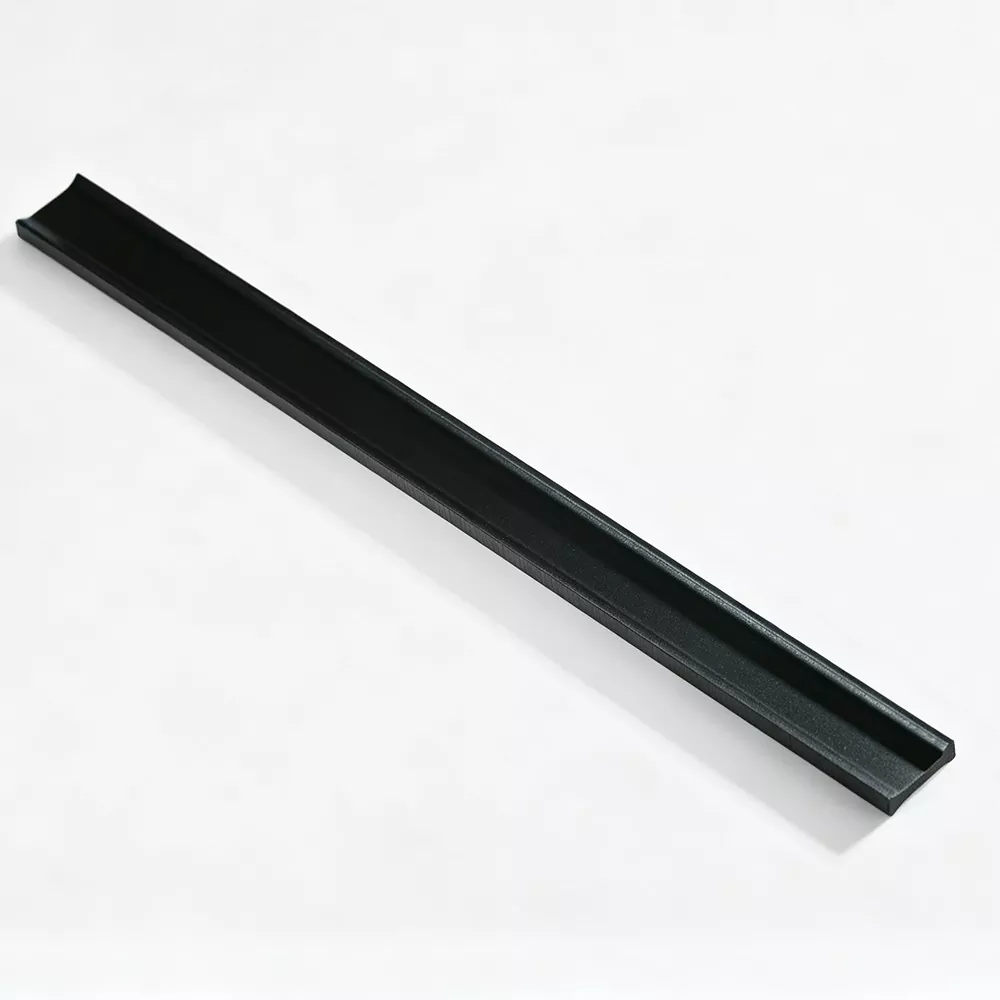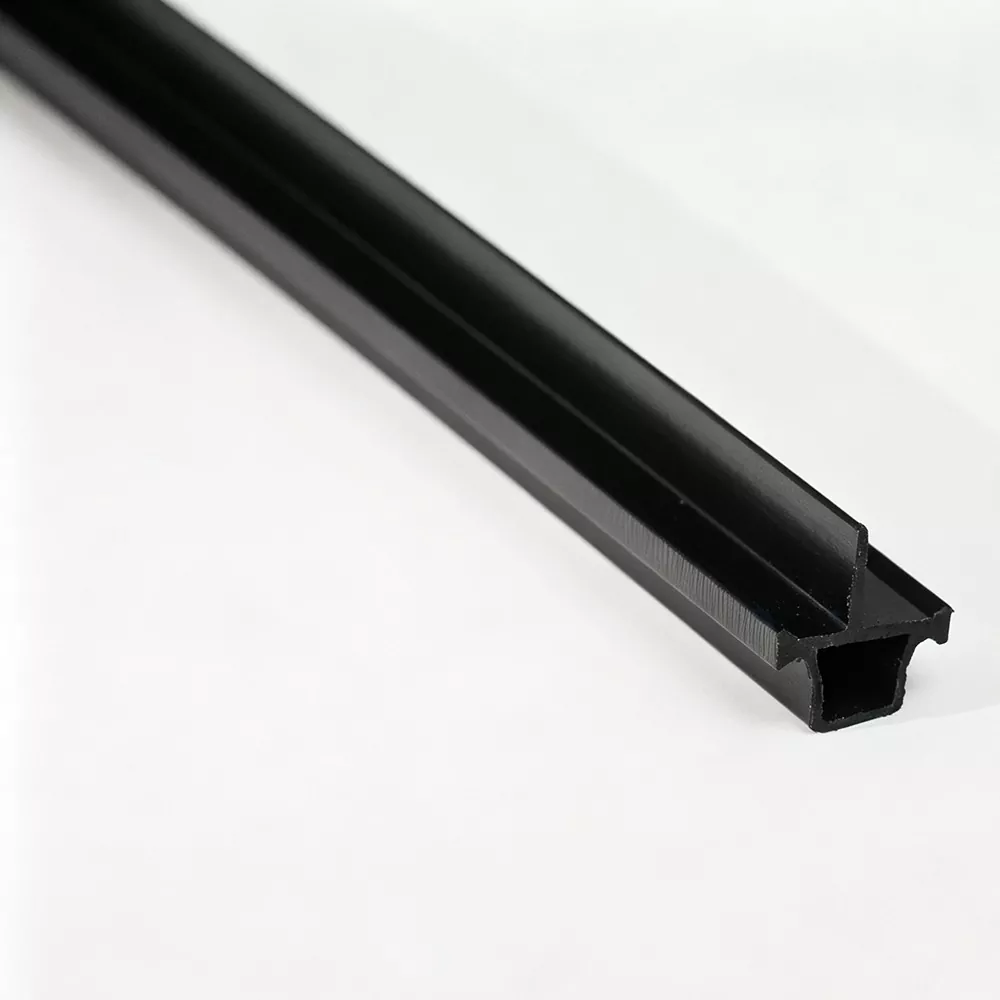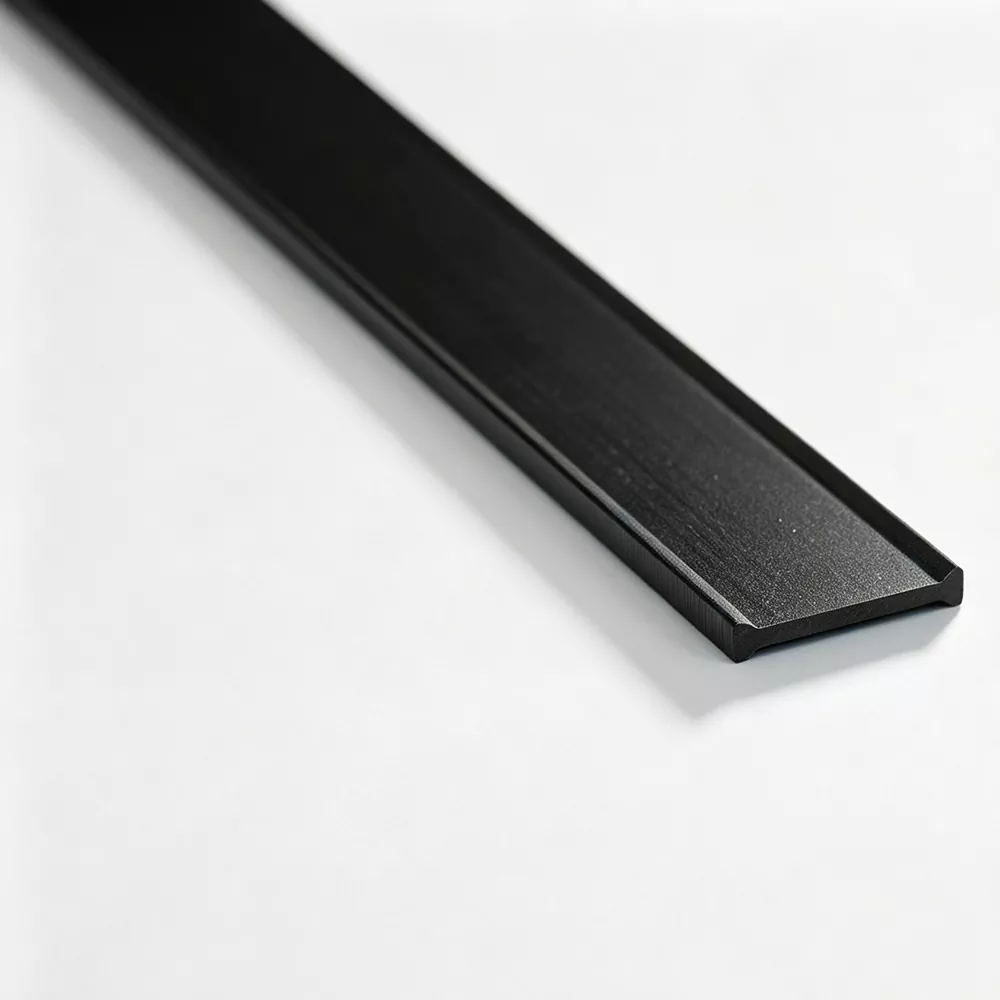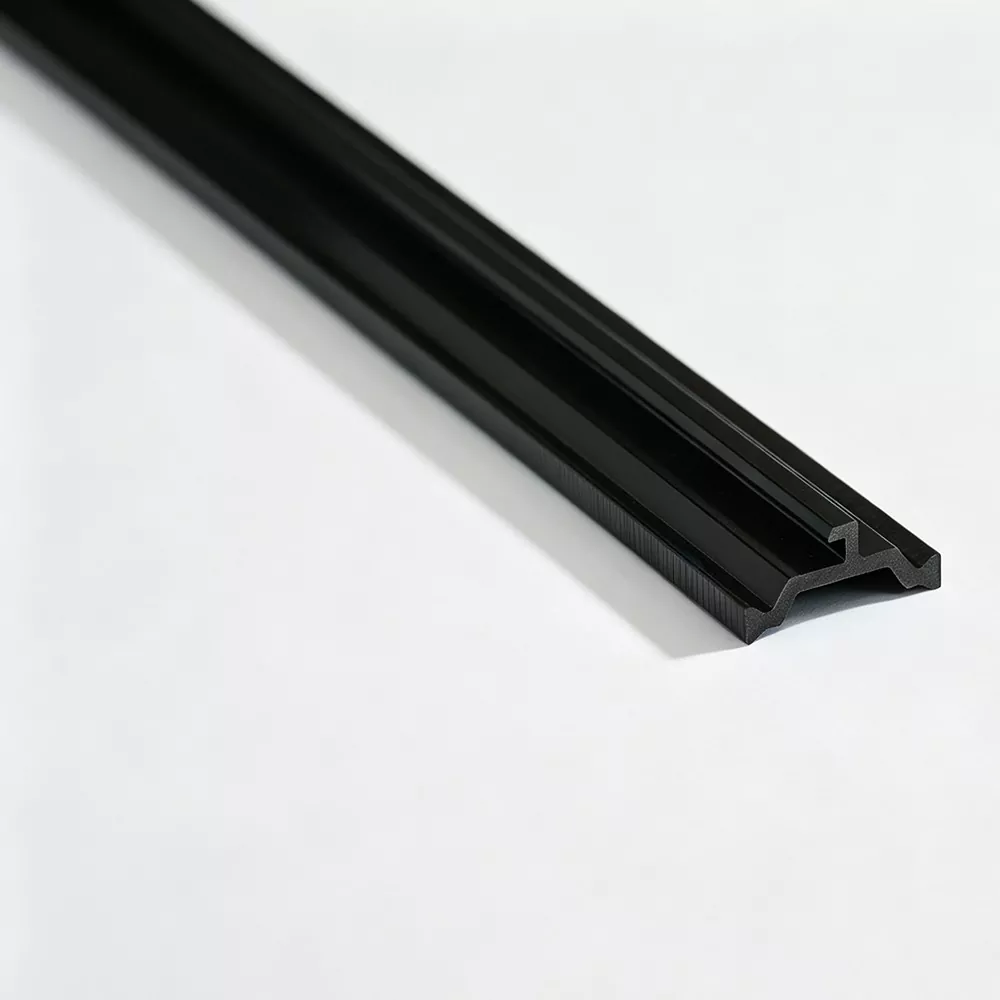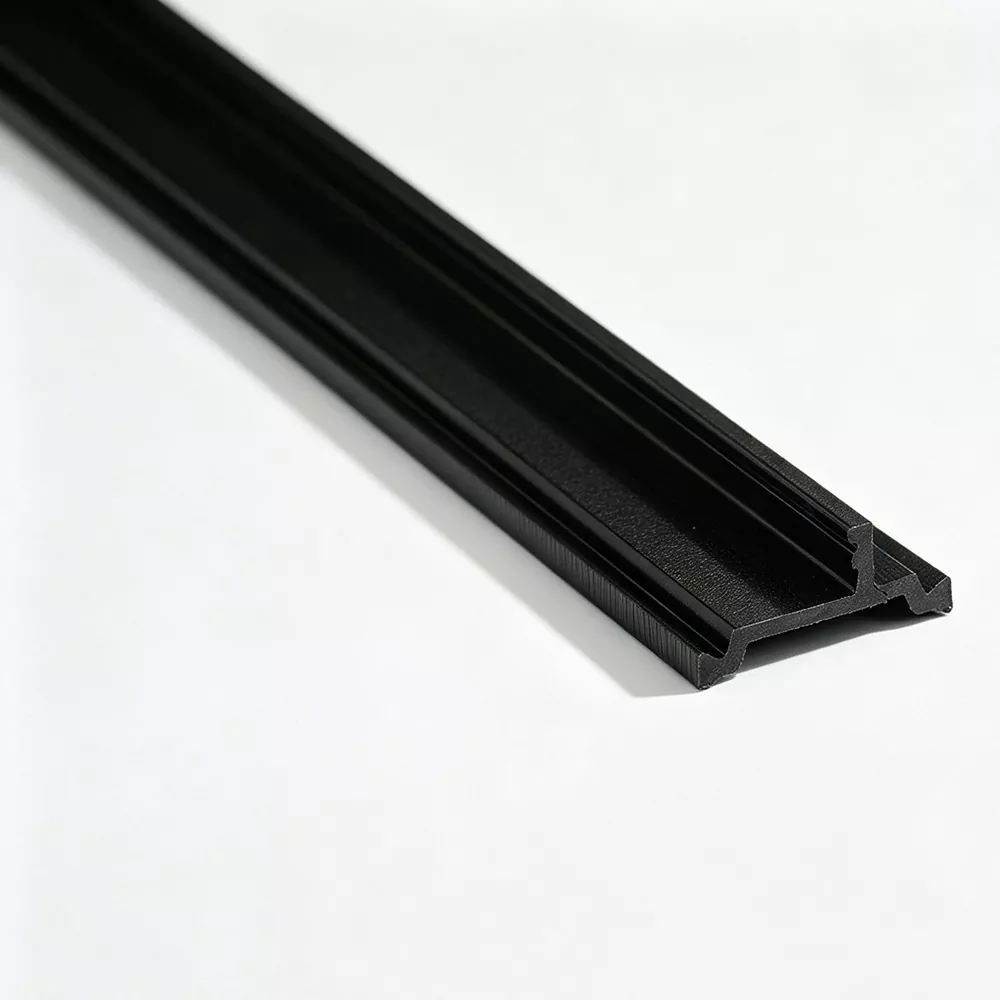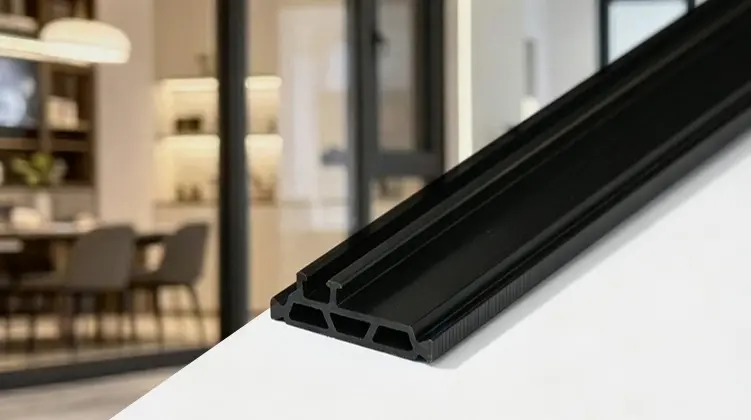
ThermotrennstreifenDenn thermisch getrennte Aluminiumsysteme sind auf mehr als nur eine Komponente mit geringer Leitfähigkeit angewiesen. Das Isolierprofil muss genau in den Aluminiumhohlraum passen, während der Montage mechanisch im Eingriff bleiben und während des Betriebs formstabil bleiben. In diesem Leitfaden wird erläutert, wie PA66-GF25-Profile funktionieren, wie die Aluminiumstrangpressung den Querschnitt bestimmt, wie sich die Produktionsbedingungen auf die Konsistenz auswirken und welche technischen Details überprüft werden sollten, bevor eine Spezifikation endgültig festgelegt wird.
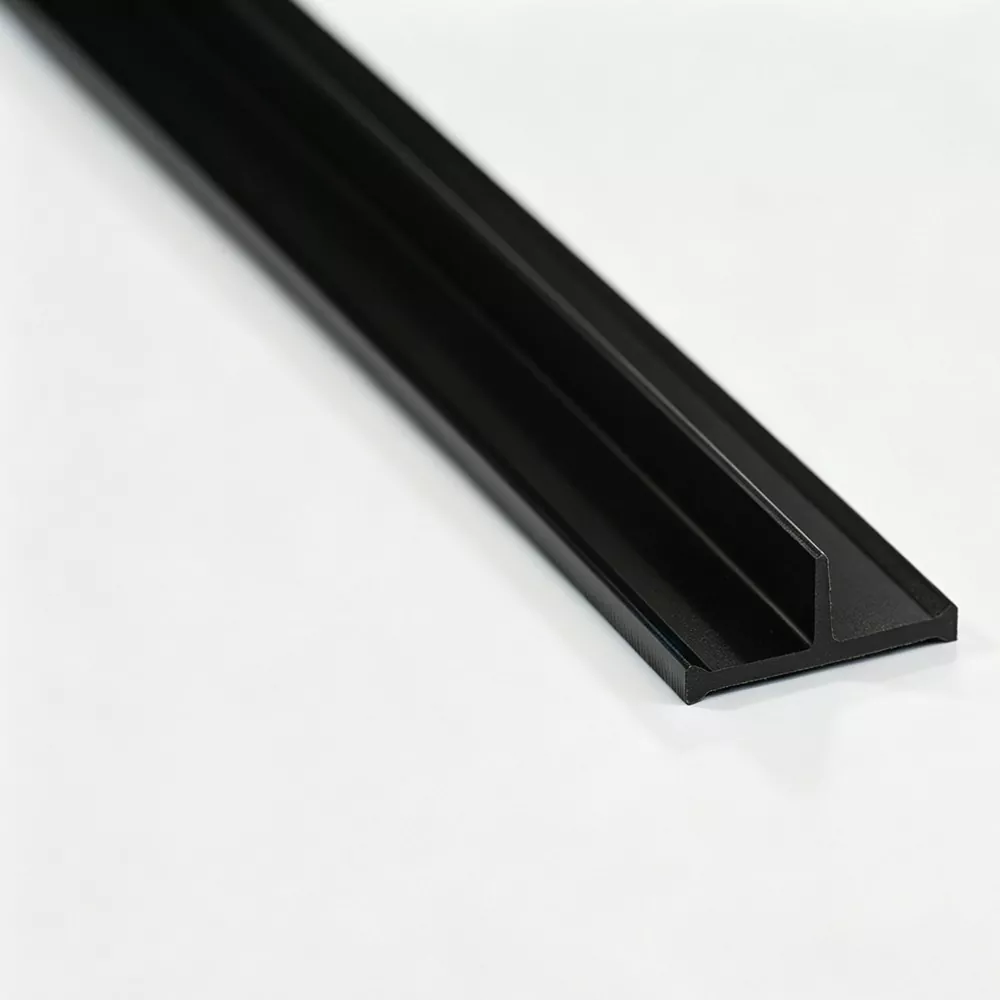
Bei einem thermisch getrennten Aluminiumrahmen sitzt der Isolierabschnitt zwischen getrennten Aluminiumelementen und unterbricht den direkten metallischen Wärmeübertragungsweg. PA66 GF25 ist für diese Rolle geeignet, da die Nylonmatrix eine nichtmetallische Barriere bietet, während eine 25-prozentige Glasfaserverstärkung für die für die Profilmontage erforderliche Steifigkeit und Dimensionsstabilität sorgt. Die Leistung wird jedoch nicht allein vom Material bestimmt. Hohlraumbreite, Hohlraumtiefe, Nutgeometrie, Verriegelungsform, erforderlicher Abstand, Banddicke und die Einlege- oder Walzmethode beeinflussen alle die Abschnittsauswahl. Eine zuverlässige Spezifikation beginnt daher mit der eigentlichen Aluminiumextrusion und folgt dem Bauteil durch Extrusion, Kühlung, Formgebung, Schneiden, Inspektion und Überlegungen zur Endmontage.
Klicken Sie unten auf einen Abschnitt, um direkt zum gewünschten Thema zu springen.
Aluminium eignet sich für Fenster, Türen und Fassadenrahmen, da es strukturelle Festigkeit mit einer relativ pflegeleichten Oberfläche verbindet. Auch die hohe Wärmeleitfähigkeit stellt eine Herausforderung dar: Wenn innere und äußere Aluminiumelemente direkt durch Metall verbunden bleiben, kann die Wärme über einen kontinuierlichen leitfähigen Pfad durch den Rahmen wandern. Ein thermisch getrenntes Design ändert diesen Weg, indem ein nichtmetallischer Abschnitt zwischen den getrennten Aluminiumkomponenten platziert wird.
Der Zweck vonThermotrennstreifenEs geht also nicht einfach darum, „eine Lücke zu füllen“. Das eingesetzte Profil muss einen kontrollierten Abstand wahren und gleichzeitig als strukturelle Schnittstelle fungieren. Es muss im Aluminiumhohlraum sitzen bleiben, Bewegungen durch Montagekräfte standhalten und die für den fertigen Rahmen erforderliche Geometrie beibehalten. Die thermische Funktion und die mechanische Funktion sind miteinander verknüpft.
Grundprinzip:Das Aluminium-Strangpressprofil bildet die Rahmenstruktur, während das Polyamid-Profil die direkte metallische Brücke zwischen Innen- und Außenteil unterbricht. Das Endergebnis hängt sowohl von der thermischen Trennung als auch von der sicheren Verbindung ab.
Wärme bewegt sich durch einen Rahmen nicht nur in eine Richtung. Es folgt den vorhandenen Leiterwegen durch die Materialien und Fugen. Ein durchgehender Aluminiumpfad kann daher den vorgesehenen isolierten Hohlraum umgehen, es sei denn, das System ist so ausgelegt, dass dieser Pfad unterbrochen wird. Ein richtig platzierter Polyamidabschnitt reduziert die direkte Metall-zu-Metall-Verbindung und schafft einen längeren, weniger leitenden Pfad durch die Baugruppe.
Aus diesem Grund ist die Geometrie genauso wichtig wie die nominelle Materialbeschreibung. Zwei Profile aus demselben verstärkten Polymer können sich unterschiedlich verhalten, wenn ihre Breiten, Höhen, Verriegelungsformen oder Wandstärken nicht mit der vorgesehenen Extrusion übereinstimmen.
In der praktischen Fertigung muss das Bauteil auch die Einwirkungen beim Einlegen und Rollformen überstehen. Ein Profil, das gut isoliert, aber bei der Montage reißt, im Hohlraum verrutscht oder keine ausreichende Scherfestigkeit aufweist, kann keine zuverlässige Produktionslösung sein. Das technische Ziel besteht darin, eine thermische Unterbrechung zu erreichen, ohne die Stabilität der Baugruppe zu beeinträchtigen.
Aus diesem Grund sollte die Abschnittsauswahl beim Aluminiumprofil beginnen und nicht bei einem generischen Produktetikett. Die Form ist Teil der technischen Spezifikation.
Mit 25 % Glasfaser verstärktes Polyamid 66, allgemein bekannt als PA66 GF25, eignet sich für thermisch getrennte Aluminiumprofilsysteme, da es eine nichtmetallische Struktur mit der an der Montageschnittstelle erforderlichen Steifigkeit kombiniert. Die Glasfasern verstärken die Polymermatrix und tragen dazu bei, dass das Profil bei mechanischer Belastung seine Form behält.
Für die Herstellung von Architekturprofilen hat diese Kombination einen praktischen Vorteil: Der Isolierabschnitt soll nicht als lose Einlage fungieren. Es wird zu einem präzisen Abschnitt geformt, der mit dem Aluminium in Eingriff bleiben muss, während der zusammengebaute Rahmen gehandhabt, gefertigt und verwendet wird.
Die verstärkte Matrix verbessert die Steifigkeit und mechanische Stabilität und trägt dazu bei, dass der Abschnitt dem Einführen, Rollen und anhaltendem Eingriff in das Aluminiumprofil standhält.
Genaue Abmessungen tragen dazu bei, dass das Profil richtig im Hohlraum sitzt, was wichtig ist, wenn die Aluminiumnut eine definierte Verriegelungsgeometrie aufweist.
Das Polyamidsegment unterbricht den direkten Metallwärmeübertragungsweg zwischen getrennten inneren und äußeren Aluminiumabschnitten.
Kontrollierte Extrusions-, Kühl- und Formungsbedingungen unterstützen die Konsistenz über die gesamte Länge des fertigen Profils.
Ein höherfestes Material löst nicht automatisch einen fehlerhaften Querschnitt. Wenn eine Verriegelungsfunktion zu groß ist, kann die Einführkraft zu groß werden. Ist die Eingriffsfläche zu klein, erreicht das Profil möglicherweise nicht den erforderlichen mechanischen Halt. Bei ungeeigneter Wandstärke kann es bei der Montage zu punktuellen Spannungskonzentrationen kommen.
PA66 GF25 sollte daher als Teil des Designsystems betrachtet werden. Materialauswahl, Extrusionsqualität und Abschnittsgeometrie müssen zusammenarbeiten.
Nylonmaterialien sind bei der Verarbeitung feuchtigkeitsempfindlich. Die Kontrolle des eingehenden Materials und disziplinierte Extrusionsbedingungen tragen dazu bei, Schwankungen im Schmelzverhalten und in den Endabmessungen zu reduzieren. Aus diesem Grund ist es sinnvoll, vor Produktionsbeginn die Materialfeuchte, das Schmelzverhalten und den Glasfasergehalt zu überprüfen.
Beim Kühlen und Formen gilt das gleiche Prinzip. Ein aus dem Werkzeug austretendes Profil ist noch kein fertiges, formstabiles Bauteil. Der nachgelagerte Prozess beeinflusst, wie das Profil seine endgültige Form annimmt und somit wie konsistent es in den Aluminiumhohlraum passt.
Praktisches Mitnehmen:PA66 GF25 bildet die Materialgrundlage für eine starke thermisch getrennte Schnittstelle, das fertige Profil hängt jedoch immer noch von der Extrusionskontrolle, Kühlung, Formgebung, Maßprüfung und Kompatibilität mit der Aluminiumextrusion ab.
Es gibt keinen universellen Streifenabschnitt, der zu jedem Aluminiumprofil passt. Der durch das Aluminiumprofil geschaffene Hohlraum definiert den physischen Raum, der für die isolierende Komponente zur Verfügung steht, während die Verriegelungsstruktur bestimmt, wie die Komponente gehalten wird. Ein technisch fundierter Auswahlprozess beginnt daher mit der Untersuchung der Extrusion und nicht nur mit der Auswahl eines Abschnitts anhand eines Namens.
Wenn ein neues thermisch getrenntes System entwickelt wird, sollten die erforderlichen Abmessungen gemeinsam berücksichtigt werden. Eine Änderung der Hohlraumtiefe kann sich auf die Profilhöhe auswirken. Eine Änderung der Nutform kann Auswirkungen auf die Verriegelungsgeometrie haben. Eine Änderung des erforderlichen Abstands kann Auswirkungen auf die verfügbare Wandstärke haben. Diese Dimensionen bilden ein zusammenhängendes Designproblem.
| Aluminiumprofilfaktor | Zugehörige Isolationsanforderungen | Warum es wichtig ist |
|---|---|---|
| Hohlraumbreite | Profilbreite | Der Abschnitt muss den Hohlraum ohne übermäßige Lockerheit oder Einführkraft einnehmen. |
| Hohlraumtiefe | Profilhöhe | Die Höhe beeinflusst, wie die Komponente im Aluminium sitzt und wie viel Eingriff möglich ist. |
| Rillenstruktur | Geometrie sperren | Für einen stabilen mechanischen Halt ist die Abstimmung der Nut von entscheidender Bedeutung. |
| Erforderliche Trennung | Wall thickness and section shape | Das Profil muss die vorgesehene nichtmetallische Trennung herstellen, ohne die Montage zu behindern. |
| Montagevorgang | Einführ- und Rollkompatibilität | Der Abschnitt muss den mit der gewählten Produktionsmethode verbundenen Kräften und Bewegungen standhalten. |
Eine Aluminiumprofilzeichnung kann die Hohlraumabmessungen, die Nutkonfiguration, die Abschnittstoleranzen und die umgebende Wandgeometrie offenbaren, die ein Produktname nicht vermitteln kann. Wenn der Querschnitt ungewöhnlich ist, verringert die Zeichnung auch das Risiko, ein scheinbar ähnliches Profil mit einer anderen Verriegelungsstruktur auszuwählen.
Zu den wichtigen Informationen gehören die Breite und Tiefe des Hohlraums, die Nutform, die beabsichtigte Ausrichtung, der erforderliche Abstand und alle durch den endgültigen Rahmen auferlegten Maßbeschränkungen. Gleichzeitig sollten Montageanforderungen erfasst werden.
Gemeinsame I-Type-, C-Type- und T-Type-Profile decken viele etablierte Aluminiumprofilstrukturen ab. Ihre Nützlichkeit beruht auf erkennbaren Querschnittsmustern und nicht auf der Behauptung, dass eine Form für alle Systeme geeignet sei. Speziell geformte Abschnitte sind relevant, wenn das Aluminium-Strangpressprofil eine bestimmte Hohlraum- oder Verriegelungsanordnung verwendet.
Um die tatsächliche Extrusionsgeometrie herum kann ein individueller Abschnitt entwickelt werden. Ziel ist es nicht, Komplexität um ihrer selbst willen zu schaffen, sondern dafür zu sorgen, dass das Polymerprofil mit der mechanischen Schnittstelle funktioniert, die bereits durch das Aluminiumdesign definiert ist.
Jinxingkann vor der Produktion eine Profilzeichnung prüfen, um festzustellen, ob ein vorhandener Querschnitt geeignet ist oder ob ein spezieller Querschnitt erforderlich ist.
Der Querschnitt steuert, wie die Polymerkomponente mit dem Aluminium interagiert. Kleine Maßänderungen können die Einsteckkraft, das Verriegelungsverhalten und die Lastverteilung verändern. In einer Produktionsumgebung werden diese Unterschiede sichtbar, wenn Bediener auf Schwierigkeiten beim Einführen, örtliche Risse, unvollständigen Eingriff oder inkonsistente Rollformung stoßen.
Beim Einschieben muss das Profil mit kontrolliertem Widerstand in den Aluminiumhohlraum eindringen. Ein zu geringer Widerstand kann auf unzureichenden Eingriff hinweisen und das Profil anfälliger für Bewegungen machen. Zu viel Widerstand kann die Montagekraft erhöhen und den Abschnitt oder die umgebenden Aluminiumelemente unnötig belasten.
Daher ist die Maßhaltigkeit entlang der Extrusion wichtig. Ein Abschnitt, der an einer Stelle genau ist, an anderer Stelle jedoch merklich variiert, kann zu einem ungleichmäßigen Montageerlebnis führen. Kontrollierte Ziehgeschwindigkeit, Kühlbedingungen und Formgebung tragen dazu bei, diese Art von Abweichungen zu reduzieren.
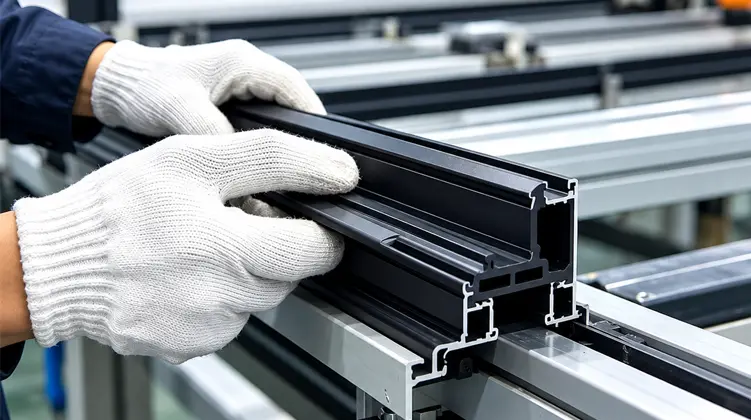
Einige thermisch gebrochene Aluminiumsysteme verwenden einen Walzprozess, um den Polymerabschnitt mechanisch im Profil zu fixieren. Bei diesem Vorgang formt sich das Aluminium um das eingelegte Bauteil herum und die Baugruppe erfährt mechanische Belastungen. Das Polymer muss seine Integrität behalten, während die Verriegelungsschnittstelle geschaffen wird.
Hierbei ist die Ausrichtung der Glasfasern innerhalb des Strangpressprofils relevant. Ein gut kontrollierter Extrusionsprozess zielt darauf ab, die Längsfestigkeit des Abschnitts zu unterstützen und gleichzeitig den an der Schnittstelle erforderlichen Querscherwiderstand bereitzustellen. Das genaue Ergebnis hängt von der Materialformulierung und den Verarbeitungsbedingungen ab, daher bleibt die Produktionskontrolle unerlässlich.
Risse während der Montage sollten nicht sofort als reines Materialproblem betrachtet werden. Zu den möglichen Ursachen gehören ein ungeeigneter Querschnitt, zu große Übermaße, falsche Nutabmessungen, ungünstige Verarbeitungsbedingungen, unzureichende Kühlungskontrolle oder Montageparameter, die eine konzentrierte Belastung des Profils bewirken.
Die Untersuchung der gesamten Schnittstelle ist sinnvoller als die isolierte Änderung einer Variablen. Die Aluminiumnut, der Polymerabschnitt und der Montageprozess bilden ein mechanisches System.
Designperspektive:Mechanische Stabilität wird durch das Zusammenspiel von Materialstärke, Profilgeometrie und kontrollierter Montage erreicht. Ein klar definierter Querschnitt erleichtert die Ausrichtung dieser Faktoren.
Dimensionsstabilität beginnt beim Zustand des Rohmaterials und setzt sich durch Extrusion, Kühlung, Formung und Schneiden fort. Wenn eine Stufe abdriftet, kann der Aufprall erst später bei der Profilmontage auftreten. Aus diesem Grund ist es sinnvoller, Prozessparameter in der Produktionsphase zu erfassen und zu überwachen, als sich nur auf eine abschließende visuelle Kontrolle zu verlassen.
Thermisch getrennte Aluminiumsysteme kommen in mehreren architektonischen Anwendungen vor. Die Isolierkomponente erfüllt über alle hinweg die gleiche Grundfunktion – sie schafft eine nichtmetallische Trennung zwischen den Aluminiumelementen –, aber die Geometrie des umgebenden Profils und die mechanische Belastung können unterschiedlich sein.
Fensterrahmen und Flügel bestehen aus getrennten Aluminiumprofilen, um den direkten Leitungsweg durch den Rahmen zu reduzieren. Der Polymerabschnitt muss während der Herstellung und Verwendung stabil in der Nut bleiben.
Türprofile benötigen eine thermische Trennung sowie mechanische Stabilität, insbesondere wenn der Rahmen wiederholt geöffnet, geschlossen und bewegt wird.
Fassadenrahmen können Pfosten, Riegel und andere getrennte Aluminiumelemente umfassen. Die Profilgeometrie variiert je nach System, daher ist die Abschnittsanpassung besonders wichtig.
Spezielle Abschnitte können verwendet werden, wenn eine Extrusion einen bestimmten Hohlraum, eine Verriegelungsschnittstelle oder eine dimensionale Anordnung aufweist, die nicht mit einem gemeinsamen Profil übereinstimmt.
Fensterbaugruppen enthalten in der Regel mehrere Aluminiumprofile und -verbindungen, sodass das Isolierprofil der Geometrie jeder vorgesehenen Schnittstelle folgen muss. Der Flügel und der Rahmen verfügen möglicherweise nicht über identische Hohlräume, und ein Profil, das an einer Stelle funktioniert, ist an einer anderen möglicherweise nicht geeignet. Klare Schnittzeichnungen helfen dabei, die Komponentenauswahl auf jede Extrusion abzustimmen.
Bei Türen wird zusätzlicher Wert auf die mechanische Stabilität gelegt, da ihre Profile häufig angefasst werden und wiederholten Bewegungen ausgesetzt sein können. Die isolierende Komponente muss im Eingriff bleiben, ohne dass es während der Herstellung zu Rissen oder Dimensionsinstabilitäten kommt.
Der Rahmen von Vorhangfassaden umfasst häufig lange Profilläufe und mehrere strukturelle Schnittstellen. Die Maßhaltigkeit entlang der Extrusion ist wichtig, da kleine Änderungen, die sich über einen langen Abschnitt wiederholen, die Montagebedingungen beeinflussen können. Das Dämmprofil muss außerdem mit der spezifischen Pfosten- oder Riegelgeometrie und nicht mit einem angenommenen generischen Hohlraum funktionieren.
Architektonische Aluminiumsysteme sind nicht auf Standardgeometrien beschränkt. Eine spezielle Nut, eine ungewöhnliche Profilhöhe oder eine andere Verriegelungsanordnung erfordern möglicherweise ein speziell entwickeltes Polymerprofil. In diesen Fällen sollte sich die Entwicklung an der Aluminiumextrusion und der tatsächlichen Montagereihenfolge orientieren.
Die Extrusionsqualität wird durch die gesamte Produktionskette und nicht durch eine einzelne Maschineneinstellung beeinflusst. Materialvorbereitung, Extrusionsformen, Kühlen, Formen und Schneiden tragen alle zum endgültigen Profil bei. Ein disziplinierter Prozess erleichtert die Verknüpfung von Fertigmaßen mit erfassten Fertigungsbedingungen.
PA66-Nylon und Glasfaser sollten vor dem Eintritt in das Extrusionssystem überprüft werden. Die Materialprüfung kann den Schmelzindex, den Glasfasergehalt und die Feuchtigkeit umfassen. Diese Prüfungen liefern eine praktische Grundlage für die Prozessstabilität und helfen dabei, Materialabweichungen zu erkennen, bevor sie zu einem Dimensionsproblem werden.
Mehrere parallele Doppelschneckenextrusionslinien können mit speziellen Formen und Kühlsystemen kombiniert werden, um unterschiedliche Profilgeometrien herzustellen. Extrusionstemperatur, Ziehgeschwindigkeit und Kühlwassertemperatur beeinflussen die Art und Weise, wie das Material fließt, die Düse verlässt und seine endgültige Form annimmt.
Die Form selbst ist ein wichtiger Teil des Prozesses. Das Werkzeug muss den beabsichtigten Querschnitt konsistent wiedergeben, einschließlich der kleinen Verriegelungs- oder Führungsmerkmale, die aus einem einfachen Produktnamen möglicherweise nicht ersichtlich sind.
Unmittelbar nach der Extrusion muss das heiße Profil kontrolliert abgekühlt und geformt werden. Zu schnelles, zu langsames oder ungleichmäßiges Abkühlen kann sich auf Abmessungen und Oberflächenbeschaffenheit auswirken. Ein stabiler Downstream-Prozess trägt dazu bei, den vorgesehenen Abschnitt über den gesamten Produktionslauf hinweg aufrechtzuerhalten.
Die Extrusion beeinflusst auch die Ausrichtung der Verstärkung innerhalb des Polymers. Durch den Verarbeitungsansatz soll die Längsfestigkeit des Profils und die Querschubfestigkeit an der Schnittstelle unterstützt werden. Da das Band Einführ- und Rollformbelastungen ausgesetzt sein kann, sind diese Eigenschaften für die Montageleistung relevant.
Das Produktionsziel ist also mehr als ein optisch korrekter Querschnitt. Es handelt sich um einen Abschnitt mit wiederholbaren Abmessungen, stabiler Oberflächenqualität und mechanischen Eigenschaften, die für den vorgesehenen Montageprozess geeignet sind.
Die Inspektion ist am nützlichsten, wenn sie auf mehrere Produktionsstufen verteilt ist. Eine Endkontrolle kann bestätigen, ob das fertige Profil bestimmte Anforderungen erfüllt, aber prozessbegleitende Kontrollen bieten eine bessere Möglichkeit, Abweichungen zu erkennen, bevor große Mengen fertiggestellt werden.
Durch regelmäßige Produktionskontrollen können Querschnittsabmessungen und Oberflächenzustand im laufenden Betrieb überwacht werden. Zur Rückverfolgbarkeit können Prozessparameter aufgezeichnet werden, sodass Maßänderungen anhand der Herstellungsbedingungen überprüft werden können.
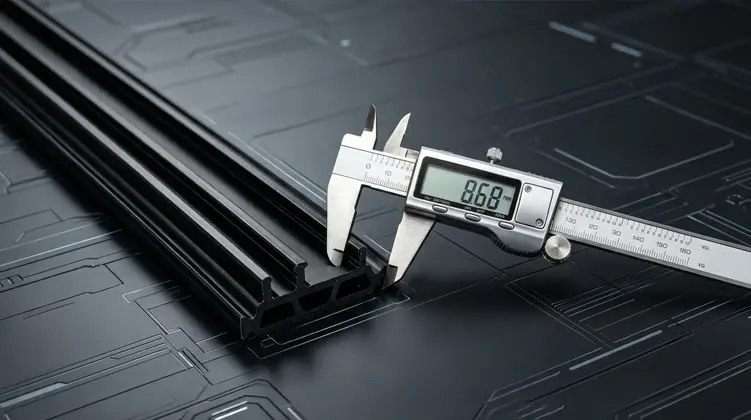
Typische Sichtprüfungen konzentrieren sich auf die Profiloberfläche, die Kantenintegrität und offensichtliche Mängel. Maßkontrollen konzentrieren sich auf die Breite, Höhe, Wandstärke und andere kritische Merkmale, die in der Schnittzeichnung definiert sind.
Abhängig von den geltenden Anforderungen kann die Laborbewertung Dichte, Shore-Härte, Zugfestigkeit in Längsrichtung, Zugfestigkeit in Querrichtung, Wasserbeständigkeit, thermische Alterung und Längenausdehnungseigenschaften umfassen. Der Zweck besteht darin, messbare Material- oder Fertigprofileigenschaften mit den in der Endanwendung erwarteten Bedingungen zu verbinden.
| Inspektionsbereich | Typischer Fokus | Produktionswert |
|---|---|---|
| Rohstoff | Feuchtigkeit, Schmelzindex und Glasfasergehalt | Schafft eine stabile Ausgangsbedingung für die Extrusion. |
| Profilabmessungen | Breite, Höhe, Wandstärke und kritische Geometrie | Unterstützt eine gleichmäßige Hohlraumpassung und Verriegelung. |
| Oberflächenzustand | Sichtbare Mängel, Kantenintegrität und Kontinuität | Hilft bei der Identifizierung von Extrusions- oder nachgeschalteten Formgebungsproblemen. |
| Mechanische Eigenschaften | Längs- und Querfestigkeit, Härte | Stellt Daten im Zusammenhang mit der Montage und dem Laden von Diensten bereit. |
| Umwelteigenschaften | Wasserbeständigkeit, thermische Alterung und lineare Ausdehnung | Unterstützt die Bewertung des Dimensionsverhaltens unter relevanten Bedingungen. |
Vor dem Versand können fertige Profile anhand der Produktionsspezifikation auf Aussehen und Abmessungen überprüft werden. Bei Bedarf kann der Ware ein englischer Prüfbericht beigefügt werden, der eine eindeutige Aufzeichnung des gemessenen Produktzustands ermöglicht.
Die Rückverfolgbarkeit ist nützlich, wenn sich ein Profil während der Montage unterschiedlich verhält. Anstatt jedes Problem als isoliertes Ereignis zu behandeln, ermöglichen Produktionsaufzeichnungen die gemeinsame Überprüfung der Abschnittsabmessungen, Prozesseinstellungen und Inspektionsergebnisse. Dies macht die technische Kommunikation präziser und hilft, ein Profilanpassungsproblem von einem Montageprozessproblem zu unterscheiden.
Bevor ein Profil in die reguläre Produktion geht, sind die nützlichsten Informationen normalerweise die Informationen, die die Aluminium-Polymer-Grenzfläche definieren. Ein klares technisches Paket reduziert Unklarheiten und gibt dem Extrusionshersteller genügend Kontext, um den entsprechenden Abschnitt zu bewerten.
Begriffe wie I-Type, C-Type oder T-Type sind für die Organisation einer Produktpalette nützlich, ersetzen jedoch keine Konstruktionszeichnung. Ein Profil mit ähnlicher optischer Form kann dennoch andere Verriegelungsmaße oder eine andere Hohlraumschnittstelle haben. Eine namenbasierte Auswahl ohne Überprüfung der Geometrie erhöht die Wahrscheinlichkeit von Montageschwierigkeiten.
Das Extrusionsprofil sollte parallel zum Montageprozess bewertet werden. Wenn erwartet wird, dass das Bauteil einen Walzvorgang durchläuft, muss sein Querschnitt mit dieser Belastung kompatibel sein. Wenn die Einfügung fest ist, sollten die Interferenz- und Verriegelungsgeometrie überprüft werden, bevor die Produktionsparameter geändert werden.
Sinnvolle Kommunikation konzentriert sich auf messbare Informationen: Zeichnungen, Abschnittsabmessungen, Montagerichtung, Verriegelungsgeometrie und die beabsichtigte Anwendung. Klare Informationen ermöglichen es dem Hersteller, einen bestehenden Abschnitt zu diskutieren oder einen speziellen Abschnitt zu entwickeln, ohne sich auf Annahmen zu verlassen.
Spezifikationskontrollpunkt:Die wichtigste Frage ist, ob das Polymerprofil um das Aluminium-Strangpressprofil herum konstruiert ist. Wenn die Schnittstelle klar definiert ist, können Material-, Werkzeug- und Prozessentscheidungen anhand derselben Zielsetzung bewertet werden.
Die physische Lieferform sollte mit der Handhabung des Aluminiumsystems in der Produktion übereinstimmen. Gerade Abschnitte sind praktisch, wenn die Produktionslinie definierte Längen schneidet und zuführt. Aufgerollte Abschnitte können für Spezifikationen geeignet sein, die für die kontinuierliche Handhabung und Lagerung ausgelegt sind.
| Lieferformular | Typische Länge | Nützlich, wenn | Wichtige Überlegung |
|---|---|---|---|
| Gerader Streifen | 6 Meter pro Stück | Die Extrusionslinie bzw. der Fertigungsprozess arbeitet mit festen geraden Längen. | Bestätigen Sie die Anforderungen an den Zuschnitt, die Handhabung und die Lagerung des fertigen Aluminiumprofils. |
| Aufgerollter Streifen | 500 Meter pro Rolle für geeignete Spezifikationen | Lange Dauerfütterung und kompakte Lagerung werden bevorzugt. | Prüfen Sie, ob die ausgewählte Sektion und der Montageprozess für die Coilhandhabung geeignet sind. |
Verpackung und Handhabung sollen das Profil vor Verformung, Verschmutzung und unnötiger mechanischer Belastung schützen. Die geeignete Methode hängt von der Profilform und der Art und Weise ab, wie das Material vom Lager zum Aluminiummontageprozess gelangt.
Bei einigen Profilgeometrien kann eine gewickelte Form Handhabungsanforderungen mit sich bringen, die für gerade Längen nicht gelten. Diese Anforderungen sollten zusammen mit der eigentlichen Fertigungsausrüstung berücksichtigt werden und nicht unabhängig vom Profildesign ausgewählt werden.
Technische Probleme lassen sich oft leichter beheben, wenn das Symptom von seinen möglichen Ursachen getrennt wird. Das gleiche sichtbare Problem kann in mehr als einer Phase des Prozesses auftreten, daher sollte die Fehlerbehebung den Weg von der Aluminiumgeometrie über den Polymerabschnitt bis hin zu den Montagebedingungen verfolgen.
| Beobachtetes Problem | Möglicher zu überprüfender Bereich | Nützlicher Check |
|---|---|---|
| Schwieriges Einfügen | Abschnittsbreite, Verriegelungsfunktion oder Aluminiumhohlraum | Vergleichen Sie die tatsächlichen Abmessungen mit der genehmigten Zeichnung und prüfen Sie die Einfügebedingungen. |
| Rissbildung beim Zusammenbau | Störungen, Materialzustand, Geometrie oder Prozessbelastung | Überprüfen Sie gemeinsam den Abschnitt, die Materialverarbeitungsaufzeichnungen und die Montagereihenfolge. |
| Unzureichende Scherfestigkeit | Materialverstärkung, Querschnitt oder Verriegelungsschnittstelle | Überprüfen Sie die geltenden mechanischen Testdaten und überprüfen Sie die Eingriffsgeometrie. |
| Variable Profilabmessungen | Extrusionstemperatur, Ziehgeschwindigkeit oder Kühlung | Vergleichen Sie In-Prozess-Messungen mit aufgezeichneten Produktionsparametern. |
| Lockeres Engagement | Nutabmessungen, Verriegelungsform oder zu kleiner Abschnitt | Bestätigen Sie die Hohlraumgeometrie und vergleichen Sie die tatsächlichen Profilabmessungen mit dem Zielquerschnitt. |
Wenn sich das Einführen ungewöhnlich schwierig anfühlt, ist eine Erhöhung der Kraft nicht immer die richtige Antwort. Der erste Schritt besteht darin, zu prüfen, ob die Polymerbreite und die Verriegelungsmerkmale zum Aluminiumhohlraum passen. Fehlausrichtung, Maßabweichungen oder eine Diskrepanz zwischen der beabsichtigten und der tatsächlichen Nutgeometrie können den Montagewiderstand erhöhen.
Durch konzentrierte Beanspruchung beim Einführen oder Rollen kann es zu Rissen kommen. Es kann auch mit dem Materialzustand oder der Extrusionsstabilität zusammenhängen. Eine kontrollierte Diagnose vergleicht den betroffenen Abschnitt mit Produktionsmessungen und der Aluminiumschnittstelle, anstatt die Materialqualität ohne Beweise zu ändern.
Die Scherleistung hängt sowohl von der Materialverstärkung als auch von der Grenzflächengeometrie ab. Wenn der Verriegelungsbereich zu klein oder schlecht angepasst ist, kann es sein, dass ein mechanisch starkes Polymer dennoch nicht den erforderlichen Eingriff erreicht. Daher sollten Prüfung und Maßprüfung gemeinsam betrachtet werden.
Dieser Ansatz hilft dabei, Montageprobleme in spezifische technische Fragen umzuwandeln. Dies ist besonders nützlich bei der Profilentwicklung, wo eine Anpassung an eine Dimension mehrere Teile der Schnittstelle beeinflussen kann.
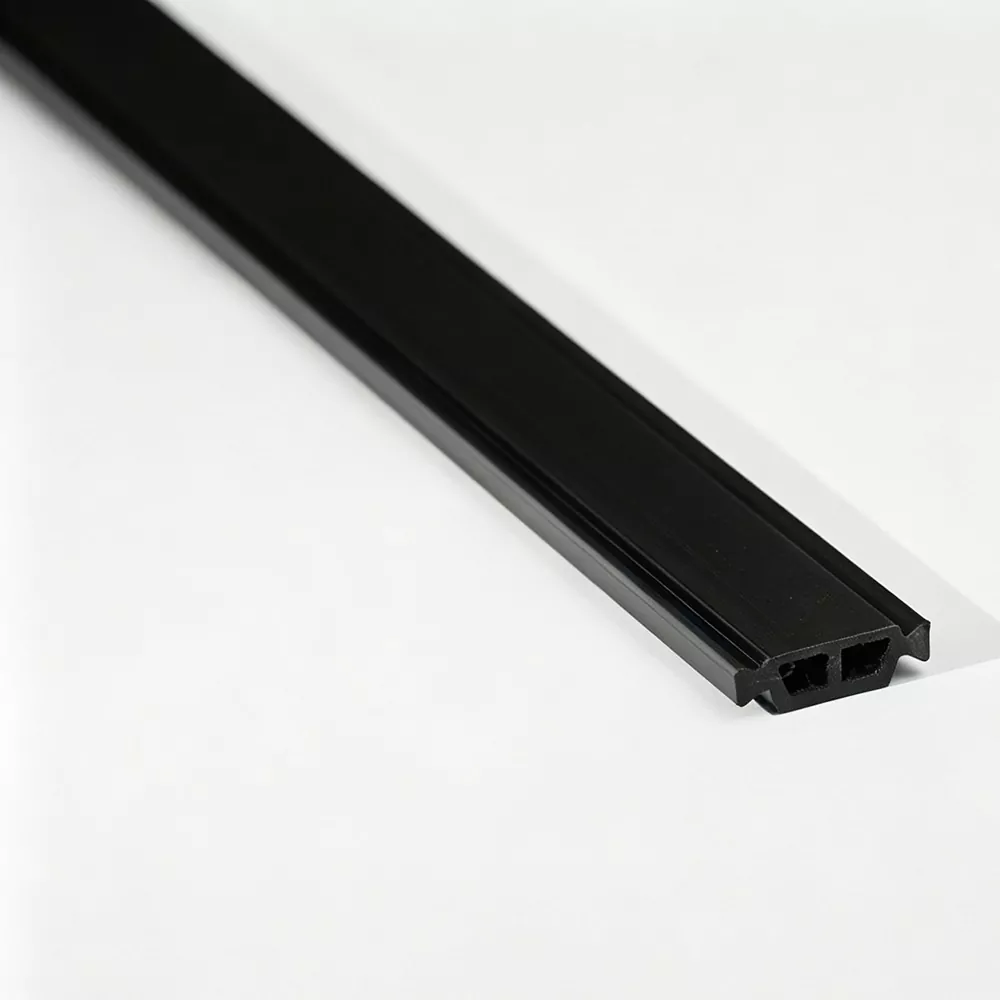
ThermotrennstreifenTrennen Sie innere und äußere Aluminiumprofile und reduzieren Sie die direkte Wärmeübertragung durch thermisch getrennte Aluminiumprofile. Das Polyamidprofil bildet eine nichtmetallische Barriere im Rahmen und dient gleichzeitig als mechanische Schnittstelle für die zusammengebauten Aluminiumprofile.
Das Kernmaterial ist PA66-Nylon, verstärkt mit 25 % Glasfaser, allgemein als PA66 GF25 bezeichnet. Die Verstärkung sorgt für die Steifigkeit und mechanische Stabilität, die zum Einsetzen, Rollen und dauerhaften Einrasten in Aluminiumprofilen erforderlich ist.
Das Sortiment umfasst I-Typ-, C-Typ-, T-Typ- und speziell geformte Profile für Aluminiumfenster, Türen, Vorhangfassaden und andere thermisch getrennte architektonische Extrusionssysteme.
Zu den üblichen Anwendungen gehören Fensterrahmen und -flügel aus Aluminium, Türen aus Aluminium, Pfosten und Riegel für Vorhangfassaden sowie andere architektonische Aluminiumprofile, die eine thermische Trennung zwischen Innen- und Außenelementen erfordern.
Ja. Kundenspezifische Abmessungen und Querschnitte können rund um die tatsächliche Aluminium-Strangpressgeometrie entwickelt werden. Eine Profilzeichnung mit den Hohlraumabmessungen und der Verriegelungsstruktur bietet eine praktische Grundlage für die Abschnittsauswahl und Werkzeugüberprüfung.
Eine Aluminiumprofilzeichnung, erforderliche Profilabmessungen, Verriegelungsgeometrie, Einschubrichtung, Montagemethode und wichtige Toleranzen sind nützliche Ausgangspunkte. Je klarer diese Angaben sind, desto einfacher lässt sich feststellen, ob ein Standardprofil oder ein Sonderprofil geeignet ist.
Gerade Streifen werden mit einer Länge von 6 Metern pro Stück geliefert. Für geeignete Spezifikationen sind gewickelte Streifen mit 500 Metern pro Rolle erhältlich. Die am besten geeignete Form hängt von der Abschnittsgeometrie und der bei der Produktion verwendeten Handhabungsmethode ab.
Ja. Die technische Unterstützung kann sich auf die Gestaltung der Profilschlitze, das Einlegen des Streifens, die Rollformbedingungen und häufige Produktionsprobleme wie schwieriges Einführen, Rissbildung und unzureichende Scherfestigkeit beziehen.
Fertige Profile werden vor dem Versand auf Aussehen und Abmessungen geprüft. Abhängig von den jeweiligen Anforderungen kann die Laborbewertung auch Dichte, Shore-Härte, Zugfestigkeit in Längs- und Querrichtung, Wasserbeständigkeit, thermische Alterung und Längenausdehnungseigenschaften umfassen.
Die thermische Trennung funktioniert am besten, wenn die Polymerkomponente als Teil des Aluminiumsystems und nicht als austauschbares Zubehörteil behandelt wird. Das Material stellt die nichtmetallische Barriere dar, die Verstärkung sorgt für den mechanischen Halt und der Querschnitt bestimmt, wie das Bauteil mit der Extrusion in Eingriff kommt. Die Produktionskontrolle sorgt dann dafür, dass die gewünschte Geometrie vom Rohmaterial bis zum fertigen Profil konsistent bleibt.
Bei etablierten Systemen kann ein geeigneter I-Type-, C-Type- oder T-Type-Abschnitt bereits die erforderliche Schnittstelle erfüllen. Für eine neue oder ungewöhnliche Extrusion kann eine individuelle Geometrie anhand der Zeichnung, der Hohlraumabmessungen und der Montagemethode ermittelt werden. Dieser profilbasierte Ansatz konzentriert die technische Diskussion auf Abmessungen, mechanische Eingriffe und praktische Produktionsbedingungen.
Für Hersteller von Architekturaluminium sollte eine klare Spezifikation vier Elemente verbinden: die Aluminiumextrusion, den Polyamidbereich, den Produktionsprozess und die geltenden Qualitätsanforderungen. Wenn diese Elemente zusammen betrachtet werden, ist das resultierende Profil einfacher herzustellen, zu montieren und konsistent zu prüfen.
Teilen Sie die Schnittzeichnung, die Hohlraumabmessungen und die Montageanforderungen mit, um ein geeignetes Standard- oder kundenspezifisches PA66 GF25-Profil für Ihr thermisch getrenntes Aluminiumsystem zu besprechen.
Kontaktieren Sie uns, um Ihre Anforderungen an Aluminiumprofile zu besprechen