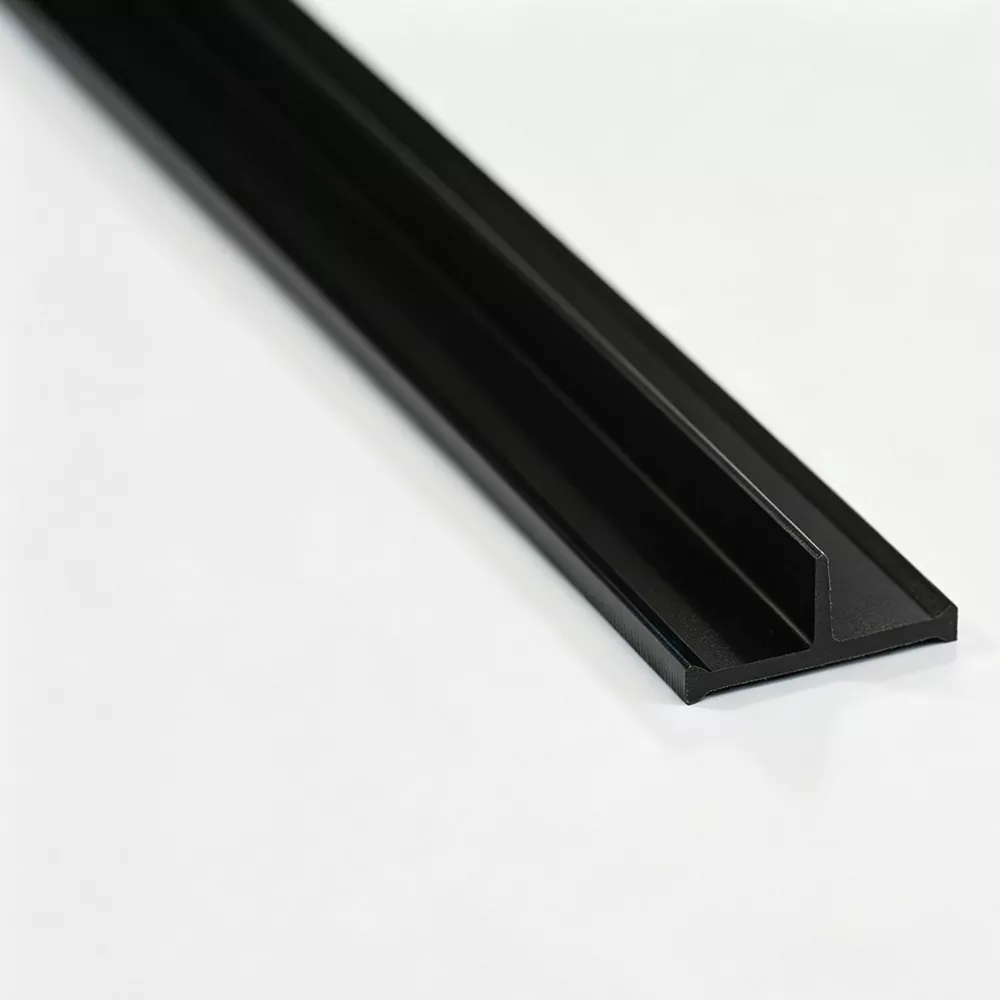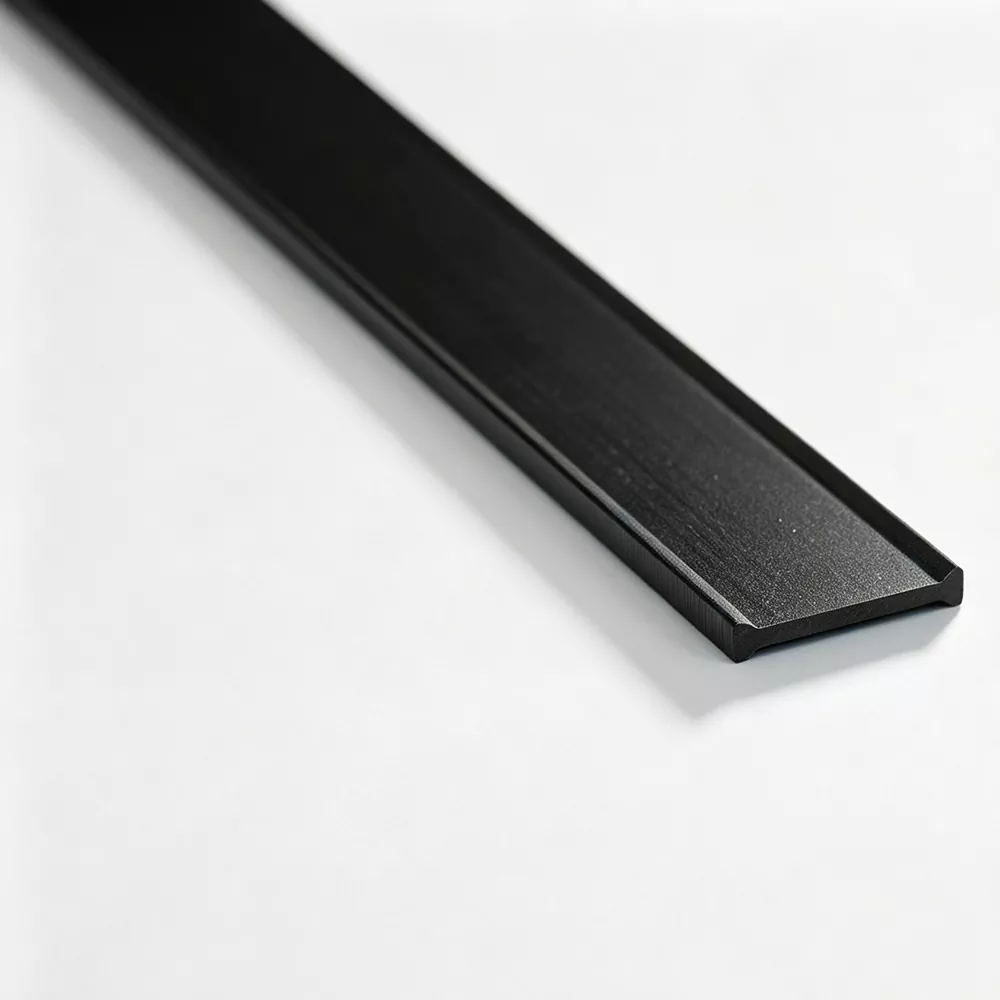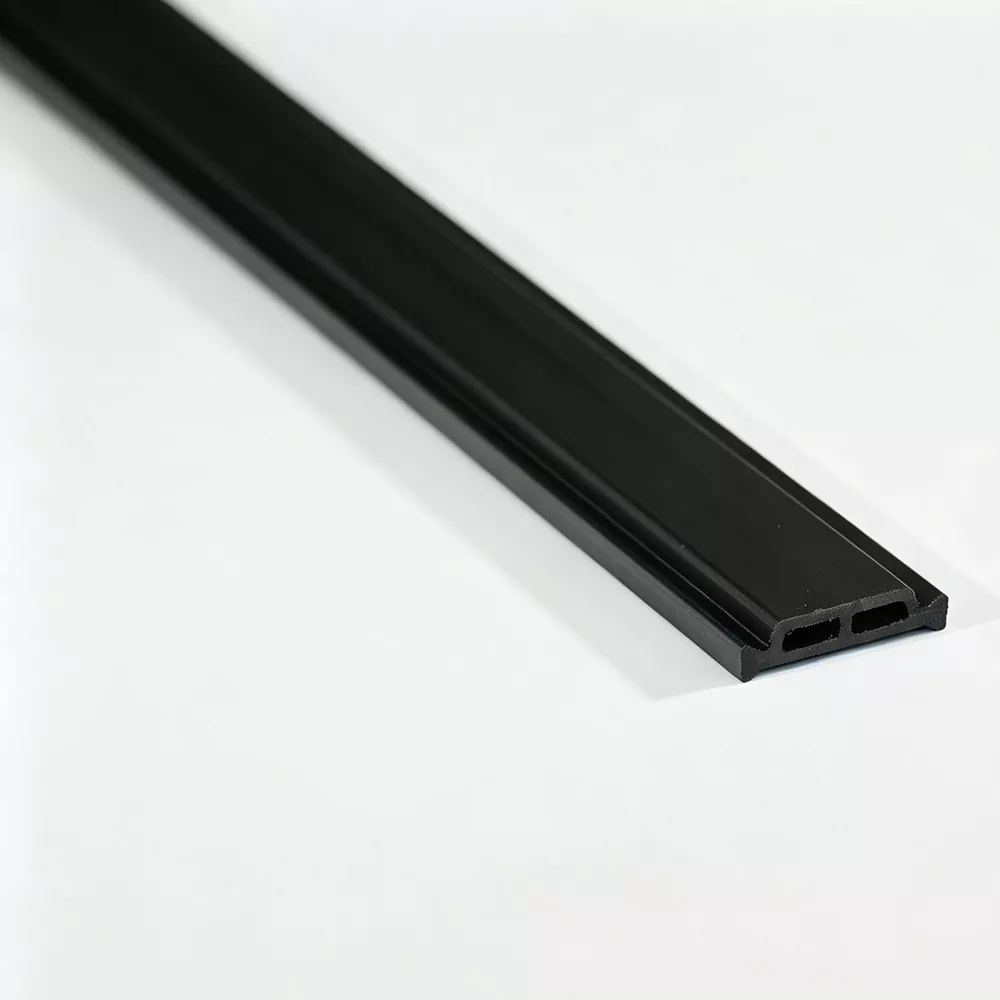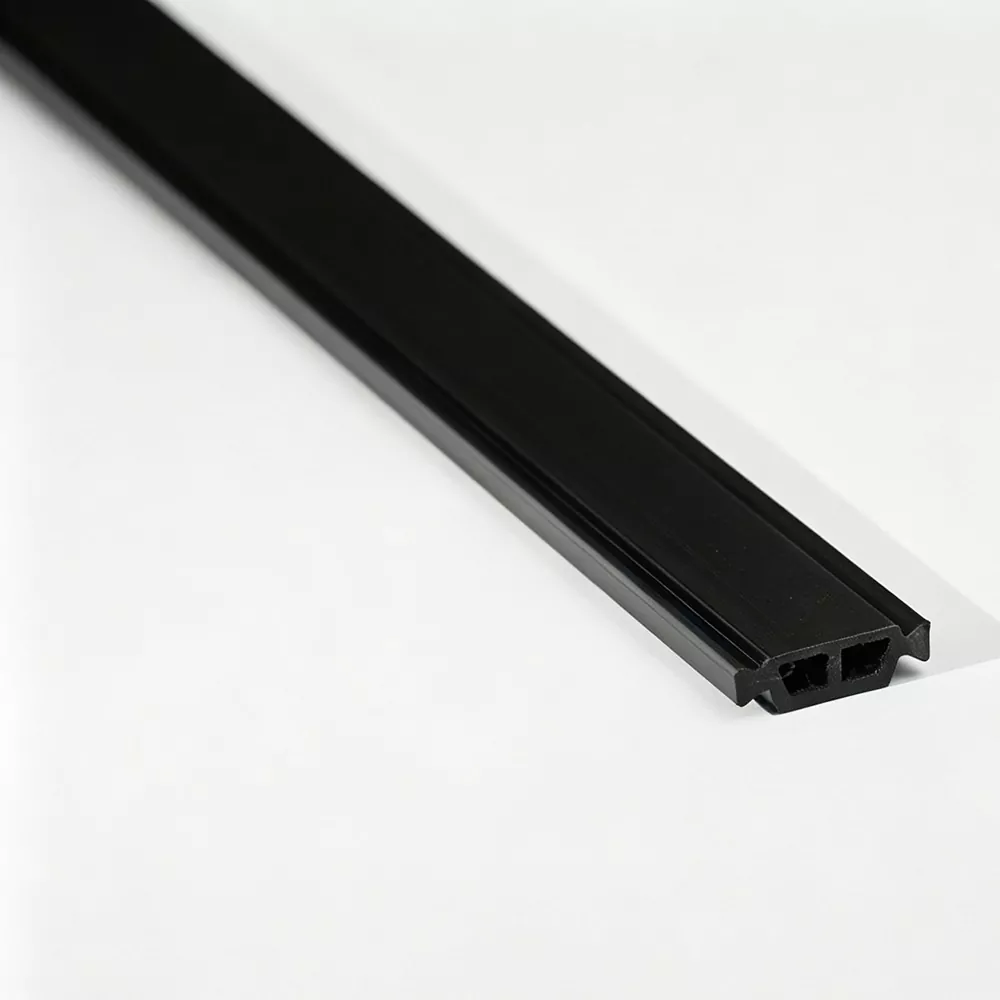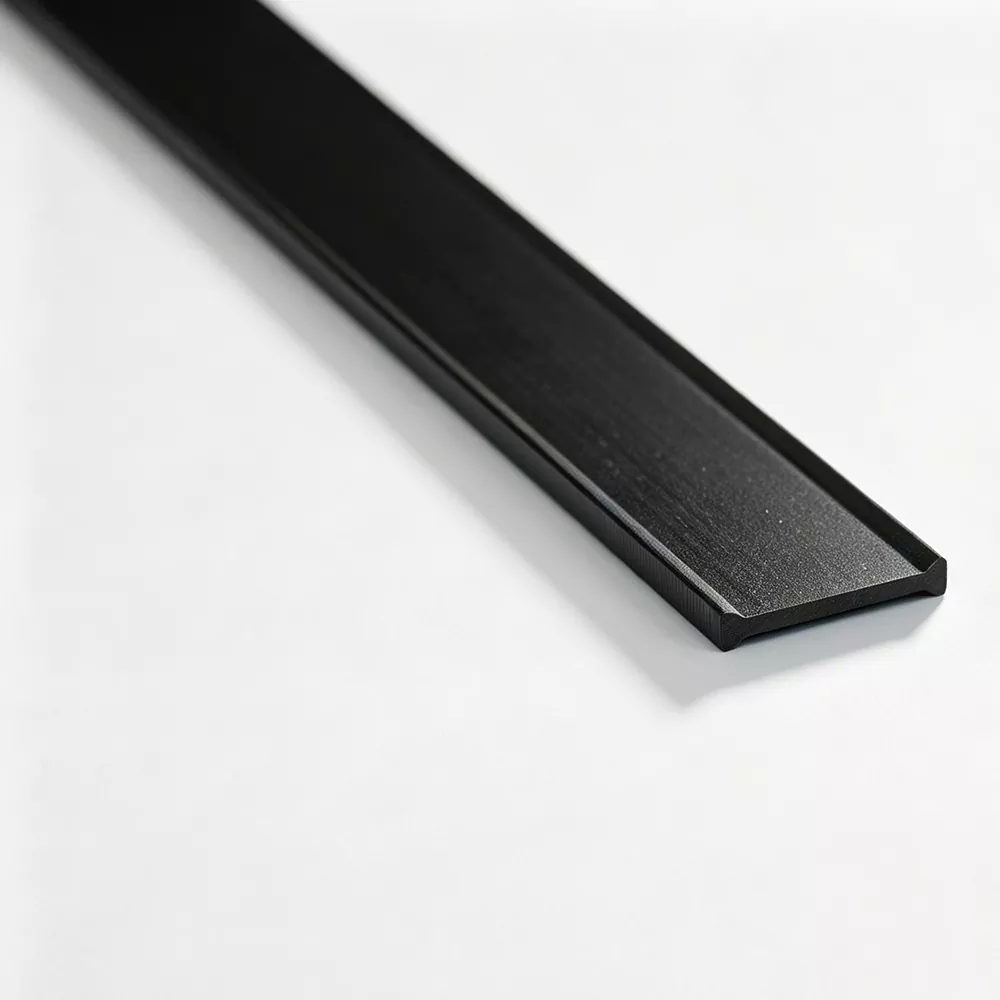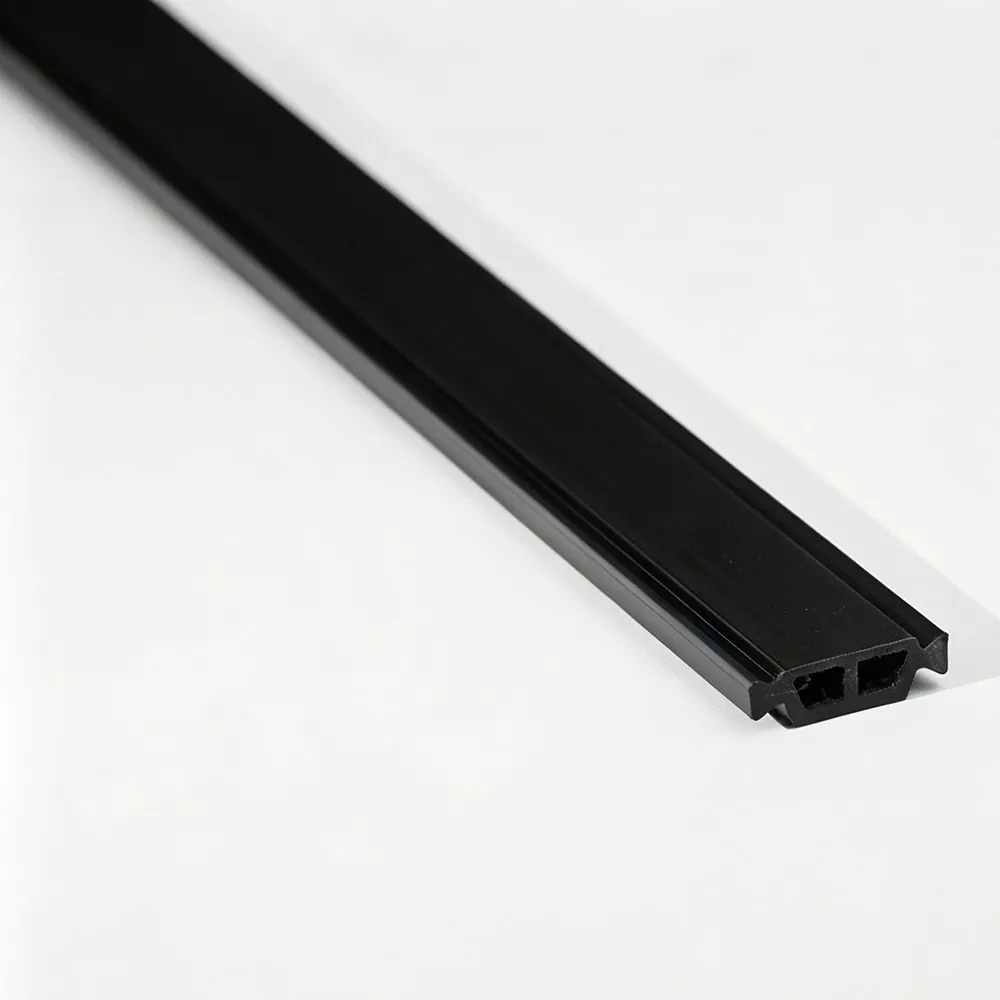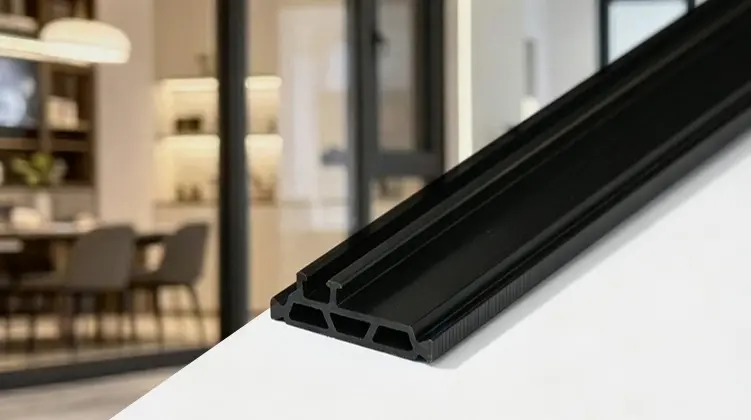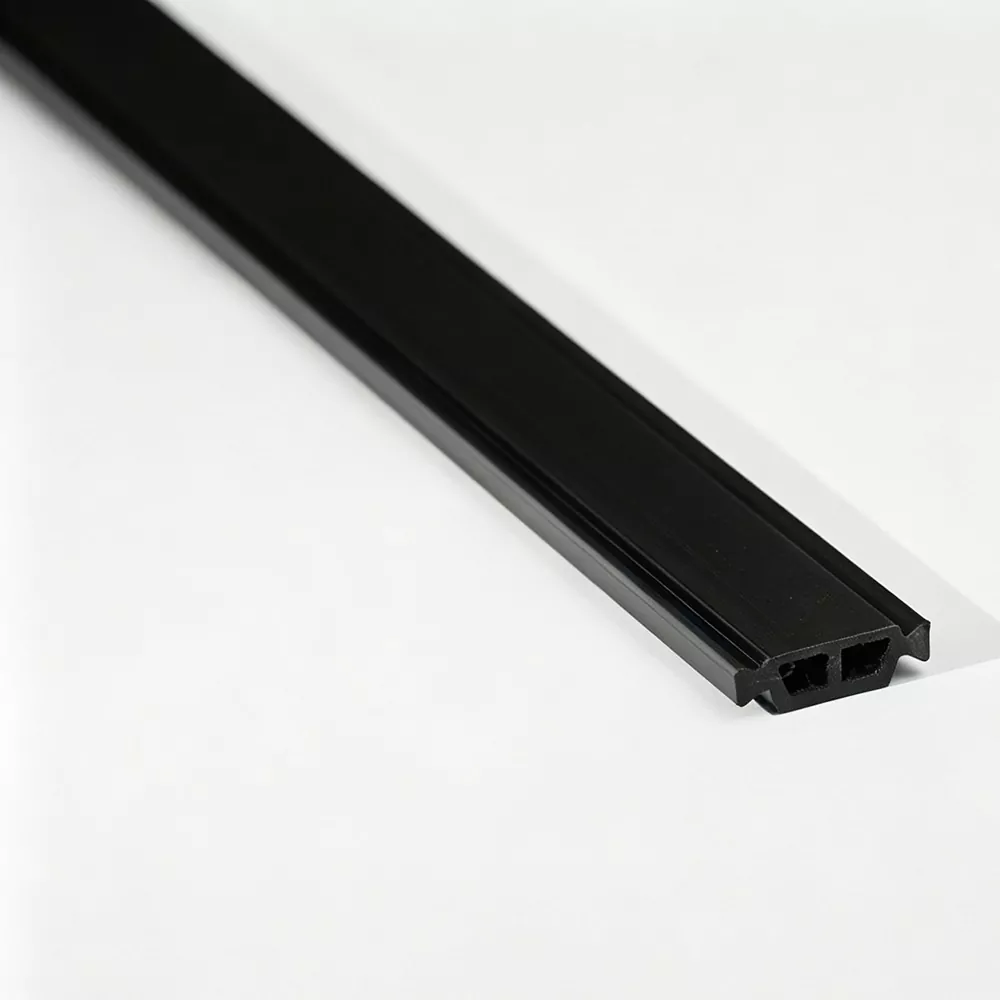
Die Leistung eines thermisch getrennten Aluminiumrahmens hängt nicht nur von der Wahl eines Polyamidmaterials ab. Profilgeometrie, Verstärkung, Maßkontrolle, Montagekompatibilität und Anwendungsbedingungen beeinflussen alle, ob der Isolationsabschnitt während der Produktion und im Service sicher und funktionsfähig bleibt.
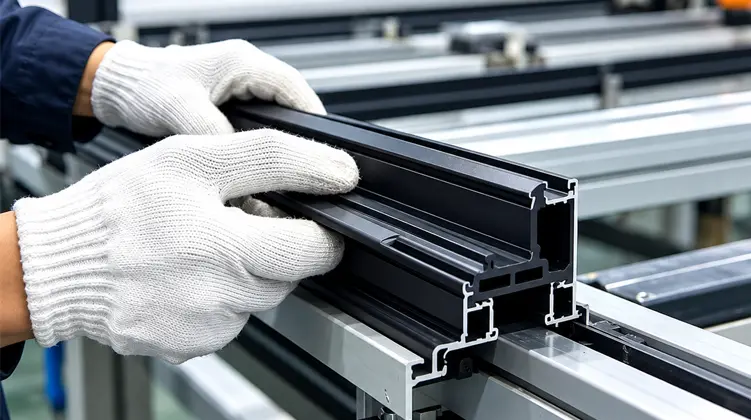
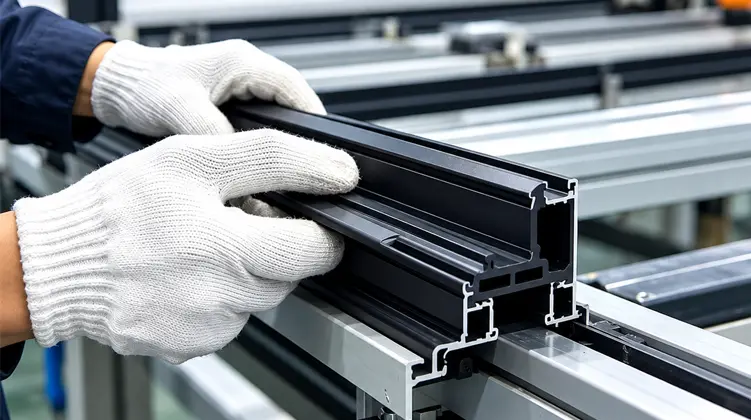
PA66 GF25 Thermotrennstreifensind verstärkte Polyamid-Isolierprofile, die zur Trennung von Innen- und Außenprofilen aus Aluminium dienen und den direkten Metallwärmeübertragungspfad durch thermisch getrennte Rahmen unterbrechen. Ein geeigneter Streifen muss zum Aluminium-Strangpressprofil passen und darf nicht nur anhand des Materialnamens ausgewählt werden. Breite, Höhe, Dicke, Nutgeometrie, Verriegelungsstruktur, erforderlicher Abstand und der Montageprozess müssen alle gemeinsam berücksichtigt werden. Das Material ist üblicherweise mit 25 % Glasfaser verstärkt, um die Steifigkeit und mechanische Stabilität zu verbessern. Bei architektonischen Systemen besteht das praktische Ziel darin, ein Profil zu schaffen, das konsistent eingesetzt oder rollgeformt werden kann, seine Abmessungen beibehält und mechanisch mit den umgebenden Aluminiumprofilen verbunden bleibt.
Inhaltsverzeichnis
Klicken Sie unten auf einen Abschnitt, um direkt dorthin zu springen.
- Warum der Abschnitt zur thermischen Trennung wichtig ist
- Was PA66 GF25 in der Praxis bedeutet
- Wie die Geometrie des Aluminiumprofils das Band bestimmt
- Welche Profiltypen werden häufig verwendet?
- Wo diese Isolierprofile angewendet werden
- Wie sich der Extrusionsprozess auf die Profilqualität auswirkt
- Was ist bei der Qualitätskontrolle zu prüfen?
- Worauf sollten Monteure achten?
- So bereiten Sie sich auf eine neue Profilentwicklung vor
- Häufig gestellte Fragen
Warum der Abschnitt zur thermischen Trennung wichtig ist
Aluminium wird wegen seiner Festigkeit, Korrosionsbeständigkeit, seines Aussehens und seiner einfachen Extrusion geschätzt, aber Aluminium leitet auch gut Wärme. Ein thermisch getrenntes Design berücksichtigt diese Eigenschaft, indem es die Aluminiumabschnitte durch ein nichtmetallisches Material trennt.
Bei einer thermisch getrennten Fenster-, Tür- oder Vorhangfassadenanordnung sind das innere Aluminiumprofil und das äußere Aluminiumprofil nicht dafür vorgesehen, einen ununterbrochenen metallischen Pfad zu bilden. Stattdessen wird dazwischen ein Polyamidprofil positioniert. Dadurch entsteht eine physikalische Unterbrechung der Leitungsstrecke und unterstützt die thermische Trennstrategie des Rahmens.
Der Streifen hat also zwei Aufgaben, die zusammenarbeiten müssen. Zunächst muss die vorgesehene Trennung zwischen den Aluminiumteilen hergestellt werden. Zweitens muss es während der Montage und späteren Verwendung mechanisch mit dem Profil verbunden bleiben. Ein Streifen, der für eine Trennung sorgt, aber nicht richtig in den Hohlraum passt, ist keine praktische Lösung. Ebenso kann ein Band, das maßlich passt, aber nicht über die zum Einlegen und Rollen erforderliche mechanische Stabilität verfügt, zu Produktionsproblemen führen.
Thermische Funktion
Der Polyamidabschnitt unterbricht die direkte Wärmeübertragung von Metall zu Metall durch den Rahmen und unterstützt das gesamte Konzept der thermischen Trennung des Aluminium-Strangpressprofils.
Mechanische Funktion
Das Profil muss mit den Aluminiumprofilen in Eingriff bleiben und den mechanischen Belastungen standhalten, die beim Einsetzen, Rollen, Formen und Betrieb auftreten.
Aus diesem Grund sollte die Streifenauswahl beim Aluminiumprofil und nicht bei einem Katalognamen beginnen. Der Hohlraum, die Nut, die Verriegelungsstruktur und die erforderliche Eingriffstiefe stellen die tatsächlichen technischen Einschränkungen dar.
Was PA66 GF25 in der Praxis bedeutet
PA66 bezieht sich auf Polyamid 66, einen technischen Thermoplast, der für seine Kombination aus Festigkeit, Steifigkeit, Dimensionsstabilität und Widerstandsfähigkeit gegenüber mechanischer Belastung bekannt ist. Die Bezeichnung „GF25“ weist darauf hin, dass das Material 25 % Glasfaserverstärkung enthält. In einem thermisch getrennten Profil wird diese Verstärkung verwendet, um die Steifigkeit zu erhöhen und die mechanische Stabilität im Vergleich zu einer unverstärkten Polyamidformulierung zu verbessern.
25 % Glasfaserverstärkung
Ein verstärktes Polyamidprofil muss den bei der Montage auftretenden Kräften standhalten. Bei vielen thermisch getrennten Aluminiumsystemen wird das Band in vorbereitete Nuten eingelegt und anschließend durch einen Walzvorgang befestigt. Die Verstärkung trägt dazu bei, dass das Profil seine stabile Form beibehält, wenn entlang des Montagewegs mechanische Kräfte ausgeübt werden.
Glasfasern beeinflussen auch das Verhalten des Materials in einer Weise, die eine Prozesskontrolle wichtig macht. Faserverteilung und -orientierung können die Festigkeit in Längsrichtung, die Scherfestigkeit in Querrichtung, das Aussehen der Oberfläche und die Dimensionskonsistenz beeinflussen. Ein Produktionsprozess muss daher mehr als nur die Extrusionstemperatur steuern.
Dimensionsstabilität
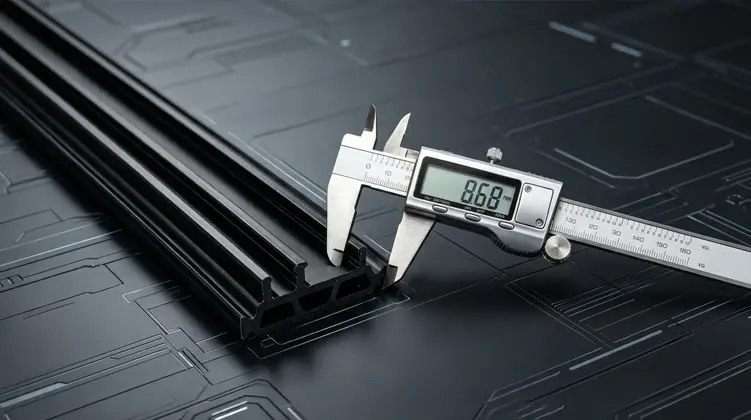
Bei einem Thermotrennstreifen handelt es sich eher um ein Präzisionsprofil als um eine einfache Kunststoffplatte. Seine Breite, Höhe, Wandgeometrie, Verriegelungsmerkmale und Dicke müssen konsistent genug bleiben, um zum Aluminiumhohlraum zu passen. Kleine Maßänderungen können Einfluss auf die Einsteckkraft, die Eingriffstiefe und die endgültige mechanische Verbindung haben.
Extrusions-, Kühl- und Formungsbedingungen tragen alle zu dieser Stabilität bei. Eine zu aggressive oder schlecht ausbalancierte Kühlung kann sich auf Schrumpfung und Profilform auswirken. Die Zuggeschwindigkeit beeinflusst auch die Abmessungen eines kontinuierlich extrudierten Abschnitts. Aus diesem Grund erfordert die Profilherstellung eine koordinierte Steuerung von Wärme, Geschwindigkeit, Werkzeug und Kühlbedingungen.
Widerstand gegen langfristige mechanische Beanspruchung
Thermisch getrennte Profile können viele Jahre lang in einem Aluminiumrahmen verbleiben. Während dieses Zeitraums wird erwartet, dass das Material eine ausreichende mechanische Integrität beibehält, auch wenn es wiederholten Umweltveränderungen ausgesetzt ist. Die genauen Anforderungen hängen vom Rahmensystem, dem örtlichen Klima, dem Designstandard und den vorgesehenen Einsatzbedingungen ab.
- Steifheit:wichtig für die Beibehaltung der Profilform bei der Profilmontage.
- Dimensionskonsistenz:notwendig für eine vorhersehbare Verbindung mit dem Aluminiumprofil.
- Scherfestigkeit:relevant, wenn das Band Kräften ausgesetzt ist, die durch Montage und Profilbelastung entstehen.
- Thermische Stabilität:relevant, da der Rahmen während des Betriebs Temperaturschwankungen erfährt.
- Prozesskonsistenz:Dies ist unerlässlich, wenn bei wiederholten Produktionsläufen die gleiche Bandgeometrie verwendet wird.
Diese Eigenschaften erklären, warum ein verstärktes technisches Polymer anstelle eines allgemeinen Kunststoffprofils verwendet wird. Der thermische Trennabschnitt muss als Teil einer Strukturbaugruppe fungieren und nicht nur als isolierender Abstandshalter.
Wie die Geometrie des Aluminiumprofils das Band bestimmt
Ein erfolgreiches thermisches Trennungsdesign beginnt mit der eigentlichen Aluminiumextrusion. Produktnamen wie I-Type, C-Type oder T-Type beschreiben allgemeine Profilfamilien, sie ersetzen jedoch nicht die für eine korrekte Übereinstimmung erforderlichen Dimensionsinformationen.
Der nützlichste technische Ansatz besteht darin, den Aluminiumhohlraum mit den entsprechenden Abmessungen des Polyamidstreifens zu vergleichen. Die Beziehung kann durch die folgenden Faktoren zusammengefasst werden.
| Aluminiumprofilfaktor | Zugehörige Strip-Anforderung | Warum das Match wichtig ist |
|---|---|---|
| Hohlraumbreite | Streifenbreite | Der Streifen muss den vorgesehenen Hohlraum ohne übermäßige Lockerheit oder übermäßigen Einführwiderstand einnehmen. |
| Hohlraumtiefe | Profilhöhe | Die Höhe beeinflusst, wie tief das Band in das Aluminiumprofil eingreift. |
| Rillenstruktur | Geometrie sperren | Die Verriegelungselemente müssen korrekt mit den vorbereiteten Aluminiumnuten zusammenwirken. |
| Erforderliche Trennung | Streifendicke | Die Dicke trägt zur beabsichtigten Trennung zwischen den Aluminiumprofilen bei. |
| Montagevorgang | Einführ- und Rollkompatibilität | Der Abschnitt muss die gewählte Produktionsmethode vertragen, ohne zu reißen oder die Maßhaltigkeit zu verlieren. |
Beginnen Sie mit einer Zeichnung oder einem physischen Profil
Eine bemaßte Aluminium-Strangpresszeichnung bietet den klarsten Ausgangspunkt, da sie die Hohlraumbreite, die Nutabmessungen, die Wandgeometrie und kritische Toleranzen zeigt. Ein physikalisches Profil kann auch nützliche Informationen liefern, wenn die Zeichnung nicht verfügbar ist oder die tatsächliche Extrusion überprüft werden muss.
Zu den nützlichsten Informationen für die Entwicklungsarbeit gehören im Allgemeinen:
- Die Breite und Tiefe des Aluminiumhohlraums.
- Die Lage und Form der Verriegelungsnuten.
- Die erforderliche thermische Trennung zwischen den Aluminiumprofilen.
- Der vorgesehene Bandquerschnitt und die Maßtoleranzen.
- Die Montagereihenfolge zum Einsetzen und Befestigen des Profils.
- Alle bekannten Produktionsprobleme, wie z. B. schwieriges Einsetzen oder Risse.
Warum Abschnittsgenauigkeit wichtig ist
Stellen Sie sich einen Streifen vor, der etwas zu breit für den Extrusionshohlraum ist. Die Einführkraft kann zunehmen und der Installateur oder die Produktionslinie benötigen möglicherweise mehr mechanischen Druck als vorgesehen. Ein zu schmaler Streifen kann das gegenteilige Problem verursachen: unzureichender Halt oder unzureichende Bewegung während der Montage.
Höhe und Verriegelungsgeometrie spielen in ähnlicher Weise eine Rolle. Ein Profil kann für sich genommen korrekt aussehen, aber dennoch nicht in die spezifische Aluminiumnut eingreifen. Aus diesem Grund wird die Entwicklung einer thermischen Trennung am besten als abgestimmtes Profilsystem behandelt.
Sehen Sie sich das verfügbare Polyamid-Profilsortiment anzusammen mit den Abmessungen des Aluminiumprofils, bevor Sie eine Spezifikation festlegen.
Welche Profiltypen werden häufig verwendet?
Unterschiedliche Aluminium-Strangpressgeometrien erfordern unterschiedliche thermische Trennabschnitte. Die Profilfamilie wird üblicherweise anhand ihrer Querschnittsform und Verriegelungsanordnung identifiziert.
I-Typ-Profile
I-Typ-Abschnitte werden üblicherweise mit einer relativ einfachen thermischen Trenngeometrie in Verbindung gebracht. Ihre endgültige Eignung hängt von der Breite, Höhe, Nutanordnung und Eingriffsbedingungen des Aluminium-Strangpressprofils ab. Die Bezeichnung „Ich“ sollte daher als Profilfamilie und nicht als universelle Dimension behandelt werden.
C-Typ-Profile
C-Typ-Abschnitte sind um eine andere Eingriffsgeometrie herum geformt und können dort ausgewählt werden, wo das Aluminium-Strangpressprofil einen entsprechenden Hohlraum oder eine Verriegelungsstruktur verwendet. Die Öffnungs- und Seitenmerkmale müssen sorgfältig auf das Aluminiumprofil abgestimmt sein.
T-Profile
T-förmige Abschnitte werden verwendet, wenn das Aluminiumstrangpressprofil eine Geometrie aufweist, die für ein T-förmiges Eingriffsprofil geeignet ist. Die genauen Abmessungen, Schulterpositionen und Verriegelungsdetails bestimmen, ob der Streifen richtig eingeführt und befestigt werden kann.
Speziell geformte Abschnitte
Einige Aluminiumsysteme verwenden Nuten oder Hohlräume, die nicht mit den Standardprofilfamilien übereinstimmen. In diesen Fällen kann ein spezieller Querschnitt um das eigentliche Profil herum entwickelt werden. Der wichtigste Input ist die Zeichnung des Aluminiumprofils oder ein physisches Muster des Profils selbst, zusammen mit der Montagemethode und den kritischen Abmessungen.
Wo diese Isolierprofile angewendet werden
Thermisch getrennte Aluminiumsysteme werden in verschiedenen architektonischen Anwendungen eingesetzt. Obwohl das Gestaltungsziel jeweils verwandt ist, können die Profilgeometrie und die mechanischen Anforderungen je nach Rahmenkonstruktion variieren.
Aluminiumfenster
Wärmedämmende Profile werden zwischen den inneren und äußeren Aluminiumprofilen von Fensterrahmen und Flügeln installiert. Der Streifen unterstützt die thermische Trennung und bleibt gleichzeitig mechanisch in der Rahmenkonstruktion verankert.
Aluminiumtüren
Türprofile erfordern eine stabile Verbindung, da die fertige Baugruppe wiederholt geöffnet, geschlossen, gehandhabt und der Umwelt ausgesetzt werden kann. Der thermische Trennbereich muss mit dem gewählten Schließ- und Rollverfahren kompatibel bleiben.
Vorhangfassadensysteme
Der Rahmen einer Vorhangfassade kann Pfosten, Riegel und zugehörige thermisch getrennte Aluminiumprofile umfassen. Die Profilabmessungen können sich zwischen den Systemen erheblich unterscheiden, daher bleibt die Geometrieanpassung unerlässlich.
Andere architektonische Aluminiumprofile
Bei speziellen thermisch getrennten Profilen können auch nicht standardmäßige Dämmprofile erforderlich sein. Durch die kundenspezifische Profilentwicklung können ungewöhnliche Abmessungen, Rillenstrukturen oder Montagebeschränkungen berücksichtigt werden.
Bei der Auswahl der Materialformulierung und Profilgeometrie sollten auch die Einsatzbedingungen berücksichtigt werden. Ein Rahmen, der in einer Umgebung mit schwankenden Temperaturen installiert wird, kann wiederholten Dimensionsbewegungen unterliegen, während ein Fassadensystem zusätzliche mechanische und umweltbedingte Anforderungen mit sich bringen kann.
Es ist wichtig, die thermische Funktion des Streifens von der gesamten thermischen Leistung des fertigen Rahmens zu unterscheiden. Der Streifen unterbricht die direkte Leitung durch das Aluminiumprofil, aber das endgültige thermische Verhalten eines Fensters, einer Tür oder einer Vorhangfassade hängt auch von Glas, Dichtungen, Rahmengeometrie, Luftkammern, Verbindungen und Installationsdetails ab.
Wie sich der Extrusionsprozess auf die Profilqualität auswirkt
Die Konsistenz eines thermischen Trennprofils hängt stark von der Verarbeitung des verstärkten Polyamid-Compounds ab. Eine kontrollierte Produktionssequenz trägt dazu bei, den Querschnitt vom Rohmaterial bis zur fertigen Länge stabil zu halten.
Materialmischung
PA66-Harz und Glasfaser werden vor Beginn des Extrusionsprozesses vorbereitet und kontrolliert.
Extrusionsformen
Das verstärkte Material durchläuft Profilwerkzeuge, um die erforderliche Querschnittsgeometrie zu erzeugen.
Kühlen und Formen
Die Kühlbedingungen und die Ziehgeschwindigkeit werden kontrolliert, um die Abmessungen nach der Extrusion zu stabilisieren.
Präzisionsschneiden
Das Endlosprofil wird zugeschnitten bzw. in der gewünschten Lieferform für die spätere Verwendung vorbereitet.
Rohstoffkontrolle
Das Ausgangsmaterial hat direkten Einfluss auf das Extrusionsverhalten. Eingehende PA66- und Glasfasermaterialien können auf Eigenschaften wie Schmelzindex, Verstärkungsgehalt und Feuchtigkeitszustand überprüft werden. Das Feuchtigkeitsmanagement ist besonders wichtig für die Polyamidverarbeitung, da der Wassergehalt das Schmelzverhalten und die endgültige Materialleistung beeinflussen kann.
Extrusionstemperatur und Ziehgeschwindigkeit
Verstärktes Polyamid muss unter kontrollierten Temperaturbedingungen verarbeitet werden, damit die Schmelze die Profildüse gleichmäßig füllt, ohne dass es zu unnötiger Verschlechterung oder Dimensionsinstabilität kommt. Auch die Zuggeschwindigkeit beeinflusst die Profilgröße, da das Extrudat beim Abkühlen seine Abmessungen ändern kann.
Aus diesem Grund sollten Temperatur und Liniengeschwindigkeit als koordinierter Prozess und nicht als isolierte Einstellungen betrachtet werden. Wenn ein Profil schmale Rillen oder kleine Verriegelungsmerkmale enthält, können selbst geringfügige Änderungen im Maßverhalten die endgültige Passform beeinflussen.
Kühlen und Formen
Die Kühlung ist eine der wichtigsten Phasen für die Profilstabilität. Das Kühlsystem muss die Wärme auf kontrollierte Weise abführen, damit der extrudierte Abschnitt seine beabsichtigte Geometrie beibehält. Ungleichmäßige Kühlung kann zu Verformungen, Verwerfungen oder inkonsistenten Abmessungen im gesamten Profil führen.
Glasfaserausrichtung
Auch der Extrusionsprozess beeinflusst die Ausrichtung der Glasfasern. Eine kontrollierte Ausrichtung kann die Längsfestigkeit unterstützen und gleichzeitig die erforderlichen mechanischen Eigenschaften im gesamten Abschnitt beibehalten. Dies ist besonders relevant für Profile, die Einführ- und Rollformkräften standhalten müssen.
Das beschriebene Produktionssystem fürJinxingumfasst Materialvorbereitung, mehrere parallele Doppelschneckenextrusionslinien, selbst entwickelte Formen, Kühlsysteme, Formen und Schneiden. Der Prozess ist so gestaltet, dass die wichtigsten Fertigungsschritte innerhalb eines Produktionssystems verbleiben.
Was ist bei der Qualitätskontrolle zu prüfen?
Die Qualitätskontrolle für thermisch getrennte Profile ist sinnvoller, wenn sie sowohl den Produktionsprozess als auch das fertige Produkt umfasst. Bei der Endkontrolle können Mängel festgestellt werden, aber regelmäßige prozessbegleitende Kontrollen liefern frühere Informationen über Maßabweichungen oder Oberflächenprobleme.
In-Prozess-Inspektion
Bei der kontinuierlichen Extrusion können Produktionsmuster in regelmäßigen Abständen auf Querschnittsabmessungen und sichtbare Mängel überprüft werden. Auch Prozessparameter können erfasst werden, so dass Änderungen in der Produktionslinie mit späteren dimensionalen Ergebnissen verknüpft werden können.
- Querschnittsbreite und -höhe.
- Kritische Nut- und Verriegelungsmaße.
- Wandstärke und Profilsymmetrie, sofern relevant.
- Oberflächenfehler, Verformung oder sichtbare Risse.
- Produktionsparameteraufzeichnungen zur Rückverfolgbarkeit.
Laborbewertung
Abhängig von den geltenden Anforderungen kann eine zusätzliche Laborbewertung die Dichte, die Shore-Härte, die Zugfestigkeit in Längsrichtung, die Zugfestigkeit in Querrichtung, die Wasserbeständigkeit, die thermische Alterung und die linearen Ausdehnungseigenschaften umfassen.
Diese Tests beantworten nicht alle dieselbe technische Frage. Die Zugfestigkeit gibt Aufschluss über den Widerstand gegen Zugkräfte, während die Querfestigkeit eher für die über das Profil wirkenden Spannungen relevant ist. Die lineare Ausdehnung hilft Ingenieuren, Dimensionsbewegungen im Zusammenhang mit Temperaturänderungen zu verstehen.
Inspektion vor dem Versand
Vor dem Versand können fertige Streifen auf Aussehen und Abmessungen überprüft werden. Gerade Profile können in Längen von beispielsweise 6 Metern pro Stück hergestellt werden, während geeignete Spezifikationen auch in Spulen wie 500 Metern pro Rolle geliefert werden können. Die praktische Lieferform richtet sich nach der Profilgeometrie und den nachgelagerten Montageanforderungen.
Bei Bedarf kann der Ware ein englischer Prüfbericht beigefügt werden. Klare Inspektionsinformationen können Produktionsteams dabei helfen, zu überprüfen, ob das empfangene Profil der vereinbarten Spezifikation entspricht.
| Inspektionsphase | Schwerpunkt | Produktionszweck |
|---|---|---|
| Wareneingangskontrolle | Materialzustand und Verstärkungseigenschaften | Bestätigen Sie, dass die Ausgangsmasse für die kontrollierte Extrusion geeignet ist. |
| In-Prozess-Inspektion | Abmessungen und Oberflächenbeschaffenheit | Erkennen Sie Profilabweichungen, bevor ein langer Produktionslauf abgeschlossen ist. |
| Labortests | Mechanische, thermische und physikalische Eigenschaften | Bewerten Sie Eigenschaften anhand der geltenden technischen Anforderungen. |
| Inspektion vor dem Versand | Aussehen, Abmessungen und Konsistenz der Bestellung | Überprüfen Sie das fertige Profil vor dem Versand. |
Worauf sollten Monteure achten?
Selbst ein präzise extrudierter Streifen kann zu Problemen führen, wenn Aluminiumprofil, Werkzeuge und Montagebedingungen nicht richtig aufeinander abgestimmt sind. Einsetzen und Walzen sollten daher als Teil des Profildesigns und nicht als separate nachgelagerte Belange behandelt werden.
Einsteckkraft
Ein Streifen, der mit übermäßigem Widerstand in die Aluminiumnut eindringt, kann auf eine Nichtübereinstimmung der Abmessungen, eine ungeeignete Verriegelungsgeometrie oder einen Montagezustand hinweisen, der angepasst werden muss. Eine hohe Einsteckkraft kann das Risiko einer Profilbeschädigung erhöhen, insbesondere wenn der Abschnitt schmale Wände oder scharfe Verriegelungselemente aufweist.
Rissbildung beim Zusammenbau
Risse sollten nicht automatisch auf das Material selbst zurückzuführen sein. Mögliche Ursachen können übermäßige mechanische Kräfte, ungeeignete Nutgeometrie, zu enge Abmessungen, schlechte Ausrichtung oder falsche Verarbeitungsbedingungen sein. Die gemeinsame Betrachtung der Aluminiumstrangpressung und der Montagereihenfolge ist häufig produktiver als die isolierte Untersuchung des Streifens.
Unzureichende Scherfestigkeit
Die endgültige Verbindung muss den erwarteten Belastungen durch Handhabung und Service standhalten. Wenn das in Eingriff stehende Band der Relativbewegung zwischen den Aluminiumprofilen keinen ausreichenden Widerstand bietet, kann das Problem an der Profilgeometrie, den Materialeigenschaften oder dem Walzprozess liegen.
Konsistenz über die gesamte Produktionslinie hinweg
Ein Profil, das bei einem einzelnen Testlauf gut funktioniert, sollte sich auch bei wiederholter Produktion konsistent verhalten. Gleichbleibende Bandabmessungen erleichtern die Aufrechterhaltung stabiler Einführ- und Walzbedingungen über mehrere Chargen von Aluminiumstrangpressteilen hinweg.
- Überprüfen Sie die Aluminiumnut:Stellen Sie sicher, dass der Hohlraum sauber, maßhaltig und mit dem Streifen kompatibel ist.
- Einfügungsausrichtung prüfen:Eine Fehlausrichtung kann die Kraft erhöhen und die Profilkante beschädigen.
- Rollbedingungen prüfen:Bestätigen Sie, dass der mechanische Prozess für die Bandgeometrie geeignet ist.
- Verfolgen Sie die Dimensionskonsistenz:Vergleichen Sie eingehende und prozessinterne Profilmessungen, wenn unerwartetes Montageverhalten auftritt.
Diese Überprüfungen sind besonders nützlich, wenn von der Prototypenextrusion zur Wiederholungsproduktion übergegangen wird, da ein kleiner Maßunterschied viel deutlicher sichtbar werden kann, wenn viele Profillängen kontinuierlich verarbeitet werden.
So bereiten Sie sich auf eine neue Profilentwicklung vor
Die Entwicklung eines Abschnitts zur thermischen Trennung für ein neues Aluminium-Strangpressprofil ist einfacher, wenn die Informationen organisiert werden, bevor die Werkzeuge berücksichtigt werden. Ziel ist es, die vollständige Schnittstelle zwischen dem Polyamidprofil und dem Aluminiumprofil zu definieren.
A practical development sequence can follow several stages:
- Sehen Sie sich die Aluminiumzeichnung an:Identifizieren Sie Hohlraumabmessungen, Nutgeometrie, Wandstärke und kritische Toleranzen.
- Bestätigen Sie die Anforderung zur thermischen Trennung:Bestimmen Sie den vorgesehenen Abstand zwischen den inneren und äußeren Aluminiumprofilen.
- Definieren Sie den Streifenquerschnitt:Legen Sie Breite, Höhe, Dicke, Verschlussdetails und etwaige Besonderheiten fest.
- Überprüfen Sie den Montageprozess:Bestätigen Sie die Einführrichtung, die Rollmethode und die erwartete mechanische Kraft.
- Produktionsverhalten bewerten:Überprüfen Sie Maßhaltigkeit, Oberflächenqualität und Montageleistung.
- Finalisieren Sie die Produktionsspezifikation:Dokumentieren Sie die vereinbarte Profilgeometrie, Materialkonstruktion, Prüfpunkte und Lieferform.
Verwenden Sie das Aluminiumprofil als Hauptreferenz
Der häufigste Fehler bei der Profilentwicklung besteht darin, mit einer generischen Streifenabmessung zu beginnen und zu versuchen, das Aluminium-Strangpressprofil an diese anzupassen. Der zuverlässigere Ansatz ist der umgekehrte Weg: Beginnen Sie mit der Extrusion und definieren Sie den Isolationsabschnitt um die eigentliche Schnittstelle herum.
Ein physisches Aluminiumprofil kann besonders nützlich sein, wenn die Strangpresszeichnung die Fertigungsabweichungen nicht vollständig wiedergibt. Der Vergleich der Zeichnung mit dem realen Schnitt hilft dabei, praktische Probleme wie Nuttiefe, Kantenradius oder lokale Maßunterschiede zu erkennen.
Halten Sie thermische und mechanische Anforderungen zusammen
Der Streifen sollte nicht für eine thermische Trennung ausgelegt sein, während sein mechanischer Eingriff erst nachträglich behandelt wird. Die beiden Funktionen hängen zusammen. Ein dickerer Abschnitt kann die Hohlraumbeziehung verändern. Eine andere Verriegelungsform kann die Einsteckkraft verändern. Eine engere Passung kann sich auf das Montageverhalten auswirken. Bei ingenieurtechnischen Entscheidungen sollte daher der gesamte Querschnitt berücksichtigt werden.
Planen Sie Wiederholbarkeit
Ein guter Abschnitt sollte nicht nur einmal funktionieren. Es sollte konsistent extrudiert, kontrolliert geschnitten oder gewickelt, ohne unnötige Verformung transportiert und wiederholt mit vorhersehbarem Verhalten zusammengebaut werden können.
Den Begriff bei der Produktsuche verstehen
Wenn Ingenieure oder Beschaffungsteams suchenPA66 GF25 Thermotrennstreifen, stellt der Suchbegriff häufig eine technische Anforderung dar und nicht ein einzelnes universelles Produkt. Der Anteil „PA66“ kennzeichnet die Polyamidfamilie, während „GF25“ die 25-prozentige Glasfaserverstärkung angibt. Die weitere Spezifikation hängt weiterhin von der Aluminium-Strangpressung und dem vorgesehenen Montageprozess ab.
Aus diesem Grund sollte die Produktbewertung von der Keyword-Ebene auf die technische Ebene verlagert werden. Ein technisch geeignetes Band wird durch die Kombination von Material, Querschnittsabmessungen, Verriegelungsgeometrie, Produktionskonsistenz und Kompatibilität mit dem Ziel-Aluminiumprofil definiert.
Häufig gestellte Fragen
Wofür werden Thermotrennstreifen verwendet?
Sie werden verwendet, um innere und äußere Aluminiumprofile zu trennen und die direkte Wärmeübertragung durch thermisch getrennte Aluminiumprofile zu reduzieren. Bei korrekter Abstimmung von Geometrie und Montageprozess sorgt der Streifen zudem für eine mechanische Verbindung innerhalb des Aluminiumstrangpressprofils.
Aus welchem Material bestehen diese thermisch getrennten Profile?
Das Kernmaterial ist PA66-Nylon, verstärkt mit 25 % Glasfaser. Diese verstärkte Konstruktion wird allgemein als PA66 GF25 bezeichnet und aufgrund der Steifigkeit, Dimensionsstabilität und mechanischen Eigenschaften ausgewählt, die für thermisch getrennte Aluminiumsysteme erforderlich sind.
Welche Profiltypen sind allgemein verfügbar?
Zu den gängigen Profilfamilien gehören I-Type-, C-Type- und T-Type-Profile. Für Aluminium-Strangpressprofile mit ungewöhnlichen Hohlraumabmessungen oder Verriegelungsgeometrien können auch Sonderformprofile entwickelt werden.
Wo werden thermisch getrennte Profile häufig verwendet?
Zu den typischen Anwendungen gehören Aluminiumfenster, Aluminiumtüren, Vorhangfassadensysteme, Pfosten, Riegel und andere architektonische Aluminiumprofile, die eine thermische Trennung zwischen Innen- und Außenabschnitten erfordern.
Kann der Querschnitt individuell angepasst werden?
Ja. Ein individueller Abschnitt kann um eine Aluminiumprofilzeichnung oder ein physisches Profil herum entwickelt werden, wobei Streifenbreite, Höhe, Dicke, Nutstruktur, Verriegelungsgeometrie und die vorgesehene Montagemethode berücksichtigt werden.
Welche Informationen sind für einen maßgeschneiderten Wärmedämmstreifen nützlich?
Zu den nützlichen Informationen gehören die Aluminiumprofilzeichnung oder das physische Profil, die erforderlichen Streifenabmessungen, die Verriegelungsstruktur, die angestrebte thermische Trennung und die bei der Montage verwendete Einlege- oder Rollformmethode.
Welche Lieferformen können genutzt werden?
Geeignete Spezifikationen können als gerade Streifen, einschließlich 6-Meter-Längen pro Stück, oder als gewickelte Profile, beispielsweise 500 Meter pro Rolle, geliefert werden. Die praktische Form hängt von der Profilgeometrie und dem nachgelagerten Produktionsprozess ab.
Welche Qualitätsmerkmale sollen bewertet werden?
Die Bewertung kann Profilabmessungen, Aussehen, Dichte, Shore-Härte, Zugfestigkeit in Längs- und Querrichtung, Wasserbeständigkeit, thermische Alterung und Längenausdehnungseigenschaften umfassen, je nach den für das vorgesehene System geltenden Anforderungen.
Kann die technische Hilfe Montageprobleme abdecken?
Der technische Support kann sich mit Profilschlitzdesign, Streifeneinfügung, Rollformbedingungen und häufigen Problemen wie schwieriger Einfügung, Rissbildung oder unzureichender Scherfestigkeit befassen. Eine gemeinsame Überprüfung des Aluminiumextrusions- und Montageprozesses kann dabei helfen, die zugrunde liegende Ursache zu ermitteln.
Wie sollten Ingenieure verschiedene Optionen für thermische Trennstreifen vergleichen?
Vergleichen Sie Materialkonstruktion, Profilabmessungen, Verriegelungsgeometrie, Maßhaltigkeit, Montagekompatibilität, Prüfansatz und Lieferform. Der aussagekräftigste Vergleich basiert auf der Übereinstimmung des Streifens mit dem tatsächlichen Aluminiumprofil und nicht nur auf dem Produktnamen.
Eine praktische Checkliste für Spezifikationen
Bevor Sie ein thermisches Trennprofil fertigstellen, ist es hilfreich, die wichtigsten technischen Variablen an einer Stelle zu bestätigen. Die folgende Checkliste kann bei der Profilüberprüfung, der Lieferantenkommunikation, der Werkzeugvorbereitung oder der Produktionsfreigabe verwendet werden.
- Bestätigen Sie die PA66-Materialkonstruktion und die Anforderung von 25 % Glasfaserverstärkung.
- Messen Sie die Breite und Tiefe des Aluminiumhohlraums.
- Überprüfen Sie die Nutform und die Verriegelungsgeometrie.
- Definieren Sie die erforderliche Banddicke und das Trennmaß.
- Vergleichen Sie den Streifenquerschnitt mit dem echten Aluminiumprofil.
- Überprüfen Sie die Einführ- und Rollformbedingungen vor der Produktionsfreigabe.
- Bestätigen Sie Maßkontrollpunkte und akzeptable Toleranzen.
- Überprüfen Sie die erforderliche Lieferform in gerader oder aufgerollter Form.
- Dokumentieren Sie die vereinbarte Profilzeichnung und wichtige technische Merkmale.
- Halten Sie Produktions- und Inspektionsaufzeichnungen zur Rückverfolgbarkeit bereit.
Diese Checkliste ersetzt nicht die technischen Anforderungen eines bestimmten Fenster-, Tür- oder Fassadensystems. Es bietet einen praktischen Rahmen, um sicherzustellen, dass die Material- und Profilschnittstelle vor Produktionsbeginn definiert wurde.
Die Grundidee bleibt einfach: Die Leistung einer thermischen Trennung beginnt mit einer effektiven Trennung, aber eine zuverlässige Systemleistung erfordert einen richtig abgestimmten Querschnitt, kontrollierte Extrusion, stabile Abmessungen und einen kompatiblen Montageprozess.
Müssen Sie einen Streifen an Ihr Aluminiumprofil anpassen?
Teilen Sie die Aluminiumprofilzeichnung, die physikalischen Profildetails, die erforderlichen Abmessungen und die Montagemethode mit, damit die geeignete Abschnittsgeometrie für Ihr thermisch getrenntes Aluminiumsystem überprüft werden kann.
Kontaktieren Sie uns, um Ihre Profilanforderungen zu besprechen