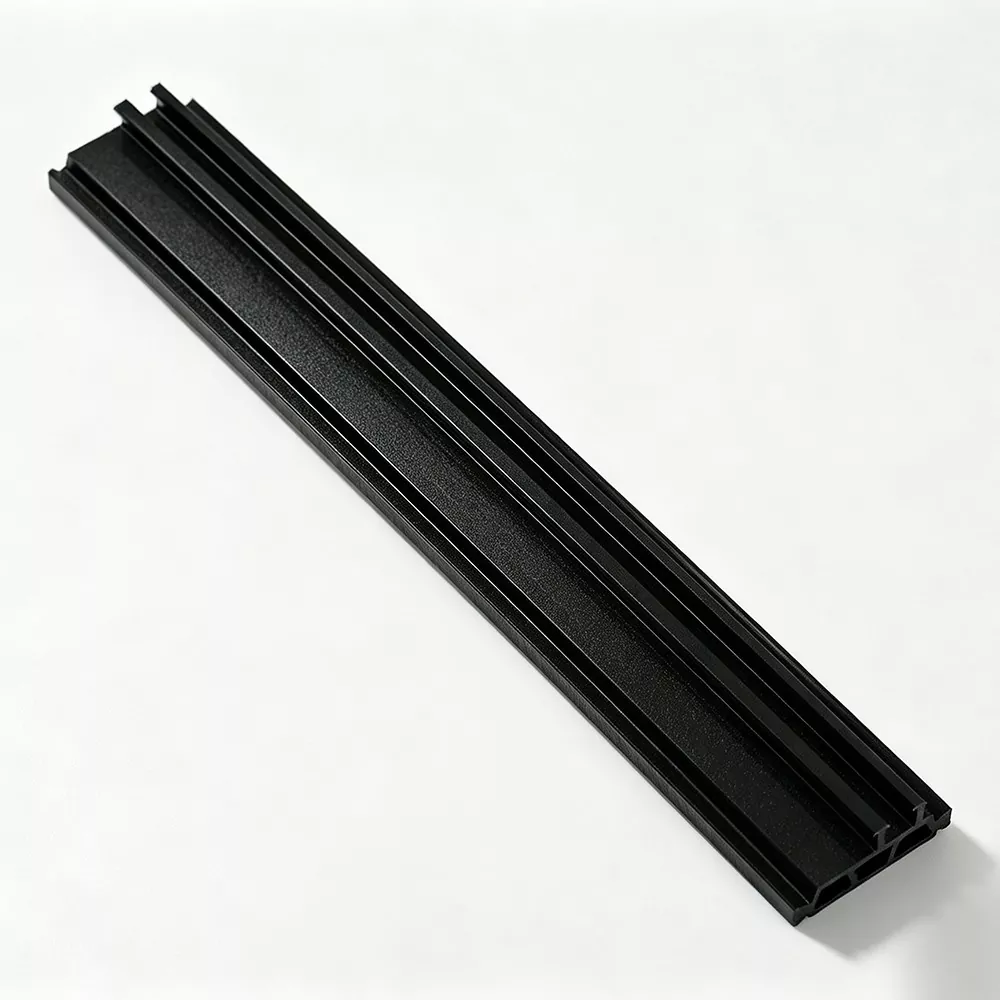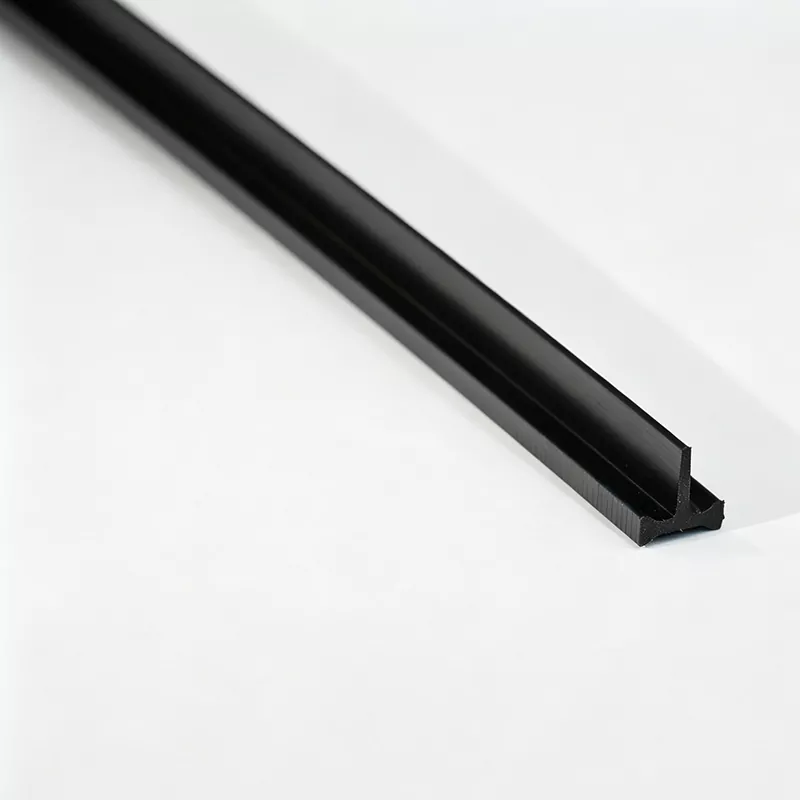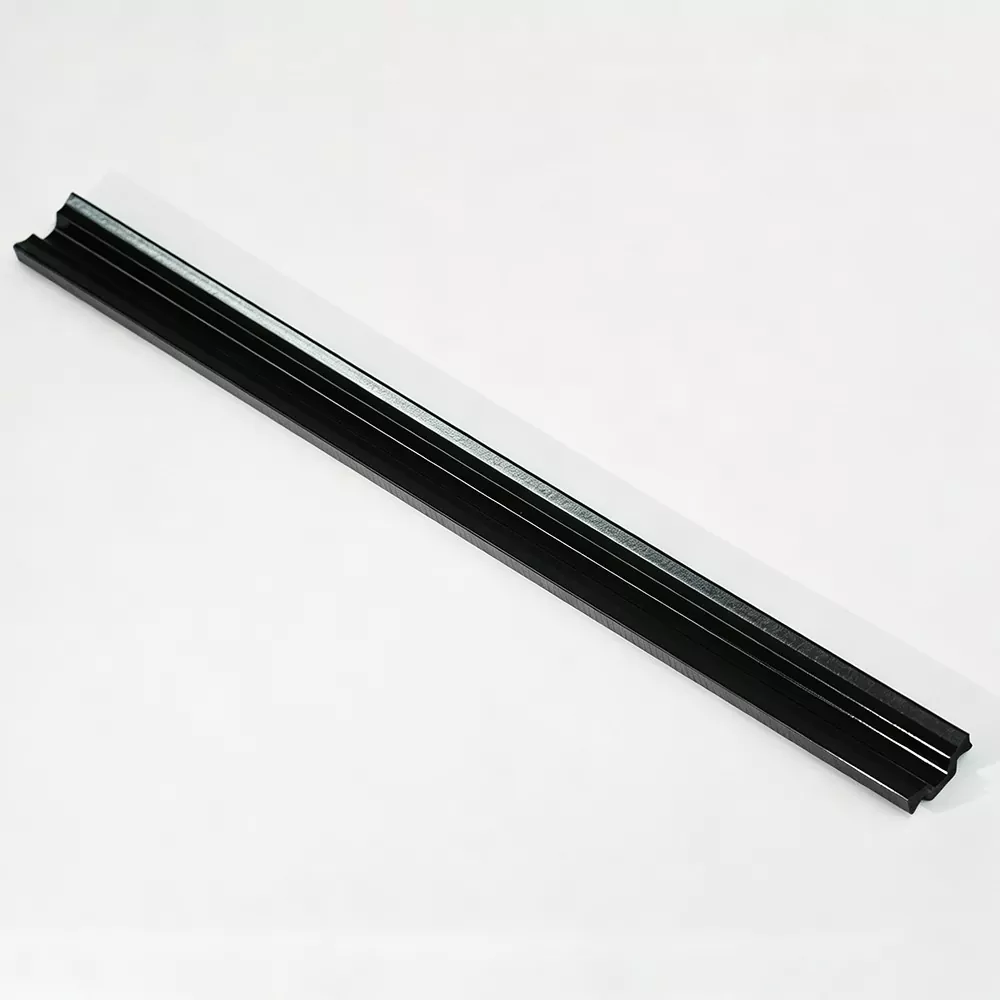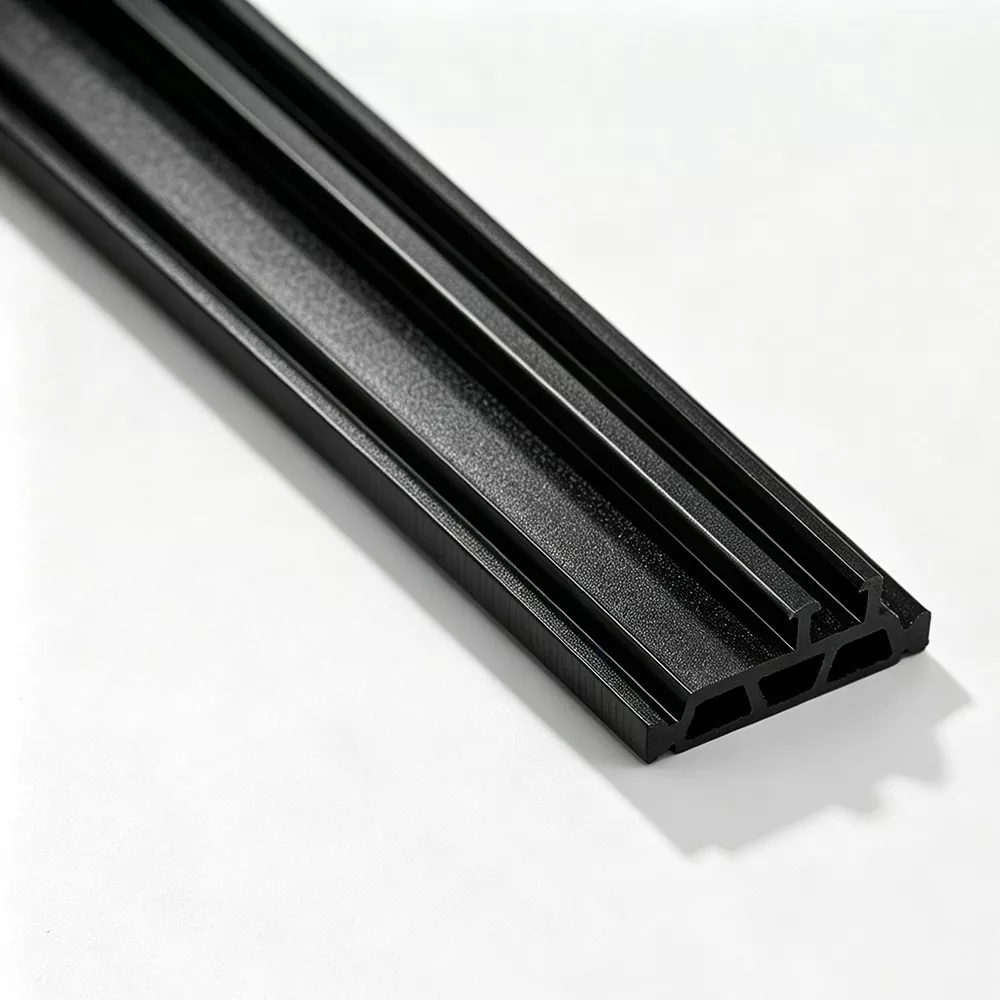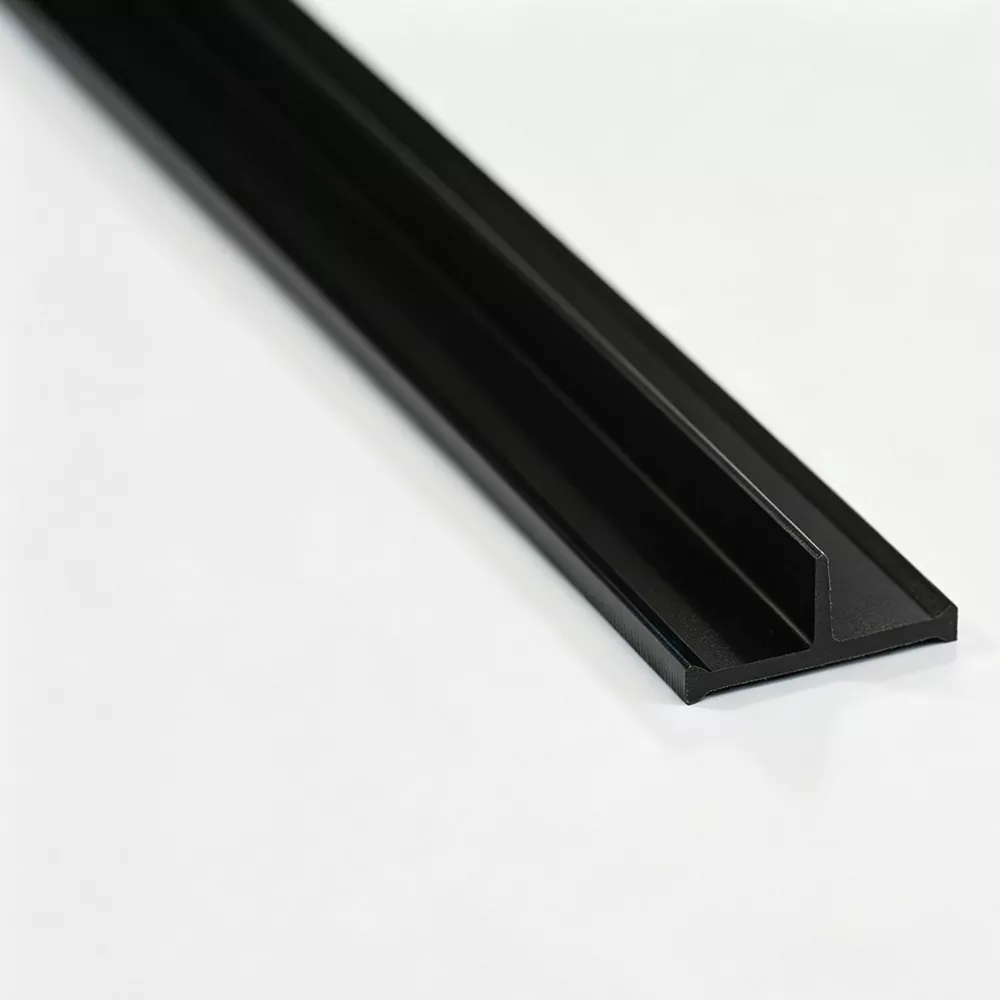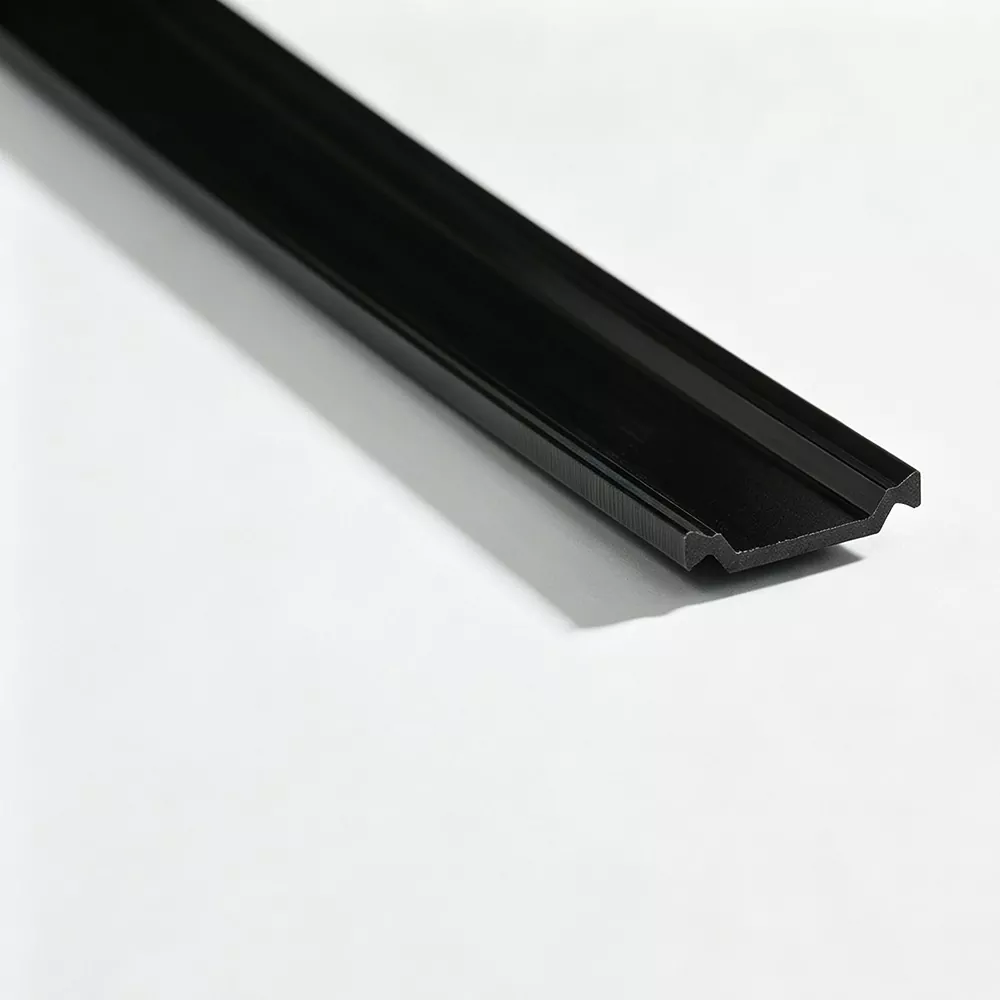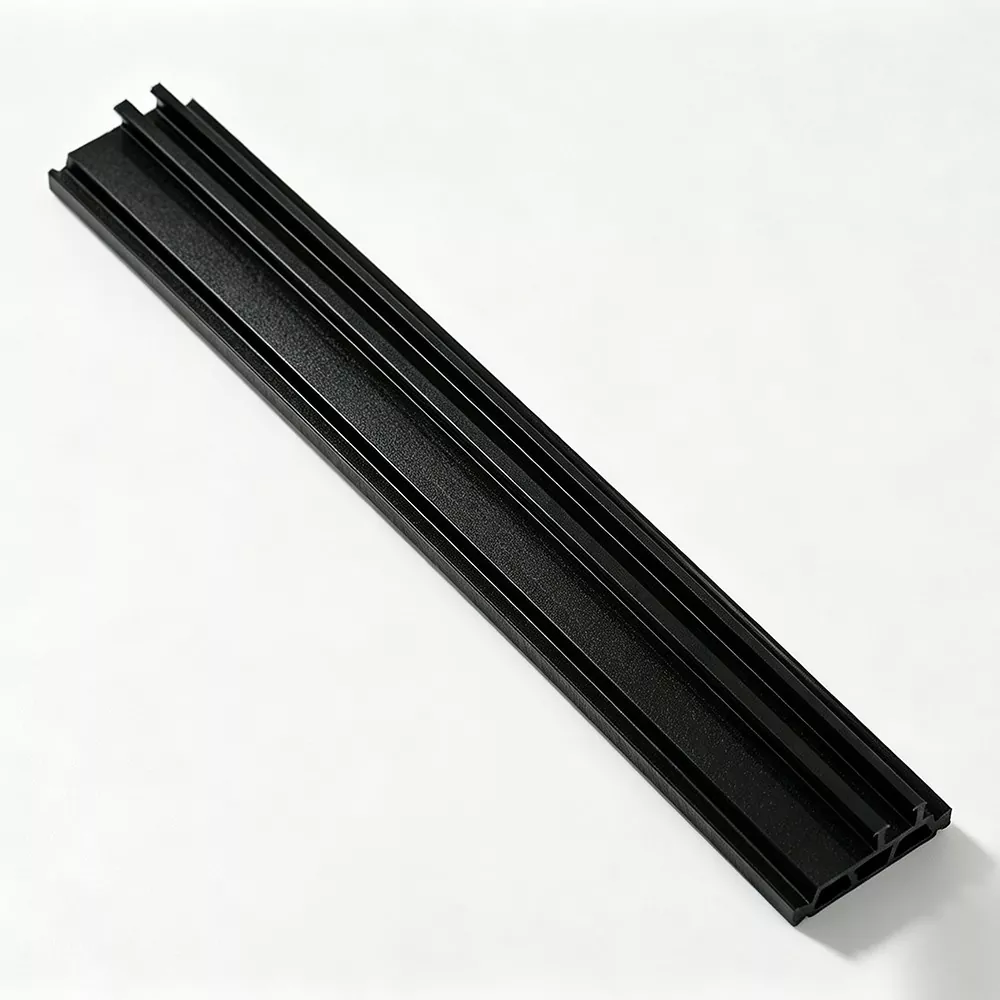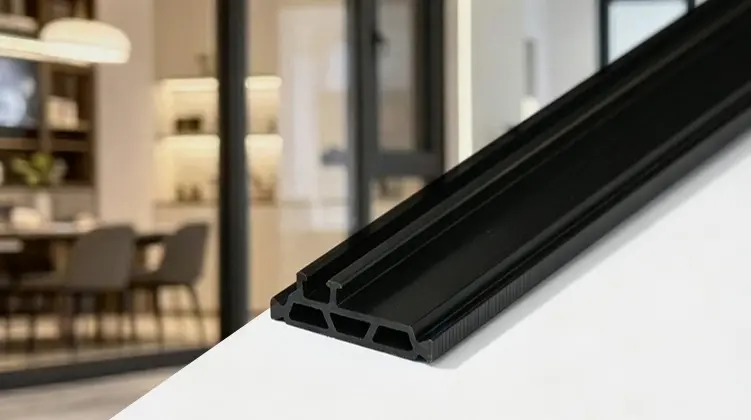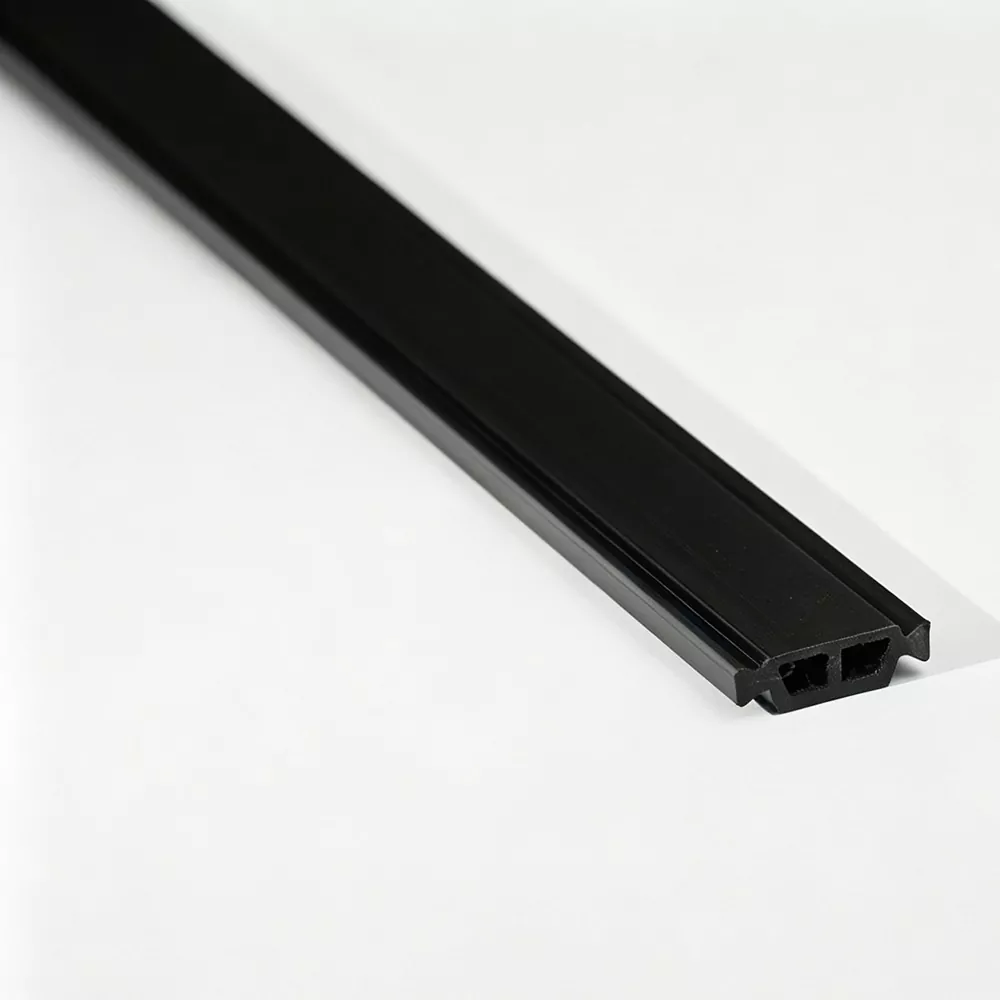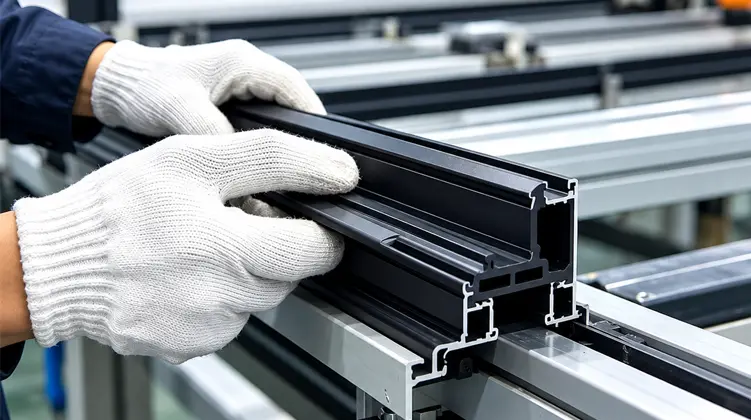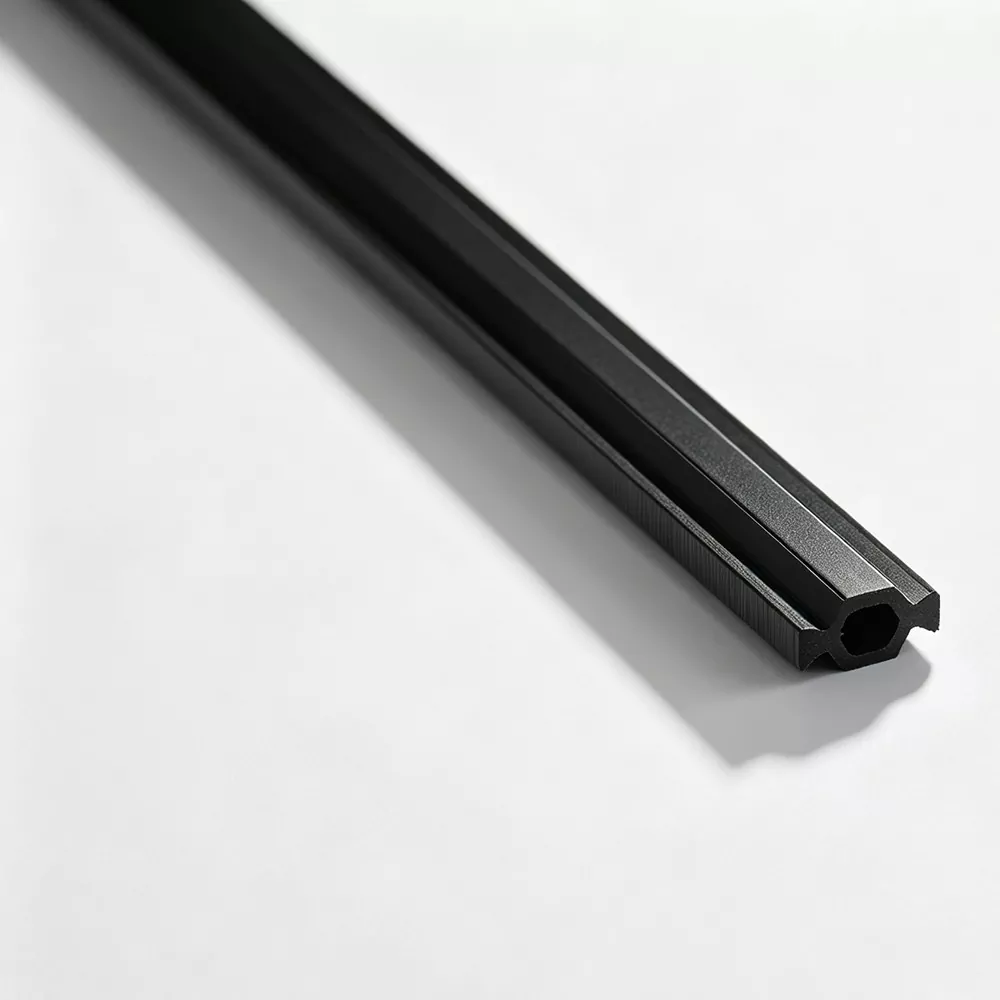
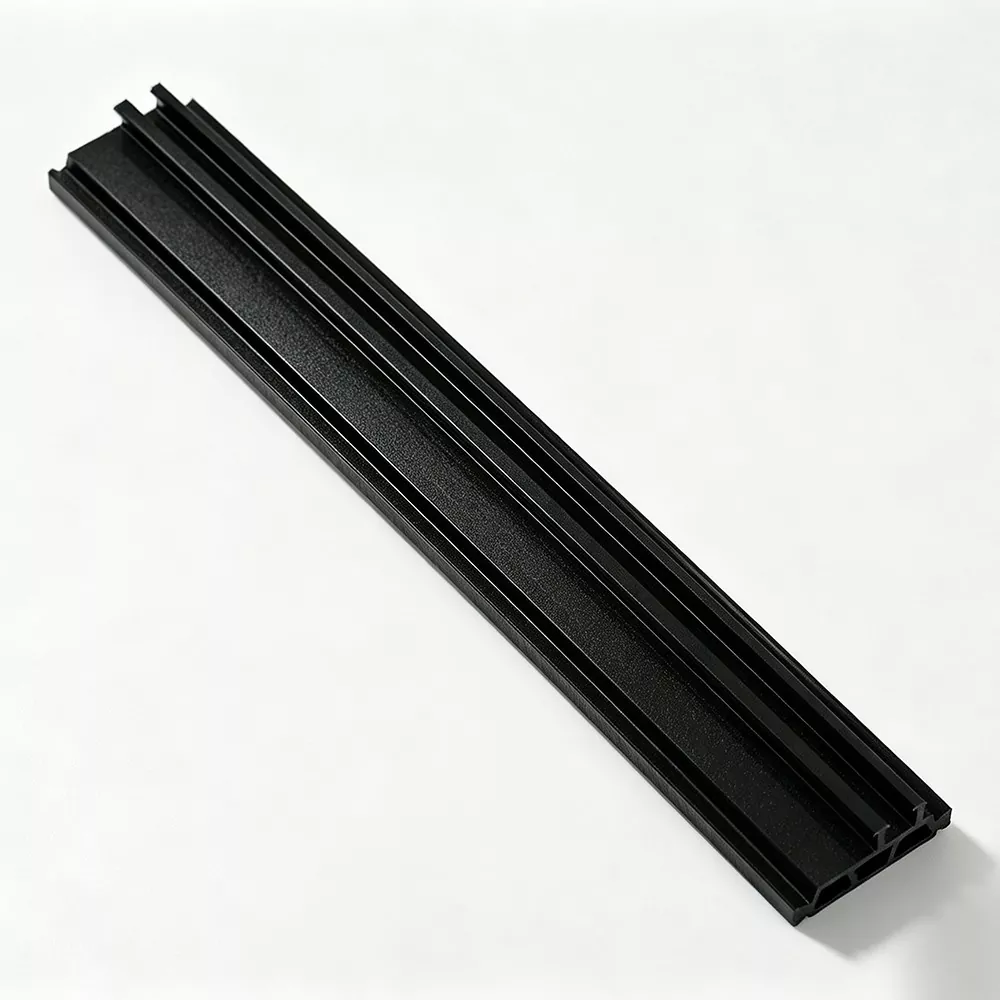
PA66 GF25 Thermotrennstreifensind verstärkte Polyamidprofile, die zur Trennung von Innen- und Außenaluminiumprofilen in thermisch getrennten Fenster-, Tür- und Vorhangfassadensystemen verwendet werden. Ihre Leistung hängt von mehr als der nominalen Materialgüte ab. Glasfaserverteilung, Querschnittsgeometrie, Maßgenauigkeit, mechanische Festigkeit und Kompatibilität mit dem Aluminiumhohlraum beeinflussen alle die fertige Baugruppe. Dieser Leitfaden erklärt, wie das Material funktioniert, wie sich gängige Profilformen unterscheiden, welche Abmessungen überprüft werden sollten, wie sich Extrusion und Qualitätsprüfung auf die Konsistenz auswirken und welche technischen Informationen bei der Entwicklung eines Profils für ein bestimmtes Aluminiumsystem nützlich sind.
Inhaltsverzeichnis
Entdecken Sie den Leitfaden- 01Was ist das Material?
- 02PA66 und Glasfaserzusammensetzung
- 03Wie thermische Trennung funktioniert
- 04Mechanische und dimensionale Eigenschaften
- 05Gängige Querschnittstypen
- 06Passende Leisten zu Aluminiumprofilen
- 07Herstellung und Extrusion
- 08Qualitätsprüfung und -prüfung
- 09Typische Anwendungen
- 10Maßgeschneiderte Profilentwicklung
- 11Praktische Auswahl-Checkliste
- 12Häufig gestellte Fragen
01Was ist ein thermisches Trennprofil aus PA66 GF25?
Ein thermisches Trennprofil ist eine nichtmetallische Komponente, die zwischen separaten Aluminiumprofilen installiert wird, um den direkten Wärmeübertragungspfad durch einen Metallrahmen zu unterbrechen.
Aluminium wird häufig in Architekturrahmen verwendet, da es leicht, bearbeitbar und strukturell nützlich ist. Allerdings leitet Aluminium auch gut Wärme. Wenn die Innen- und Außenteile eines Aluminiumrahmens direkt verbunden bleiben, kann die Wärme leichter durch den Rahmen gelangen. Eine thermische Trennung schafft eine Trennung zwischen diesen Metallabschnitten und verändert die Art und Weise, wie Wärme durch das zusammengebaute Profil transportiert wird.
Für diese Rolle wird häufig Polyamid ausgewählt, da es isolierende Eigenschaften mit mechanischen Eigenschaften kombiniert, die für die Profilmontage geeignet sind. Verstärkte Sorten werden dort eingesetzt, wo das Band seine Form beibehalten und beim Einlegen oder Walzen sicher mit dem Aluminium verbunden bleiben muss.
Das Produkt ist nicht einfach ein Kunststoff-Abstandshalter. Sein Querschnitt muss so gestaltet sein, dass er in den Aluminiumhohlraum passt, in die Nuten eingreift und den bei der Herstellung und Wartung auftretenden Kräften standhält. Ein geeignetes Profil erfordert daher sowohl Materialkonsistenz als auch eine präzise Maßkontrolle.
02Grundlegendes zu PA66 und 25 % Glasfaserverstärkung
PA66, auch bekannt als Polyamid 66 oder Nylon 66, ist ein technischer Thermoplast, der in Komponenten verwendet wird, die eine Kombination aus Festigkeit, Steifigkeit und Dimensionskontrolle erfordern. Die Bezeichnung GF25 gibt an, dass die Verbindung 25 Gewichtsprozent Glasfaser enthält. Diese Fasern verstärken die Polymermatrix und verändern ihr mechanisches Verhalten.
Warum wird PA66 verwendet?
PA66 bietet ein nützliches Gleichgewicht zwischen mechanischer Festigkeit, Hitzebeständigkeit und Verarbeitbarkeit für technische Profile. Aufgrund seiner Eigenschaften eignet es sich für Bauteile, die bei der Handhabung, beim Zusammenbau und bei der Einwirkung wechselnder Umgebungsbedingungen eine definierte Form beibehalten müssen.
Bei Anwendungen mit thermischer Trennung sollte bei der Materialauswahl die gesamte Verarbeitungs- und Serviceumgebung berücksichtigt werden. Feuchtigkeitskonditionierung, Temperatureinwirkung, Profilabmessungen und Montagekräfte können das Verhalten eines Polyamidbauteils beeinflussen.
Was fügt GF25 hinzu?
Glasfasern erhöhen die Steifigkeit und verbessern die Dimensionsstabilität im Vergleich zu einer unverstärkten Polyamidmischung. Die Verstärkung ist besonders wichtig, wenn ein langes, schmales Profil einer Verformung während der Handhabung und der Montage des Aluminiumprofils standhalten muss.
Höhere Steifigkeit
Die Glasfaserverstärkung erhöht die Steifigkeit und trägt dazu bei, dass das Profil während der Verarbeitung und Montage seinen vorgesehenen Querschnitt beibehält.
Dimensionskontrolle
Die verstärkte Verbindung unterstützt stabilere Profilabmessungen, wenn die Extrusions- und Kühlbedingungen richtig kontrolliert werden.
Mechanisches Engagement
Eine entsprechende Festigkeit und Steifigkeit trägt dazu bei, dass das Band beim Einführen und Rollformen in den Aluminiumnuten bleibt.
Richtungseigenschaften
Die Faserorientierung beeinflusst das Längs- und Querverhalten, weshalb Extrusionsdesign und Prozesskontrolle wichtig sind.
Der Glasfaseranteil allein beschreibt nicht jedes Leistungsmerkmal. Zwei Verbindungen mit demselben nominalen Verstärkungsgrad können sich aufgrund der Harzqualität, der Faserlänge, der Faserverteilung, des Feuchtigkeitszustands und der Verarbeitungshistorie unterschiedlich verhalten. Die technische Bewertung sollte daher sowohl Materialinformationen als auch Testergebnisse zum fertigen Profil umfassen.
03Wie funktioniert die thermische Trennung bei Aluminiumrahmen?
Bei der thermischen Trennung wird eine durchgehende Metallverbindung durch einen Abschnitt mit geringerer Leitfähigkeit ersetzt. Bei einem thermisch getrennten Rahmen werden die inneren und äußeren Aluminiumkomponenten durch Polyamidprofile getrennt. Dadurch wird der direkte Leiterpfad unterbrochen, der sonst durch den Aluminiumrahmen verlaufen würde.
Unterbrechen des metallischen Wärmeübertragungspfades
Wärme bewegt sich durch Materialien entsprechend ihren thermischen Eigenschaften und der Geometrie der Baugruppe. Aluminium leitet Wärme wesentlich besser als Polyamid. Die Einführung eines Polyamidabschnitts zwischen zwei Aluminiumteilen verändert daher den Wärmeflussweg durch den Rahmen.
Die Breite des Isolierabschnitts, die Profilform und die umgebende Metallgeometrie tragen alle zum thermischen Verhalten des fertigen Systems bei. Eine breitere thermische Trennung kann einen längeren Weg durch das Isoliermaterial ermöglichen, die Breite sollte jedoch nicht isoliert betrachtet werden. Das komplette Rahmendesign muss bewertet werden.
Warum das komplette Fenstersystem wichtig ist
Ein thermischer Trennstreifen allein kann die thermische Leistung eines gesamten Fensters oder einer Vorhangfassade nicht bestimmen. Verglasungskonfiguration, Rahmentiefe, Luftleckage, Wetterdichtungen, Entwässerungsdesign, Hardware und Installationsdetails sind ebenfalls wichtig. Der Streifen ist eine wichtige Komponente innerhalb einer größeren technischen Baugruppe.
04Mechanische Festigkeit und Dimensionsstabilität
Die mechanische Leistung ist von entscheidender Bedeutung, da ein thermisch getrenntes Profil mehr leisten muss, als nur zwei Aluminiumabschnitte zu trennen. Es muss auch sicher mit ihnen verbunden bleiben. Während der Montage kann der Streifen Einführdruck, Rollkräften, Reibung und örtlicher Belastung rund um seine Verriegelungsmerkmale ausgesetzt sein.
Zugfestigkeit in Längsrichtung
Die Zugfestigkeit in Längsrichtung beschreibt den Widerstand gegen Zugkräfte entlang der Länge eines extrudierten Streifens. Dies ist relevant, wenn Profile durch Geräte gehandhabt, transportiert, eingefügt oder verarbeitet werden. Die Faserorientierung entlang der Extrusionsrichtung kann diese Eigenschaft beeinflussen.
Querscherwiderstand
Die Querfestigkeit ist wichtig, da über das Profil wirkende Kräfte die Verbindung zwischen dem Polyamidband und den Aluminiumprofilen beeinträchtigen können. Die Verriegelungsgeometrie, die Nutabmessungen, die Materialbeschaffenheit und der Rollformprozess tragen alle zur mechanischen Integrität des zusammengebauten Profils bei.
Dimensionsstabilität
Bei der Dimensionsstabilität geht es um die Fähigkeit eines Profils, seine beabsichtigte Form und Abmessungen beizubehalten. Breite, Höhe, Wandstärke und Verriegelungsmerkmale müssen innerhalb der vereinbarten Toleranzen bleiben, damit der Streifen gleichmäßig in den Aluminiumhohlraum passt.
Änderungen des Feuchtigkeitsgehalts und der Temperatur können die Abmessungen und das mechanische Verhalten von Polyamid beeinflussen. Bei der Definition von Inspektionsmethoden und Montageanforderungen sollten Lager-, Konditionierungs- und Produktionsumgebungen berücksichtigt werden.
- Prüfen Sie die Längszugeigenschaften auf Handhabungs- und Verarbeitungsanforderungen.
- Überprüfen Sie die Querfestigkeit und das Scherverhalten für die vorgesehene Verriegelungsstruktur.
- Bestätigen Sie Breite, Höhe, Dicke und kritische Querschnittsabmessungen.
- Berücksichtigen Sie bei der Bewertung Feuchtigkeitskonditionierung und Temperatureinwirkung.
- Beurteilen Sie das Profil nach dem vorgesehenen Einlege- bzw. Rollvorgang.
05Gängige Querschnittstypen und ihre Verwendung
Thermotrennprofile sind in verschiedenen Querschnittskonfigurationen erhältlich. Der richtige Typ hängt von der Form des Aluminiumhohlraums, der Verriegelungsstruktur und der Produktionsmethode zum Verbinden der Metallabschnitte ab.
I-Typ-Profile
I-Profile haben im Allgemeinen einen relativ geraden Querschnitt und werden mit kompatiblen Aluminiumhohlräumen mit geraden Nuten verwendet. Ihre Eignung hängt von den Abmessungen und Eingriffsmerkmalen des jeweiligen Profils ab. Der Streifen muss sicher sitzen, ohne übermäßige Einführkraft oder unerwünschte Bewegungen.
C-Typ-Profile
C-Typ-Profile haben einen geformten Querschnitt, der für kompatible gebogene, abgestufte oder speziell geformte Aluminiumhohlräume geeignet ist. Die Geometrie kann dazu beitragen, einen definierten mechanischen Eingriff zu schaffen, wenn die Aluminiumnut für diesen Abschnitt ausgelegt ist.
T-Profile
T-Typ-Profile verwenden eine Kopf-Stiel-Konfiguration. Der breitere Kopf und der schmalere Verbindungsabschnitt müssen mit der Aufnahmenut und den Montageanforderungen des Aluminiumprofils übereinstimmen. Eine genaue Anpassung ist wichtig, um Störungen beim Einführen und Rollen zu vermeiden.
Speziell geformte Profile
Einige Aluminiumsysteme verwenden Hohlräume, die nicht mit einer Standardprofilform übereinstimmen können. Speziell geformte Abschnitte können auf der Grundlage einer Zeichnung, einer Maßangabe oder physikalischer Profilinformationen entwickelt werden. Der Entwurf sollte den gesamten Querschnitt einschließlich der Verriegelungsdetails und etwaiger lokaler Dickenänderungen berücksichtigen.
| Profiltyp | Typisches Strukturmerkmal | Wichtigste Matching-Überlegungen |
|---|---|---|
| Ich-Typ | Generell geradseitiger Querschnitt | Kompatibilität mit geraden Nuten und Hohlraumabmessungen |
| C-Typ | Gebogene oder abgestufte Eingriffsgeometrie | Passend zur Hohlraumform und zum Verriegelungsbereich aus Aluminium |
| T-Typ | Kopf-Stiel-Konfiguration | Passende Kopfbreite, Schaftabmessungen und Nutöffnung |
| Speziell geformt | Benutzerdefinierter Querschnitt für eine bestimmte Extrusion | Zeichnungsgenauigkeit, Montagemethode und Funktionsmaße |
Profilnamen sind für die erste Klassifizierung nützlich, reichen jedoch nicht aus, um die Kompatibilität zu bestätigen. Hersteller sollten vor der Auswahl eines Typs tatsächliche Querschnittszeichnungen und kritische Abmessungen vergleichen.
06So passen Sie die Leiste an ein Aluminiumprofil an
Die Abstimmung der thermischen Trennung auf das Aluminium-Strangpressprofil ist einer der wichtigsten Schritte bei der Produktauswahl. Ein Profil, das dem erforderlichen Abschnitt ähnelt, weist möglicherweise dennoch eine ungeeignete Verriegelungsfunktion, Breite oder Höhe auf. Der Aufnahmehohlraum sollte als Ausgangspunkt für die Auswahl betrachtet werden.
PA66 GF25 Thermotrennstreifensollten anhand der Aluminiumprofilzeichnung und des tatsächlichen Montageprozesses beurteilt werden und nicht nur anhand des Produktnamens ausgewählt werden.
| Details zum Aluminiumprofil | Abmessung oder Merkmal des Streifens | Was zu überprüfen ist |
|---|---|---|
| Hohlraumbreite | Streifenbreite | Passung, Eingriff und Maßtoleranz |
| Hohlraumtiefe | Profilhöhe | Korrekter Sitz im Aluminiumprofil |
| Rillenstruktur | Geometrie sperren | Kompatibilität mit Einlegen und Rollformen |
| Erforderliche Trennung | Banddicke und Profilgestaltung | Verfügbarer Platz und Systemkonfiguration |
| Montageausrüstung | Profiltoleranzen und Eingriffsdetails | Einschubkraft, Rollbedingungen und Stabilität |
| Liefer- und Verarbeitungsmethode | Länge und Lieferform | Kompatibilität mit Schneid-, Handhabungs- und Produktionslinien |
Überprüfen Sie den vollständigen Querschnitt
Breite und Höhe sind nur zwei Teile der Dimensionsüberprüfung. Auch die Nutöffnung, die Rastschultern, die Wandstärke, die Eckradien und lokale Übergänge können die Passform beeinflussen. Kleine Unterschiede in diesen Bereichen können den Einführwiderstand oder die Art und Weise, wie der Streifen im Aluminium einrastet, verändern.
Betrachten Sie die Montagemethode
Einlege- und Walzprozesse stellen unterschiedliche Anforderungen an das Profil. Ein Abschnitt, der maßlich in die Kavität passt, kann dennoch schwierig zu bearbeiten sein, wenn die Verriegelungsgeometrie oder die Oberflächenbeschaffenheit ungeeignet sind. Die Bewertung sollte daher die vorgesehenen Geräte- und Produktionsparameter umfassen.
07Herstellungsprozesse hinter einheitlichen Profilen
Bei der Extrusionsfertigung wird aus einem verstärkten Polymerverbund ein Endlosprofil mit definiertem Querschnitt. Eine stabile Produktion erfordert die Kontrolle der eingehenden Materialien, Compoundierungsbedingungen, Extrusionsparameter, Kühlung, Formgebung und Schneiden.
Rohstoffvorbereitung
PA66-Harz und Glasfaser sind die Hauptmaterialien der verstärkten Verbindung. Bei eingehenden Materialprüfungen können der Schmelzindex, der Glasfasergehalt und der Feuchtigkeitszustand berücksichtigt werden. Diese Faktoren beeinflussen das Schmelzverhalten, die Faserverteilung und die Konsistenz des fertigen Profils.
Bei der Verarbeitung von Polyamid ist die Feuchtigkeitskontrolle besonders wichtig. Materialhandhabungs- und Trocknungsverfahren sollten für das Harz und die Produktionsbedingungen geeignet sein. Eine falsche Vorbereitung kann das Aussehen der Oberfläche und die Verarbeitungsstabilität beeinträchtigen.
Doppelschneckenextrusion
Mit der Doppelschneckenextrusion werden verstärkte thermoplastische Compounds verarbeitet und geformt. Die Schneckenkonfiguration und die Betriebsbedingungen beeinflussen die Materialmischung, die Schmelzebewegung und die Faserverteilung. Eine geeignete Matrize formt dann die erforderliche Querschnittsgeometrie.
Kühlen und Formen
Nach dem Verlassen der Düse durchläuft das extrudierte Profil einen kontrollierten Kühl- und Formgebungsprozess. Temperatur, Ziehgeschwindigkeit und Kühlbedingungen beeinflussen die Dimensionsstabilität. Wenn diese Parameter nicht ausgeglichen sind, kann das Profil Maßabweichungen, Verformungen oder Oberflächenfehler aufweisen.
Faserorientierung und -schneiden
Die Ausrichtung der Glasfasern wird durch den Materialfluss durch das Extrusionssystem und die Düse beeinflusst. Es trägt zu den gerichteten mechanischen Eigenschaften des fertigen Profils bei. Sobald der Abschnitt abgekühlt und stabilisiert ist, wird durch Präzisionsschneiden die erforderliche Vorratslänge hergestellt.
- Materialvorbereitung:Vor der Verarbeitung Harzzustand, Glasfasergehalt und Feuchtigkeit prüfen.
- Mischfütterung:Sorgen Sie für stabile Zufuhr- und Materialmischungsbedingungen.
- Extrusionsformen:Verwenden Sie die entsprechende Düse und kontrollierte Extrusionsparameter, um den Abschnitt zu formen.
- Kühlen und Formen:Stabilisieren Sie das Profil und kontrollieren Sie gleichzeitig Temperatur und Zuggeschwindigkeit.
- Maßprüfung:Überprüfen Sie während der Produktion die Querschnittsabmessungen und den Oberflächenzustand.
- Präzisionsschneiden:Schneiden Sie das fertige Profil auf die vereinbarte Lieferlänge zu und prüfen Sie das endgültige Erscheinungsbild.
Für geeignete Spezifikationen können gerade Streifen mit einer Länge von 6 Metern pro Stück geliefert werden, während kompatible Spiralprofile mit einer Länge von 500 Metern pro Rolle geliefert werden können. Die geeignete Form hängt von der Abschnittsgeometrie, den Handhabungsanforderungen und der Weiterverarbeitungsmethode ab.
08Qualitätsprüfung und wichtige Prüfgegenstände
Die Qualitätsbewertung sollte Materialeigenschaften, Maßhaltigkeit, mechanisches Verhalten und den Zustand des fertigen Profils umfassen. Ein einzelner Test kann nicht alle Anforderungen an ein thermisches Trennsystem aus Aluminium abdecken. Die Prüfkriterien sollten mit der beabsichtigten Anwendung und den für das Produkt vereinbarten technischen Spezifikationen verknüpft sein.
Eingehende Materialkontrollen
Bei der Eingangskontrolle können die Harzidentifizierung, das Schmelzflussverhalten, der Glasfasergehalt und die Feuchtigkeit überprüft werden. Konsistente Rohstoffe bieten eine stabilere Basis für die Extrusion und die Kontrolle des fertigen Profils.
In-Prozess-Inspektion
Während der Produktion können in definierten Abständen Querschnittsabmessungen und Oberflächenbeschaffenheit überprüft werden. Die Aufzeichnung von Prozessparametern hilft bei der Identifizierung von Abweichungen und unterstützt die Rückverfolgbarkeit der Produktion. Zu den Inspektionspunkten können Breite, Höhe, Dicke, Profilform und sichtbare Oberflächenfehler gehören.
Laborbewertung
Abhängig von der Spezifikation können Labortests die Dichte, die Shore-Härte, die Zugfestigkeit in Längs- und Querrichtung, die Wasserbeständigkeit, die thermische Alterung und die Längenausdehnungseigenschaften umfassen. Vor dem Vergleich der Ergebnisse sollten die anwendbare Testmethode und die Konditionierungsanforderungen definiert werden.
Inspektion des fertigen Produkts
Vor dem Versand können fertige Streifen auf Aussehen und Abmessungen überprüft werden. Verpackung und Handhabung sollten das Profil außerdem vor Biegung, Verschmutzung und unnötiger mechanischer Beschädigung schützen. Ein englischsprachiger Inspektionsbericht kann die technische Kommunikation und eingehende Qualitätsprüfung unterstützen.
| Inspektionsgegenstand | Was es bewertet | Warum es wichtig ist |
|---|---|---|
| Glasfaseranteil | Verstärkungsanteil im Verbund | Unterstützt die Materialkonsistenz und Spezifikationskontrolle |
| Maßprüfung | Breite, Höhe, Dicke und Querschnitt | Bestätigt die Passung mit dem Aluminiumhohlraum |
| Shore-Härte | Widerstand gegen Einkerbungen unter einer definierten Methode | Stellt eine Materialeigenschaft zur Spezifikationsüberprüfung bereit |
| Zugfestigkeit | Mechanisches Längs- und Querverhalten | Hilft bei der Bewertung der Handhabungs- und Montageanforderungen |
| Wasserbeständigkeit | Verhalten bei definierter Feuchtigkeitseinwirkung | Unterstützt die Evaluierung der vorgesehenen Serviceumgebung |
| Thermische Alterung | Eigenschaftsveränderungen nach definierter Hitzeeinwirkung | Hilft bei der Beurteilung der Materialstabilität unter Testbedingungen |
| Lineare Expansion | Dimensionsänderung mit der Temperatur | Nützlich zur Berücksichtigung der Profilanpassung bei Temperaturänderungen |
Die Testergebnisse sollten anhand der entsprechenden Methode, Probenvorbereitung, Konditionierung und Akzeptanzkriterien interpretiert werden. Eine aussagekräftige Qualitätsspezifikation identifiziert sowohl die geprüfte Eigenschaft als auch die Bedingungen, unter denen das Ergebnis erzielt wird.
09Anwendungen in Fenstern, Türen und Vorhangfassaden
Verstärkte Polyamidprofile werden in einer Reihe architektonischer Aluminiumsysteme verwendet. Das Profildesign und die mechanischen Anforderungen variieren je nach Rahmenstruktur, Öffnungskonfiguration und Montageprozess.
Aluminiumfenster
Bei thermisch getrennten Fensterrahmen und -flügeln trennt der Streifen innere und äußere Aluminiumprofile. Sein Querschnitt muss zu den Rahmen- und Flügelhohlräumen passen und bei der Montage einen geeigneten Eingriff gewährleisten. Fenstersystemdesigner berücksichtigen auch Rahmentiefe, Verglasungsanordnung, Wetterschutz und Entwässerung.
Aluminiumtüren
Türprofile können wiederholtem Betrieb und mechanischer Belastung im Bereich von Scharnieren, Schlössern und Verbindungsabschnitten ausgesetzt sein. Die thermische Trennung muss zum Aluminiumprofil passen und während der Herstellung und Verwendung stabil bleiben. Das komplette Türdesign bestimmt die erforderliche Sektionsgeometrie und mechanische Spezifikation.
Vorhangfassadensysteme
Der Rahmen einer Vorhangfassade besteht üblicherweise aus vertikalen Pfosten und horizontalen Riegeln. In kompatible Aluminiumkomponenten sind thermische Trennabschnitte integriert, um innere und äußere Metallteile zu trennen. Profilabmessungen, Anschlussdetails und bauliche Anforderungen müssen gemeinsam berücksichtigt werden.
Andere architektonische Aluminiumprofile
Bei speziellen architektonischen Extrusionen können nicht standardmäßige Hohlraumformen oder -abmessungen verwendet werden. In diesen Fällen kann ein Profil, das rund um die Extrusionszeichnung entwickelt wurde, dabei helfen, spezifische Eingriffs- und Trennungsanforderungen zu erfüllen. Der Designprozess sollte von Anfang an die Aluminiumgeometrie und die Montagemethode berücksichtigen.
Fensterrahmen und Flügel
Wird zwischen kompatiblen Innen- und Außenrahmenabschnitten aus Aluminium verwendet.
Türrahmensysteme
Entwickelt unter Berücksichtigung der Rillenstruktur und der mechanischen Anforderungen von Türprofilen.
Vorhangfassadenpfosten
Wird in vertikalen Rahmenabschnitten mit geeigneten thermisch getrennten Hohlräumen angewendet.
Vorhangfassaden-Riegel
Abgestimmt auf horizontale Aluminiumprofile und deren Montageanforderungen.
10Maßgeschneiderte Profilentwicklung und technische Koordination
Nicht jedes Aluminiumstrangpressteil verwendet eine standardmäßige thermische Trenngeometrie. Ein individuelles Profil kann erforderlich sein, wenn die Hohlraumabmessungen, die Verriegelungsstruktur oder der erforderliche Abstand von häufig verwendeten Abschnitten abweichen. Der Entwicklungsprozess sollte mit einem klaren Verständnis des aufnehmenden Aluminiumprofils beginnen.
Informationen zur Profilbewertung
Eine Aluminium-Strangpresszeichnung ist ein nützlicher Ausgangspunkt, da sie die Hohlraum- und Verriegelungsdetails zeigt, die die erforderliche Profilform bestimmen. Maßangaben sollten kritische Breiten, Höhen, Wandabschnitte, Nutöffnungen und Toleranzen angeben.
Es ist auch hilfreich, die beabsichtigte Montagemethode, die Produktionsausrüstung, die erforderliche Streifenlänge und alle besonderen Anforderungen an Aussehen oder Verpackung zu definieren. Diese Details verringern die Unsicherheit bei der Profilbewertung und der Werkzeugentwicklung.
Typische Anpassungsoptionen
- Querschnitt:I-Type, C-Type, T-Type oder ein speziell geformtes Design.
- Abmessungen:Kundenspezifische Breite, Höhe, Dicke und Verschlussdetails.
- Farbe:Farbauswahl entsprechend der vereinbarten Material- und Produktionsspezifikation.
- Länge:Gerade geschnittene Längen oder geeignete gewickelte Lieferformen.
- Identifikation:Lasermarkierung, sofern die Produktspezifikation dies erfordert.
- Verpackung:Verpackungsanordnungen, die für Lagerung, Transport und Produktionshandhabung geeignet sind.
Entwicklungsworkflow
- Zeichnungsbesprechung:Überprüfen Sie den Aluminiumquerschnitt, die Abmessungen und die Verriegelungsgeometrie.
- Profilbewertung:Bestätigen Sie den erforderlichen Streifenabschnitt und identifizieren Sie wichtige passende Abmessungen.
- Werkzeugvorbereitung:Extrusionsdüse für den vorgegebenen Querschnitt entwickeln bzw. anpassen.
- Probeextrusion:Bewerten Sie das geformte Profil und überprüfen Sie seine Dimensionseigenschaften.
- Maßbestätigung:Überprüfen Sie das Profil anhand der vereinbarten Zeichnung und den technischen Anforderungen.
- Produktionsanordnung:Bestätigen Sie die endgültige Spezifikation, die Inspektionsanforderungen und das Lieferformular.
Die technische Koordinierung sollte während der gesamten Entwicklungsphasen fortgesetzt werden. Wenn das Einführen schwierig ist, Risse auftreten oder die Scherfestigkeit nicht ausreicht, müssen bei der Untersuchung möglicherweise Materialzustand, Profilgeometrie, Nutabmessungen und Montageparameter zusammen berücksichtigt werden.
11Eine praktische Auswahl-Checkliste für Hersteller
Die Produktauswahl ist zuverlässiger, wenn Materialanforderungen und Aluminiumprofildetails als eine Spezifikation überprüft werden. Die folgende Checkliste kann Entwicklungs- und Einkaufsteams dabei helfen, die erforderlichen Informationen vor der Bestätigung eines Profils zu organisieren.
Material und Verstärkung
- Bestätigen Sie das PA66-Basismaterial und die angegebene Glasfaserverstärkung von 25 %.
- Überprüfen Sie den Materialzustand und relevante Verarbeitungsinformationen.
- Identifizieren Sie die mechanischen Eigenschaften, die für die geplante Baugruppe erforderlich sind.
Profilgeometrie und Abmessungen
- Bestätigen Sie den Querschnittstyp und alle kritischen Abmessungen.
- Vergleichen Sie die Streifengeometrie mit der Aluminium-Hohlraum- und Rillenstruktur.
- Definieren Sie Maßtoleranzen für die Features, die Passung und Verriegelung steuern.
Herstellungs- und Qualitätsanforderungen
- Überprüfen Sie die Extrusionskonsistenz und die Vorkehrungen für die Maßkontrolle.
- Identifizieren Sie die anwendbaren mechanischen, thermischen und Umwelttestanforderungen.
- Bestätigen Sie die Inspektions- und Berichtserwartungen des fertigen Produkts.
Anwendungs- und Lieferdetails
- Stellen Sie fest, ob das Profil für Fenster, Türen, Vorhangfassaden oder ein anderes Aluminiumsystem vorgesehen ist.
- Geben Sie das vom Aluminiumprofilhersteller verwendete Einlege- oder Rollformverfahren an.
- Bestätigen Sie die erforderlichen Längen, Lieferform, Verpackung und Produktidentifikation.
PA66 GF25 Thermotrennstreifensollte letztendlich entsprechend den technischen Anforderungen des Aluminiumsystems ausgewählt werden. Eine Materialbezeichnung ist ein wichtiger Ausgangspunkt, eine erfolgreiche Integration hängt jedoch von der Beziehung zwischen Verbundeigenschaften, Querschnitt, Maßhaltigkeit und Montagebedingungen ab.
12Häufig gestellte Fragen
Was bedeutet PA66 GF25?
PA66 bezeichnet Polyamid 66, einen technischen Thermoplast. GF25 gibt an, dass die Verbindung 25 Gewichtsprozent Glasfaser enthält. Die Verstärkung erhöht die Steifigkeit und unterstützt die Formstabilität im Vergleich zu einem unverstärkten PA66-Compound.
Warum werden thermisch getrennten Polyamidprofilen Glasfasern zugesetzt?
Glasfaser verstärkt die Polymermatrix und verbessert die Steifigkeit und Dimensionskontrolle. Diese Eigenschaften sind nützlich, wenn das Profil seinen Querschnitt beibehalten und den Kräften beim Einsetzen, Rollen und Handling standhalten muss.
Was ist die Hauptfunktion eines thermischen Trennstreifens?
Es trennt innere und äußere Aluminiumprofile und unterbricht den direkten Leiterpfad durch den Metallrahmen. Die Leistung des fertigen Systems hängt auch von der Rahmengeometrie, der Verglasung, den Dichtungen und den Installationsdetails ab.
Was ist der Unterschied zwischen I-Type-, C-Type- und T-Type-Profilen?
Sie verfügen über unterschiedliche Querschnittsgeometrien, die für unterschiedliche Aluminium-Hohlraumstrukturen ausgelegt sind. I-Typ-Profile haben im Allgemeinen gerade Seiten, C-Typ-Profile verwenden eine gekrümmte oder abgestufte Eingriffsgeometrie und T-Typ-Profile haben eine Kopf-Stiel-Konfiguration. Die Kompatibilität muss anhand der tatsächlichen Extrusionszeichnung bestätigt werden.
Wie können Hersteller die korrekten Streifenabmessungen bestätigen?
Sehen Sie sich die Zeichnung des Aluminiumprofils an und vergleichen Sie Hohlraumbreite, Tiefe, Nutstruktur, Verriegelungsdetails und erforderliche Trennung mit dem vorgeschlagenen Streifenquerschnitt. Auch der vorgesehene Einlege- bzw. Rollvorgang sollte berücksichtigt werden.
In welchen Anwendungen werden verstärkte thermisch getrennte Polyamidprofile verwendet?
Zu den üblichen Anwendungen gehören thermisch getrennte Aluminiumfenster, Türen, Vorhangfassadenpfosten, Riegel und andere architektonische Aluminium-Strangpresssysteme. Das erforderliche Profil hängt vom Hohlraumdesign und den mechanischen Anforderungen jedes Systems ab.
Welche Tests sind für die Qualität von Thermotrennstreifen relevant?
Je nach Spezifikation kann die Bewertung Dichte, Shore-Härte, Zugfestigkeit in Längs- und Querrichtung, Wasserbeständigkeit, thermische Alterung, Längenausdehnung, Maßprüfung und Oberflächenprüfung umfassen. Prüfmethoden und Abnahmekriterien sollten vorab vereinbart werden.
Können Sonderformprofile entwickelt werden?
Ja. Um die Aluminiumprofilzeichnung und ihre kritischen Abmessungen herum kann ein speziell geformter Abschnitt entwickelt werden. Der Entwicklungsprozess umfasst in der Regel Profilprüfung, Werkzeugvorbereitung, Probeextrusion, Maßbestätigung und Genehmigung der Produktionsspezifikation.
Gibt es gerade und gewickelte Lieferformen?
Die Lieferform ist abhängig von der Profilgeometrie und Spezifikation. Gerade Streifen können in einer Stücklänge von 6 Metern geliefert werden, während geeignete Profile in 500-Meter-Rollen geliefert werden können. Für den ausgewählten Abschnitt sollte das entsprechende Formular bestätigt werden.
Welche Informationen sollten vor der Angebotsanfrage vorbereitet werden?
Bereiten Sie die Aluminiumprofilzeichnung, die erforderlichen Streifenabmessungen, Querschnittsdetails, Materialspezifikation, Montagemethode, Ziellänge und etwaige Inspektions- oder Verpackungsanforderungen vor. Diese Angaben helfen, den technischen Umfang zu klären, bevor die Produktion vereinbart wird.
Suchen Sie nach einem thermischen Trennprofil, das zu Ihrem Aluminiumsystem passt?
Teilen Sie Ihre Aluminiumprofilzeichnung, die erforderlichen Abmessungen und Montagedetails mit, um einen geeigneten Polyamid-Abschnitt zu besprechen. Unser Team kann Ihnen dabei helfen, den Querschnitt, die Materialspezifikation und die technischen Anforderungen für Ihre Anwendung zu überprüfen.
Kontaktieren Sie uns, um Ihre Anforderungen zu besprechenTechnische Koordination für Aluminiumfenster, Türen, Vorhangfassaden und kundenspezifische Extrusionsprofile.
Hergestellt vonJinxing· Verstärkte thermische Trennungsprofile aus Polyamid