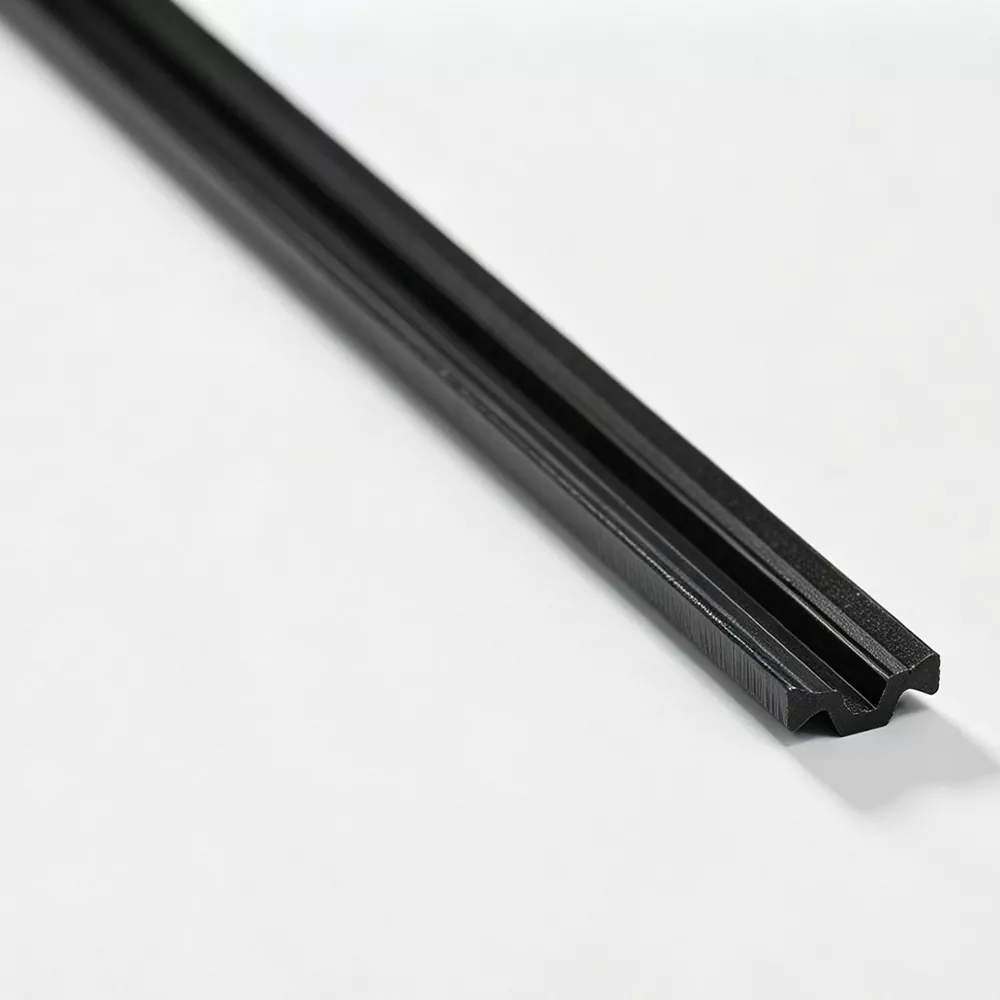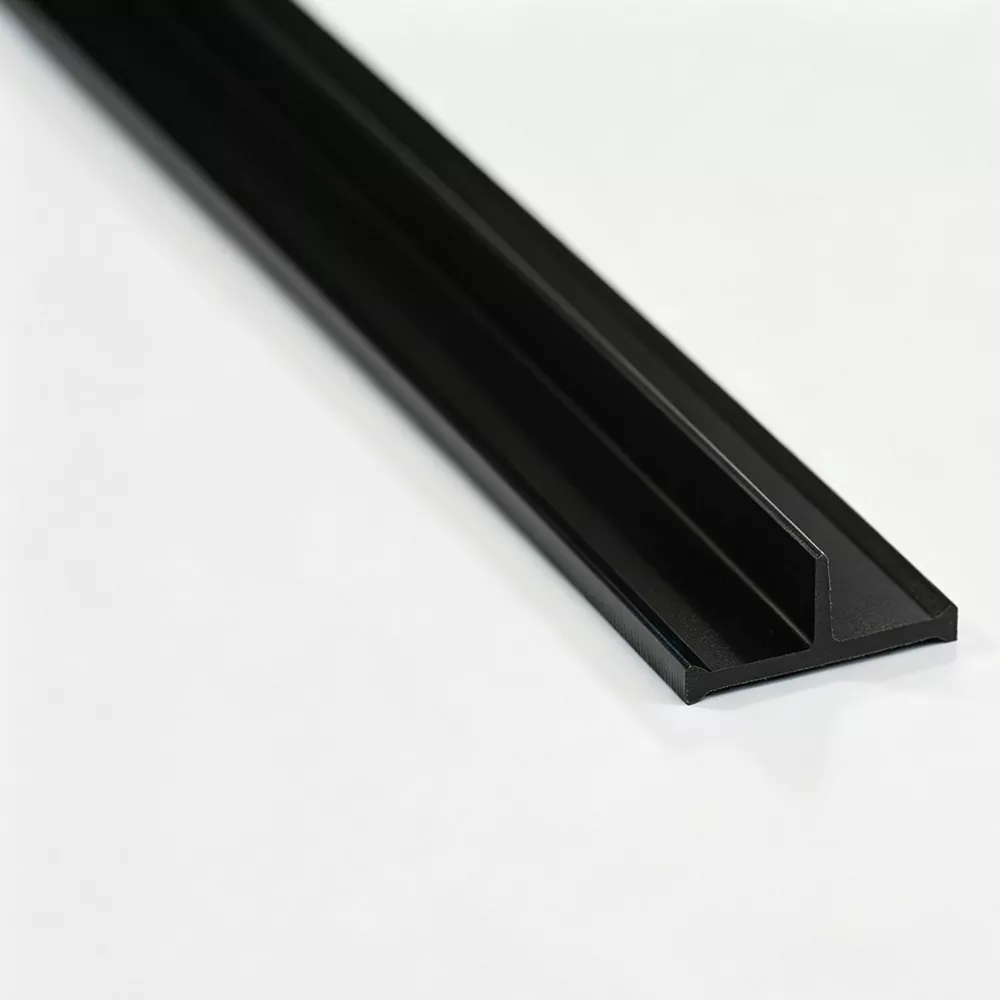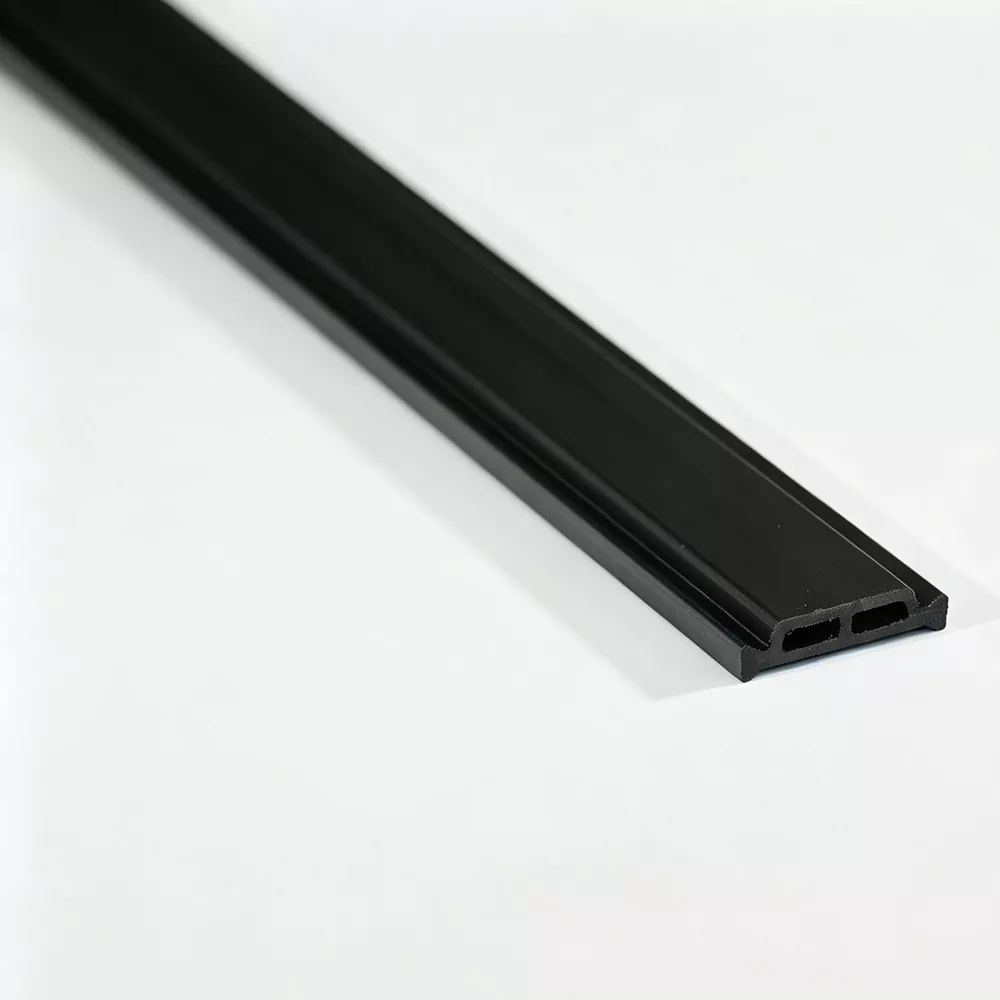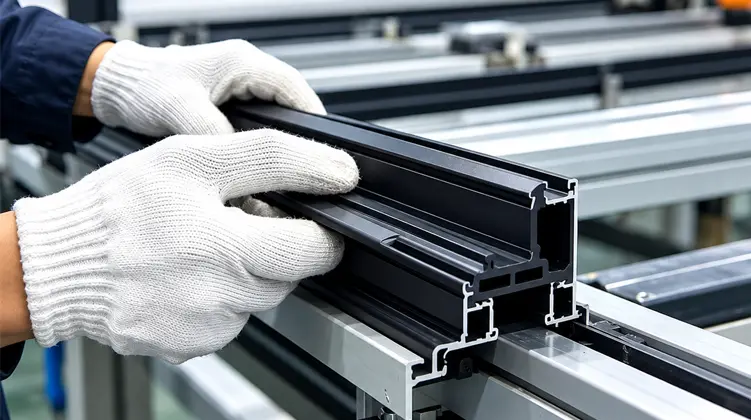
Thermotrennstreifen aus Polyamidsind wichtige Strukturkomponenten in thermisch getrennten Fenster-, Tür- und Vorhangfassadensystemen aus Aluminium. Ihre Funktion besteht darin, innere und äußere Aluminiumprofile zu trennen und gleichzeitig die mechanische Verbindung aufrechtzuerhalten, die das zusammengebaute Profil erfordert. Materialzusammensetzung, Glasfaserverstärkung, Querschnittsgeometrie, Dimensionsstabilität und Fertigungskonsistenz beeinflussen alle ihre Eignung für ein bestimmtes Aluminium-Strangpressprofil.
PA66 GF25 wird für diese Anwendungen häufig verwendet, da die Glasfaserverstärkung die Steifigkeit und strukturellen Eigenschaften des Polyamidprofils verbessert. Die Auswahl eines geeigneten Produkts umfasst jedoch mehr als nur die Identifizierung der Polymerqualität. Auch die Abmessungen des Aluminiumhohlraums, die Verriegelungsgeometrie, die Einführbedingungen, die Walzprozesse, die thermischen Anforderungen und die Methoden der Qualitätsprüfung müssen berücksichtigt werden. Das Verständnis dieser Faktoren hilft Fensterherstellern, Aluminiumextrusionsunternehmen und Baustoffhändlern, geeignete Profilspezifikationen zu identifizieren und maßgeschneiderte Lösungen zu bewerten.
Wählen Sie unten ein technisches Thema aus, um direkt zum entsprechenden Abschnitt zu springen.
Polyamid ist ein technischer Thermoplast, der in Anwendungen eingesetzt wird, die eine Kombination aus mechanischer Festigkeit, Dimensionsstabilität und Wärmeisolierung erfordern. Innerhalb architektonischer Aluminiumsysteme stellt es eine nichtmetallische Trennkomponente zwischen zwei Aluminiumprofilabschnitten dar.
Im Gegensatz zu einer herkömmlichen Aluminiumverbindung wird bei einer thermisch getrennten Baugruppe ein Material mit geringerer Leitfähigkeit zwischen den inneren und äußeren Metallabschnitten eingebracht. Dies verändert den Wärmeübertragungsweg durch den Rahmen und trägt dazu bei, direkte Wärmebrücken zu reduzieren.
Polyamid 66, allgemein als PA66 oder Nylon 66 bezeichnet, ist ein Polymer, das durch die Reaktion von Hexamethylendiamin und Adipinsäure hergestellt wird. Es wird in technischen Bauteilen eingesetzt, die unter definierten Betriebsbedingungen Steifigkeit, Verschleißeigenschaften und Maßhaltigkeit erfordern.
Für Anwendungen mit thermischer Trennung aus Aluminium bietet PA66 mehrere relevante Eigenschaften:
Die Polymersorte beeinflusst das Verhalten des fertigen Profils während der Herstellung, Installation und Wartung. Unterschiedliche Materialformulierungen können unterschiedliche Grade an Steifigkeit, Feuchtigkeitsreaktion, Wärmeausdehnung und mechanischer Festigkeit aufweisen.
Aus diesem Grund sollte sich die Materialauswahl an den tatsächlichen Anforderungen des Aluminiumsystems orientieren. Ein allgemeiner Kunststoffstreifen ist nicht automatisch ein geeigneter Ersatz für ein Profil, das auf einer bestimmten Polyamidformulierung basiert.
PA66 GF25 bezieht sich auf Polyamid 66, das mit 25 Gewichtsprozent Glasfaser verstärkt ist. Diese Materialkombination wird in thermisch getrennten Profilen verwendet, da die Verstärkung im Vergleich zu unverstärktem Polyamid die Steifigkeit und Strukturstabilität verbessert.
Bei einer thermisch getrennten Aluminiumbaugruppe muss der Streifen mehr leisten, als nur eine Barriere zwischen den Metallabschnitten zu schaffen. Auch beim Zusammenfügen der Aluminiumprofile durch Steck- und Rollvorgänge muss eine stabile mechanische Verbindung gewährleistet sein.
Glasfasern wirken als verstärkende Elemente innerhalb der Polymermatrix. Ihr Vorhandensein verändert das mechanische Verhalten des Materials und kann die Steifigkeit, Dimensionsstabilität und Verformungsbeständigkeit unter geeigneten Belastungsbedingungen verbessern.
Bei thermisch getrennten Profilen trägt die Verstärkung dazu bei, mehrere praktische Anforderungen zu erfüllen:
Die Glasfaserverstärkung erhöht die Materialsteifigkeit und unterstützt so die strukturellen Anforderungen des montierten Aluminiumprofils.
Das verstärkte Material trägt dazu bei, die Querschnittsgeometrie während der Profilbearbeitung und -wartung aufrechtzuerhalten.
Materialeigenschaften unterstützen das verriegelnde Zusammenspiel zwischen Polyamid-Profil und Aluminium-Hohlraum.
Eine kontrollierte Verarbeitung trägt dazu bei, die Verstärkung innerhalb des Profils zu verteilen und konsistente Produktabmessungen beizubehalten.
Die Ausrichtung der Glasfasern ist ein wichtiger Faktor bei der Herstellung verstärkter Polyamidprofile. Während der Extrusion beeinflusst der Fluss des geschmolzenen Materials die Verteilung und Ausrichtung der Fasern im fertigen Querschnitt.
Unterschiedliche Faserorientierungen können die Festigkeit in Längsrichtung und die Scherfestigkeit in Querrichtung beeinflussen. Daher sollten die Extrusionsbedingungen entsprechend der Profilgeometrie und den erforderlichen mechanischen Eigenschaften gesteuert werden.
Obwohl die Bezeichnung GF25 einen bestimmten Verstärkungsanteil kennzeichnet, legt sie nicht alle Leistungsmerkmale des fertigen Profils unabhängig fest. Auch die Qualität des Harzes, der Feuchtigkeitszustand, die Glasfaserverteilung, die Extrusionsparameter, die Kühlung und die Dimensionskontrolle beeinflussen das Endprodukt.
Bei der Bewertung eines verstärkten Polyamidstreifens sollten technische Teams die Materialspezifikation zusammen mit relevanten Testergebnissen und dem beabsichtigten Aluminiumprofildesign überprüfen.
Aufgrund seiner Festigkeit, Korrosionsbeständigkeit, Formbarkeit und Designflexibilität wird Aluminium häufig in Architekturrahmen verwendet. Allerdings weist Aluminium auch eine relativ hohe Wärmeleitfähigkeit auf. Wenn innere und äußere Aluminiumprofile durchgehend verbunden sind, kann Wärme durch den Metallrahmen wandern.
Durch eine thermische Trennung wird ein Material mit geringerer Leitfähigkeit zwischen diese Abschnitte eingeführt, wodurch der direkte Metallwärmeübertragungspfad unterbrochen wird.
Wärmebrücken entstehen, wenn Wärme durch ein Bauteil auf einem Weg geleitet wird, der besser leitet als die umgebenden Materialien. Bei einem Fensterrahmen aus Aluminium kann eine ununterbrochene Metallverbindung einen solchen Weg zwischen Innen- und Außenbereich schaffen.
Durch die Trennung der Aluminiumabschnitte verändert die thermische Trennung die Wärmeübertragungseigenschaften des Rahmens. Dies kann zu einer verbesserten Isolationsleistung beitragen und dazu beitragen, unerwünschte Wärmeübertragung durch die Fenster- oder Türbaugruppe zu reduzieren.
Der Polyamid-Abschnitt ist zwischen zwei Aluminium-Strangpressprofilen positioniert. Jede Seite greift über eine spezielle Verriegelungsstruktur in den entsprechenden Aluminiumhohlraum ein.
Das zusammengebaute System vereint drei wichtige Funktionen:
Die Breite der thermischen Trennung beeinflusst die Geometrie der Trennzone. Ein größerer Abstand kann die gesamten Wärmeübertragungseigenschaften des Rahmens beeinflussen, das Ergebnis hängt jedoch auch vom gesamten Profildesign und den umgebenden Komponenten ab.
Ingenieure sollten daher die Streifenbreite als Teil des Aluminiumsystems betrachten und sie nicht als unabhängige Isolationsspezifikation behandeln.
Die mechanische Leistung ist von entscheidender Bedeutung, da ein thermisch getrenntes Profil Teil der zusammengebauten Aluminiumstruktur ist. Es muss sicher im Profil verankert bleiben und unter den mechanischen Produktions- und Servicebedingungen seine vorgesehene Form beibehalten.
Die Längszugfestigkeit beschreibt den Widerstand des Materials gegen Zugbelastung entlang der Profillänge. Diese Eigenschaft ist relevant für die Bewertung des Strukturverhaltens von durchgehenden Polyamidabschnitten.
Glasfaserverstärkung und Faserorientierung können diese Eigenschaft beeinflussen. Die Testergebnisse sollten entsprechend der angegebenen Materialqualität, Probenvorbereitung und Testmethode interpretiert werden.
Besonders relevant ist die Querschubfestigkeit im Zusammenspiel zwischen Polyamidband und Aluminiumprofil. Der zusammengebaute Abschnitt muss Kräften standhalten, die über die thermisch getrennte Verbindung wirken.
Die Scherleistung kann durch die Verriegelungsgeometrie, die Eingriffstiefe, die Profilabmessungen, die Bewehrungsverteilung und die Montagebedingungen beeinflusst werden.
Die Prüfung der Shore-Härte liefert Informationen über den Widerstand des Materials gegen Eindrücke unter einer definierten Prüfmethode. Obwohl die Härte zur Charakterisierung eines Polymers beitragen kann, sollte sie nicht als Ersatz für Zug- oder Schertests verwendet werden.
Die Steifigkeit wird auch von der Materialzusammensetzung und der Geometrie des fertigen Abschnitts beeinflusst. Ein Profil mit komplexem Querschnitt kann sich anders verhalten als ein einfaches flaches Profil aus demselben Polymer.
Wärmeausdehnung, Feuchtigkeitsaufnahme und Temperaturänderungen können die Abmessungen von Polyamidmaterialien beeinflussen. Diese Faktoren sollten bei der Anpassung des Streifens an Aluminiumhohlräume und der Definition von Montagetoleranzen berücksichtigt werden.
| Eigentum | Was es beschreibt | Warum es wichtig ist |
|---|---|---|
| Zugfestigkeit in Längsrichtung | Widerstand gegen Zugbelastung entlang des Profils. | Hilft bei der Bewertung der Materialfestigkeit in Extrusionsrichtung. |
| Querscherfestigkeit | Widerstand gegen über die Profilverbindung wirkende Kräfte. | Relevant für den mechanischen Eingriff in Aluminiumbaugruppen. |
| Shore-Härte | Widerstand gegen Einkerbungen unter einer definierten Methode. | Hilft bei der Charakterisierung des Polymermaterials. |
| Lineare Expansion | Dimensionsänderung im Zusammenhang mit Temperaturschwankungen. | Wichtig für Maßhaltigkeit und thermische Bedingungen. |
| Wasserbeständigkeit | Materialverhalten unter bestimmten Wassereinwirkungsbedingungen. | Relevant für die Dimensions- und Materialbewertung. |
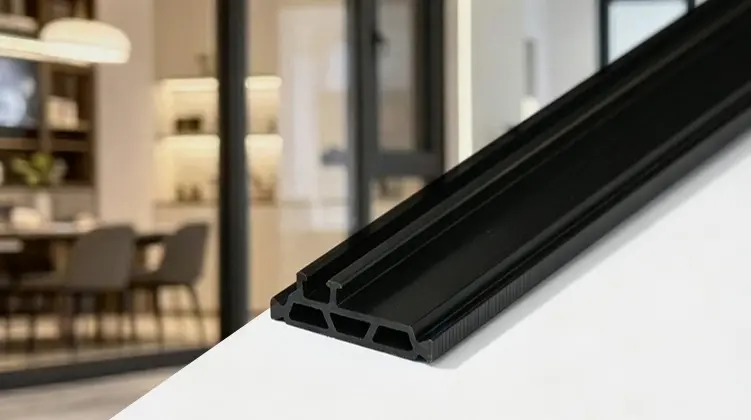
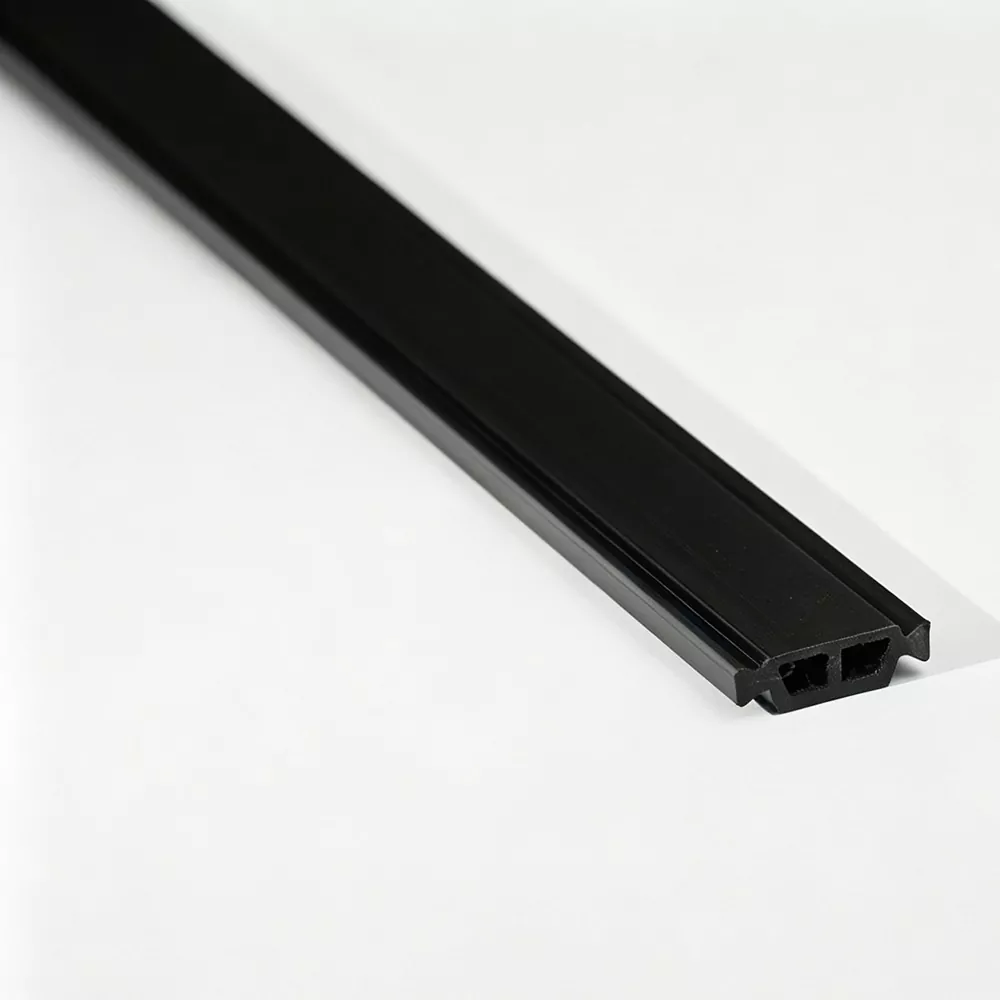
Die Querschnittsgeometrie ist einer der wichtigsten Faktoren bei der Auswahl des thermischen Trennprofils. Der Streifen muss der Hohlraumform des Aluminium-Strangpressprofils entsprechen und nach dem Montagevorgang für den richtigen Eingriff sorgen.
Selbst wenn zwei Produkte das gleiche PA66 GF25-Material verwenden, können Unterschiede in ihren Querschnittsstrukturen dazu führen, dass sie für dasselbe Aluminiumprofil ungeeignet sind.
Breite und Dicke beeinflussen den physischen Sitz des Streifens im Aluminiumhohlraum. Falsche Abmessungen können zu Einführschwierigkeiten, losem Eingriff oder Problemen beim Rollen führen.
Diese Messungen sollten zusammen mit der vollständigen Profilzeichnung ausgewertet werden. Nennmaße allein beschreiben möglicherweise nicht vollständig die funktionelle Passform des Verriegelungsabschnitts.
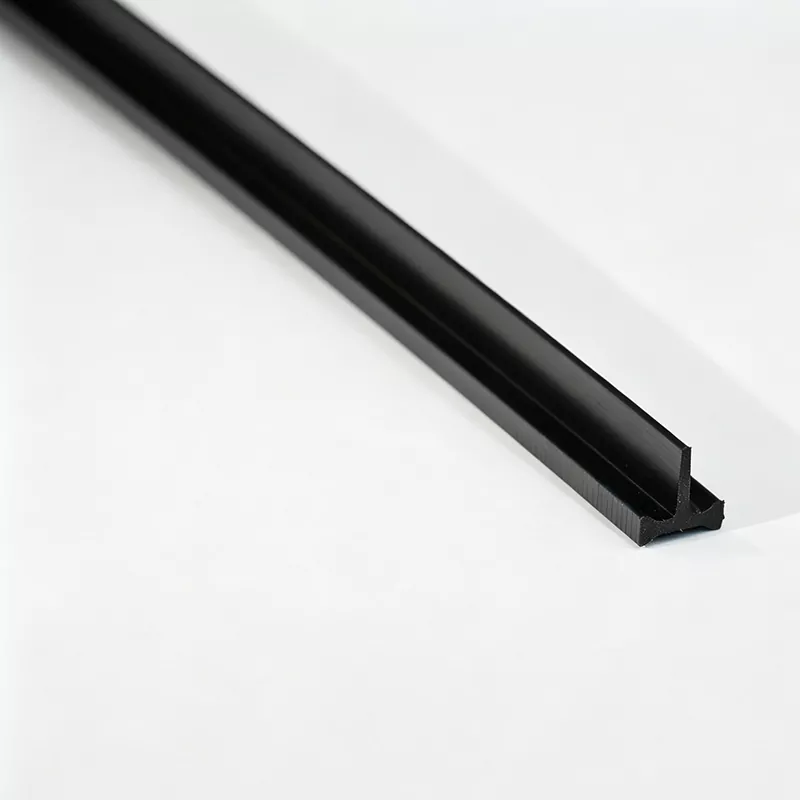
Einige Profildesigns verwenden eine Kopf-Stiel-Struktur, um den Polyamidstreifen in der entsprechenden Aluminiumnut zu positionieren. Die Kopfform, die Schaftbreite und die Verriegelungsflächen bestimmen, wie die beiden Komponenten ineinandergreifen.
Andere Designs verwenden gerade oder abgestufte Strukturen, die unterschiedlichen Hohlraumkonfigurationen entsprechen.
Einige Designs mit thermischer Trennung verfügen über gezahnte oder strukturierte Eingriffsflächen. Diese Strukturen werden rund um die Aluminiumtasche und den Walzprozess entwickelt, um die mechanische Verriegelung zu unterstützen.
Die Geometrie muss auf das entsprechende Extrusionsdesign abgestimmt sein. Ein gerändeltes Profil ist nicht automatisch gegen ein glattes Profil mit ähnlichen Abmessungen austauschbar.
| Designmerkmal | Primäre Funktion | Matching-Anforderung |
|---|---|---|
| Ich-Typ | Gerade Profilstruktur. | Entsprechende gerade Aluminiumnuten. |
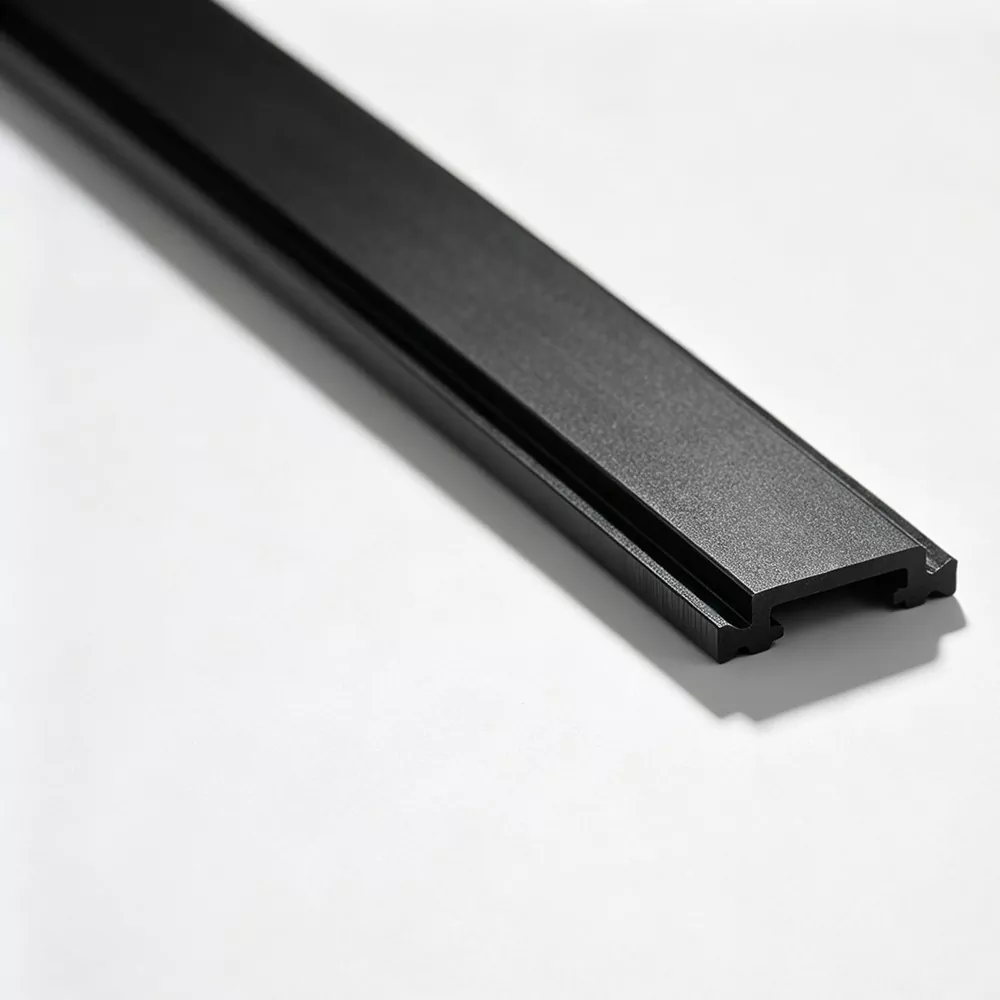
| C-Typ | Konfiguration mit gebogenem oder abgestuftem Abschnitt. | Passende Hohlraumform und Verschlussmaße. |
| T-Typ | Positionierung und Eingriff von Kopf und Stiel. | Aluminiumnut für T-förmige Geometrie. |
| Speziell geformt | Nicht standardmäßige Abschnittsintegration. | Kundenzeichnungen und spezifische Extrusionsgeometrie. |
Verschiedene Aluminium-Extrusionssysteme verwenden unterschiedliche Hohlraumstrukturen. Das entsprechende Polyamidprofil muss zu diesen Strukturen passen, um eine ordnungsgemäße Einfügung, Positionierung und mechanischen Eingriff zu gewährleisten.
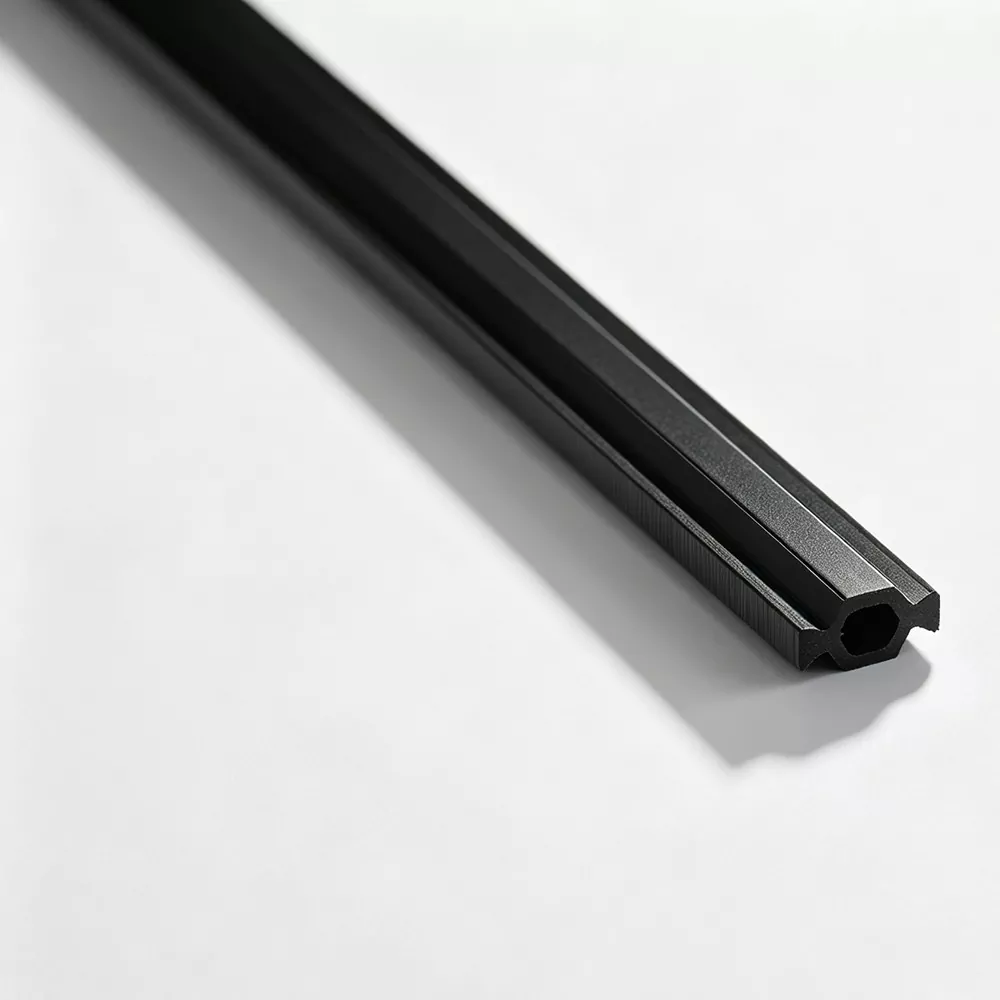
I-Profile haben eine relativ einfache Querschnittsstruktur. Sie werden mit Aluminium-Strangpressprofilen verwendet, die mit entsprechenden geraden thermischen Trennnuten ausgestattet sind.
Abhängig von der Extrusion kann das erforderliche Profil in Breite, Dicke und Eingriffsmaßen variieren. Eine genaue Messung ist wichtig, da kleine Maßunterschiede den Montageprozess beeinflussen können.
C-Typ-Profile sind für Aluminiumprofile mit passenden gebogenen oder abgestuften Hohlräumen konzipiert. Ihre Querschnittsform entspricht der jeweiligen Verriegelungsstruktur des Profils.
Bei der Auswahl eines C-Typ-Profils sollten Ingenieure die Hohlraumgeometrie, die Eingriffsflächen und die Abmessungen überprüfen, anstatt sich nur auf den Profilnamen zu verlassen.
T-förmige Abschnitte verwenden eine definierte Kopf-Stiel-Struktur. Der Kopf sorgt für die erforderliche Positionierungsgeometrie, während der Schaft die beiden Seiten der thermischen Trennbaugruppe verbindet.
Das Profil muss entsprechend der entsprechenden Aluminiumnut entwickelt werden, damit Kopf und Stiel bei der Montage richtig ineinandergreifen.
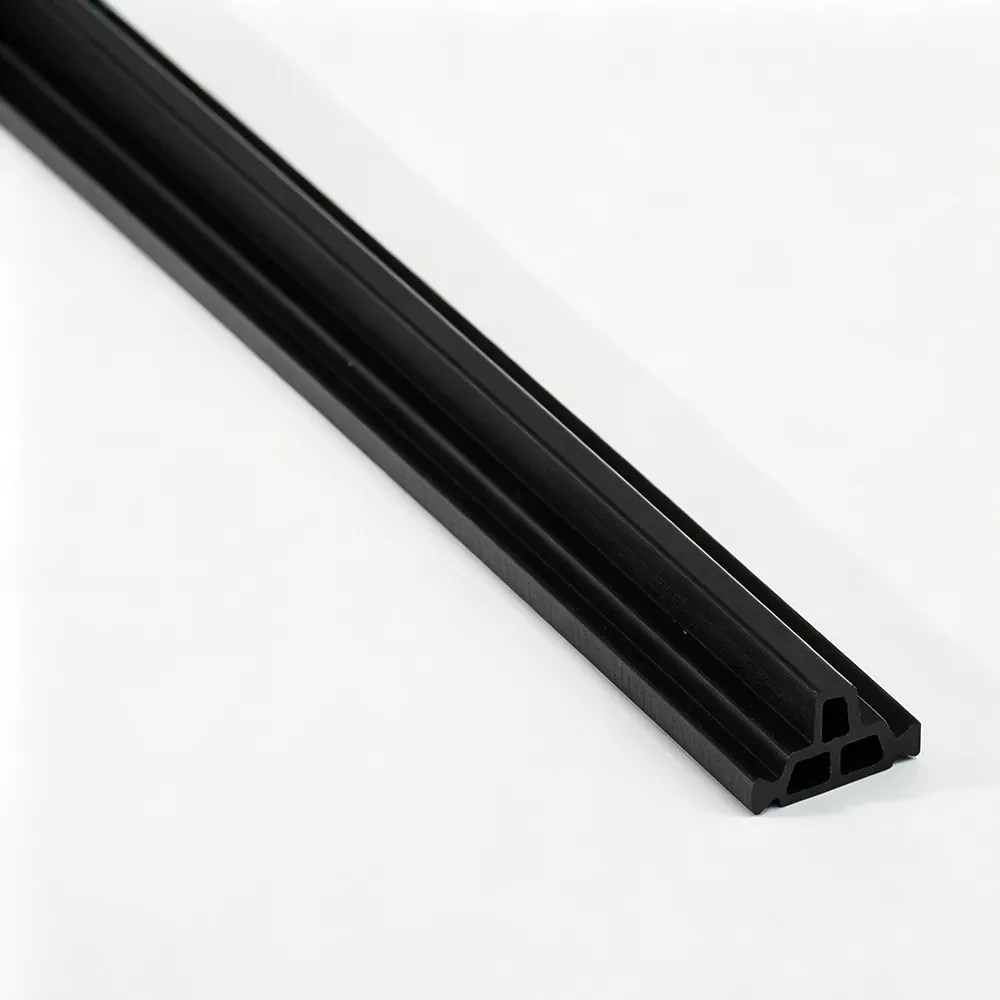
Einige Aluminiumsysteme verwenden nicht standardmäßige Hohlräume, die nicht mit herkömmlichen Profilformen kombiniert werden können. Sonderformprofile können nach technischen Zeichnungen oder physikalischen Profilreferenzen entwickelt werden.
Die Anpassung kann den Querschnitt, die Breite, die Dicke, die Verriegelungsmerkmale, die Farbe und die Schnittlänge umfassen. Das Design sollte anhand des vorgesehenen Einlege- und Rollvorgangs überprüft werden.
Bei der Integration eines Polyamidprofils in ein Aluminium-Strangpressprofil ist die Dimensionskompatibilität von entscheidender Bedeutung. Der Streifen muss in den vorgesehenen Hohlraum passen und während des gesamten Montageprozesses einen angemessenen Eingriff gewährleisten.
| Aluminiumprofilparameter | Zugehörige Polyamid-Spezifikation | Technischer Zweck |
|---|---|---|
| Hohlraumbreite | Streifenbreite | Gewährleistet eine angemessene Maßanpassung. |
| Hohlraumtiefe | Profilhöhe | Unterstützt die korrekte Positionierung und den richtigen Eingriff. |
| Rillengeometrie | Sperrbereich | Passend zur mechanischen Verbindungsstruktur. |
| Raum mit thermischer Trennung | Streifendicke | Definiert die Trennungsgeometrie. |
| Montagemethode | Profiltoleranz und Form | Unterstützt Einfügungs- und Rollkompatibilität. |
| Erforderliche Profillänge | Gerade oder gewickelte Versorgung | Entspricht den Produktions- und Handhabungsanforderungen. |
Das Polyamidprofil muss gemäß der vorgesehenen Montageprozedur in den Aluminiumhohlraum eingeführt werden. Zu große Maßüberschneidungen können zu Einführschwierigkeiten führen, wohingegen unzureichender Eingriff die Verbindung nach dem Walzen beeinträchtigen kann.
Das Einfügeverhalten kann auch durch die Oberflächenbeschaffenheit, Extrusionstoleranzen, Profilgeradheit und den Zustand der Montageausrüstung beeinflusst werden.
Beim Walzen wird das Aluminiumprofil mechanisch um den thermisch getrennten Abschnitt herum geformt, um die endgültige Verbindung herzustellen. Die Polyamid-Geometrie muss den geforderten Abrollverhältnissen und Verriegelungsstrukturen entsprechen.
Rissbildung, unvollständiger Eingriff oder unzureichende Scherfestigkeit können auf eine Nichtübereinstimmung von Material, Profildesign, Abmessungen oder Montageparametern hinweisen. Solche Probleme sollten systematisch bewertet werden, anstatt sie ohne Prüfung einem Faktor zuzuschreiben.
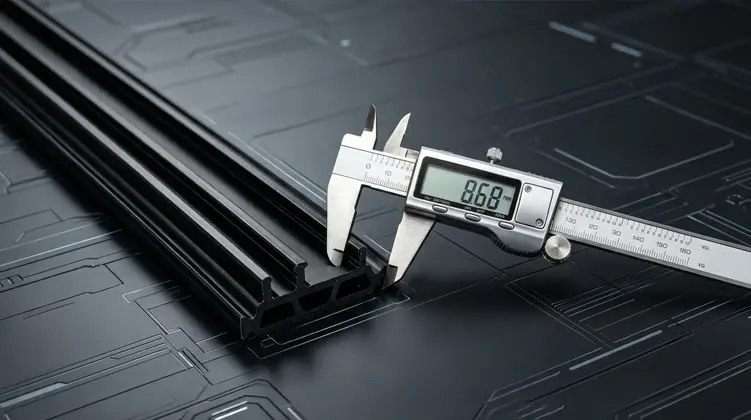
Querschnittsmaße sollten anhand der vereinbarten Produktzeichnung überprüft werden. Zu den relevanten Abmessungen gehören Gesamtbreite, Höhe, Dicke, Verriegelungsdetails und andere Funktionsflächen.
Für kundenspezifische Profile sollten bereits in der Entwicklungsphase Maßtoleranzen festgelegt werden, damit sowohl das Polyamidband als auch die Aluminiumextrusion anhand derselben technischen Anforderungen bewertet werden können.
Die Fertigungskonsistenz ist von wesentlicher Bedeutung, da das fertige Profil seine spezifizierten Materialeigenschaften und Querschnittsabmessungen beibehalten muss. Der Prozess umfasst mehrere miteinander verbundene Schritte, von der Rohmaterialvorbereitung über die Extrusion, Kühlung, Formgebung bis hin zum endgültigen Schneiden.
PA66-Harz und Glasfaser werden entsprechend der erforderlichen Materialrezeptur vorbereitet. Eingehende Materialchargen werden auf relevante Eigenschaften überprüft, darunter Schmelzindex, Glasfasergehalt und Feuchtigkeit.
Bei der Verarbeitung von Polyamid ist die Feuchtigkeitskontrolle besonders wichtig. Die Materialkonditionierung und -vorbereitung sollte den Anforderungen des ausgewählten Harz- und Extrusionsprozesses entsprechen.
Die Polymer- und Verstärkungskomponenten werden für die kontrollierte Verarbeitung vorbereitet. Eine gleichmäßige Materialzufuhr trägt dazu bei, die Konsistenz während der gesamten Extrusion aufrechtzuerhalten.
Bei verstärkten Materialien sollte die Verarbeitungsmethode den Einfluss der Extrusionsbedingungen auf die Glasfaserverteilung und -orientierung berücksichtigen.
Durch Extrusion werden Endlosprofile aus Polyamid mit der erforderlichen Querschnittsform hergestellt. Parallele Doppelschnecken-Extrusionslinien können die kontrollierte Verarbeitung verstärkter Polymermaterialien unterstützen.
Wichtige Prozessparameter sind:
Nach der Extrusion durchläuft das Profil Kühl- und Formgeräte, um seine Querschnittsabmessungen zu stabilisieren. Kühlbedingungen und Kalibrierung sind wichtig für die Aufrechterhaltung der erforderlichen Geometrie.
Ungleichmäßige Kühlung oder instabile Ziehbedingungen können zu Maßabweichungen führen. Die Prozessüberwachung trägt dazu bei, die Konsistenz während der kontinuierlichen Produktion aufrechtzuerhalten.
Fertige Profile können als gerade Standardstreifen geliefert oder auf bestimmte Längen verarbeitet werden. Abhängig von den Produktanforderungen können zusätzliche Vorgänge das Anfasen der Enden und die Lasercodierung umfassen.
Durch die abschließende Bearbeitung sollten die Profilgeometrie und der Oberflächenzustand erhalten bleiben, die für die beabsichtigte Aluminiumbaugruppe erforderlich sind.
Jede Stufe trägt zum fertigen Profil bei. Ein stabiler Produktionsprozess sollte eine geeignete Rohstoffkontrolle, Verwaltung der Extrusionsparameter, Kühlung, Dimensionsmessung und Endproduktprüfung kombinieren.
Die Qualitätsprüfung sollte sowohl Materialeigenschaften als auch Fertigprofilabmessungen umfassen. Wenn Sie sich ausschließlich auf eine visuelle Inspektion verlassen, können Sie möglicherweise keine Unterschiede in der mechanischen Leistung, der Reaktion auf Feuchtigkeit oder dem thermischen Alterungsverhalten erkennen.
Mithilfe der Rohmaterialprüfung lässt sich feststellen, ob eingehende Chargen die erforderlichen Verarbeitungs- und Rezepturbedingungen erfüllen. Relevante Kontrollen können den Schmelzindex, den Glasfasergehalt und den Feuchtigkeitsgehalt umfassen.
Querschnittsabmessungen und Oberflächenbeschaffenheit sollten während der Produktion in definierten Abständen überprüft werden. Die Aufzeichnung relevanter Prozessparameter und Prüfergebnisse unterstützt die Rückverfolgbarkeit der Produktion und hilft, Maßabweichungen zu erkennen.
Abhängig von den jeweiligen Anforderungen kann die Laborbewertung mehrere Material- und Leistungsmerkmale abdecken.
| Testgegenstand | Bewertungsschwerpunkt | Technische Relevanz |
|---|---|---|
| Dichte | Materialdichte unter einer definierten Prüfmethode. | Unterstützt die Materialcharakterisierung. |
| Shore-Härte | Widerstand gegen Eindrücken. | Hilft bei der Charakterisierung der Materialhärte. |
| Zugfestigkeit in Längsrichtung | Zugverhalten entlang der Profilrichtung. | Bewertet mechanische Längseigenschaften. |
| Querzugfestigkeit | Zugverhalten quer zur Profilrichtung. | Bietet zusätzliche Informationen zum verstärkten Materialverhalten. |
| Wasserbeständigkeit | Materialreaktion auf bestimmte Wassereinwirkung. | Unterstützt die feuchtebezogene Auswertung. |
| Thermische Alterung | Eigenschaftsänderungen nach kontrollierter thermischer Einwirkung. | Hilft bei der Beurteilung des Materialverhaltens bei erhöhten Temperaturen. |
| Lineare Expansion | Dimensionsänderung mit der Temperatur. | Relevant für die thermische Dimensionsstabilität. |
Fertige Profile sollten vor dem Versand auf Aussehen und Abmessungen überprüft werden. Die Inspektion sollte der bestätigten Produktspezifikation und den vereinbarten Anforderungen entsprechen.
Inspektionsaufzeichnungen helfen dabei, die fertigen Waren mit ihren Produktreferenzen und Produktionsinformationen zu verknüpfen. Ein englischsprachiger Inspektionsbericht kann auch die Kommunikation zwischen Herstellern, Händlern und internationalen Kunden unterstützen.
Für Hersteller von Aluminium-Strangpressprofilen können selbst kleine Maßunterschiede Auswirkungen auf die Einführ- und Walzbedingungen haben. Eine konsequente Inspektion hilft, Abweichungen zu erkennen, bevor das Profil die Montagephase erreicht.
Die Qualitätsbewertung sollte daher eingehendes Material, prozessbegleitende Produktion, gegebenenfalls Labortests und Endproduktkontrollen umfassen und sich nicht auf eine einzige abschließende Sichtprüfung verlassen.
Profile mit thermischer Trennung werden in architektonischen Aluminiumsystemen verwendet, bei denen innere und äußere Metallabschnitte getrennt und gleichzeitig eine mechanische Verbindung aufrechterhalten werden müssen. Ihre Anwendung hängt vom Design des Aluminiumsystems, den strukturellen Anforderungen und der spezifizierten thermischen Leistung ab.
Thermisch getrennte Fensterrahmen und -flügel aus Aluminium verwenden Polyamidprofile, um die inneren und äußeren Aluminiumkomponenten zu trennen.
Die Leiste muss zur Profilgeometrie des Rahmens und des Flügels passen, einschließlich der erforderlichen Hohlraumabmessungen und Verriegelungsflächen. Auch Material und Querschnitt sollten der vorgesehenen Montageart entsprechen.
Türsysteme verwenden thermisch getrennte Profile, um eine Trennung innerhalb der Aluminiumrahmen- und Flügelstrukturen zu schaffen. Die Verbindung muss mechanisch stabil bleiben und sich gleichzeitig den Abmessungen und der Konfiguration des Türprofils anpassen.
Bei der Auswahl sollten die Hohlraumform des Türprofils, der Lamelleneingriff und die relevanten strukturellen Anforderungen berücksichtigt werden.
Bei Vorhangfassadenanwendungen können thermisch getrennte Profile in Pfosten, Riegeln und anderen thermisch getrennten Aluminiumprofilen verwendet werden.
Je nach Vorhangfassadendesign können diese Systeme unterschiedliche Querschnittsanforderungen haben. Der Polyamid-Abschnitt sollte daher auf die spezifische Extrusion abgestimmt sein und nicht nur nach der allgemeinen Anwendungsbezeichnung ausgewählt werden.
Einige Architektursysteme verwenden nicht standardmäßige Aluminiumhohlräume, spezielle Verriegelungsstrukturen oder ungewöhnliche Abmessungen der thermischen Trennung. Passend zu diesen Designs können maßgeschneiderte Polyamidprofile entwickelt werden.
Trennen Sie innere und äußere Aluminiumabschnitte in thermisch getrennten Fensterbaugruppen.
Stellen Sie eine thermische Trennkomponente innerhalb von Aluminium-Türprofilstrukturen bereit.
Unterstützen Sie thermisch getrennte Aluminium-Strukturprofile in Fassadensystemen.
Passen Sie nicht standardmäßige Hohlräume und kundenspezifische Extrusionsanforderungen an.
Bei diesen Anwendungen bleiben die wichtigsten Auswahlfaktoren gleich: Materialspezifikation, Querschnittsgeometrie, mechanischer Eingriff, Maßhaltigkeit und Kompatibilität mit dem gesamten Aluminiumprofilsystem.
Standardmäßige thermisch getrennte Abschnitte decken viele gängige Aluminium-Strangpresskonstruktionen ab. Verschiedene Extrusionshersteller können jedoch unterschiedliche Hohlraumabmessungen, Verriegelungsgeometrien und Montagebedingungen verwenden. Ein angepasster Abschnitt kann auf diese nicht standardmäßigen Anforderungen eingehen.
Eine Aluminiumprofilzeichnung liefert wichtige Informationen über den Hohlraum, die Abmessungen und die Verriegelungsstruktur. Ingenieure können diese Informationen nutzen, um den erforderlichen Polyamid-Querschnitt zu bewerten und mögliche Maßkonflikte zu identifizieren.
Ein physisches Aluminiumprofil kann zusätzliche Informationen liefern, wenn Zeichnungen unvollständig sind oder wenn tatsächliche Strangpressabmessungen überprüft werden müssen.
Die Bewertung sollte sich auf die Hohlraumbreite, -tiefe, die Nutgeometrie, die Verriegelungsflächen und die vorgesehenen Einführ- und Rollbedingungen konzentrieren.
Ein strukturierter Entwicklungsprozess hilft dabei, das Aluminium-Strangpressdesign mit dem fertigen Polyamidprofil zu verbinden. Jede Phase sollte überprüft werden, bevor mit dem nächsten Produktionsschritt fortgefahren wird.
Eine Aluminium-Strangpresszeichnung oder ein physisches Profil, die erforderlichen Abmessungen, die Verriegelungsstruktur, die Materialspezifikation, die Farbe und die Montagemethode bieten einen praktischen Ausgangspunkt für die technische Bewertung.
Die Auswahl eines geeigneten Profils erfordert eine Abstimmung zwischen den Materialanforderungen und dem Aluminium-Strangpressdesign. Ein Produkt, das der erforderlichen Materialkategorie entspricht, kann dennoch ungeeignet sein, wenn seine Abmessungen oder die Eingriffsstruktur nicht mit der vorgesehenen Baugruppe übereinstimmen.
Beginnen Sie mit dem geplanten Fenster, der Tür, der Vorhangfassade oder dem architektonischen Extrusionssystem. Identifizieren Sie das spezifische Aluminiumprofil und bestimmen Sie, ob die thermische Trennung in einem geraden, gebogenen, abgestuften oder speziell geformten Hohlraum installiert wird.
Bestimmen Sie, ob die Anwendung PA66 oder verstärktes PA66 GF25 erfordert. Überprüfen Sie die relevanten mechanischen und Materialanforderungen, anstatt davon auszugehen, dass alle Polyamidformulierungen identische Eigenschaften aufweisen.
Überprüfen Sie die Breite, Tiefe, Streifendicke, Verriegelungsgeometrie und andere Funktionsabmessungen der Kavität. Bestätigen Sie die relevanten Toleranzen und deren Zusammenhang mit der Aluminiumextrusion.
Bewerten Sie die Zugfestigkeit in Längsrichtung, die Scherfestigkeit in Querrichtung, die Härte und andere anwendbare mechanische Eigenschaften. Die erforderlichen Werte sollten sich an der vorgesehenen Anlage und den relevanten technischen Spezifikationen orientieren.
Berücksichtigen Sie die Anforderungen an Einfügung, Walzen, Kühlung und Profilhandhabung. Das Band muss dem tatsächlichen Produktionsprozess entsprechen und nicht nur den auf einer Zeichnung angegebenen Nennmaßen.
Bestätigen Sie, welche Maß- und Labortests für das Produkt relevant sind. Inspektionshäufigkeit, Testmethoden, Dokumentation und Abnahmekriterien sollten gemäß der vereinbarten Spezifikation festgelegt werden.
| Auswahlkategorie | Informationen zur Bestätigung |
|---|---|
| Material | PA66 oder PA66 GF25 und entsprechende Materialanforderungen. |
| Profiltyp | I-Typ, C-Typ, T-Typ oder kundenspezifischer Querschnitt. |
| Abmessungen | Breite, Dicke, Höhe, Hohlraumtiefe und Toleranzen. |
| Mechanische Eigenschaften | Anforderungen an Zugfestigkeit, Scherfestigkeit und Härte. |
| Thermische Eigenschaften | Anforderungen an Wärmeleitfähigkeit und Dimensionsverhalten. |
| Montagemethode | Einführ-, Roll- und mechanische Eingriffsbedingungen. |
| Oberfläche und Farbe | Aussehen, Farbe und eventuelle spezielle Veredelungsanforderungen. |
| Lieferformular | Gerade Streifen, gewickelte Profile oder vorgegebene Schnittlängen. |
| Qualitätsdokumente | Maßaufzeichnungen, Prüfergebnisse und entsprechende Prüfberichte. |
Profillänge und Verpackung sollten ebenfalls der Produktionsvereinbarung des Kunden entsprechen. Standardmäßige gerade Streifen können in einer Länge von 6 Metern pro Stück geliefert werden, während geeignete gewickelte Profile in einer Länge von 500 Metern pro Rolle geliefert werden können.
Die passende Lieferform hängt von der Profilgeometrie, den Handhabungsanforderungen, den Lagerbedingungen und dem nachgelagerten Montageprozess ab. Spezielle Schnittlängen und Verpackungsanordnungen können je nach Produktkonfiguration bestätigt werden.
Für bewertende HerstellerThermotrennstreifen aus PolyamidEine vollständige technische Spezifikation ist sinnvoller, als ein Produkt nur anhand seiner Nennweite oder Materialbezeichnung auszuwählen. Die Anpassung an den tatsächlichen Aluminiumhohlraum, die Verstärkungsanforderungen und den Montageprozess bietet eine zuverlässigere Grundlage für die Produktauswahl.
Entdecken Sie Antworten auf häufige Fragen zu Polyamidmaterialien, PA66 GF25, Profilstrukturen, Herstellung und Kompatibilität von Aluminiumsystemen.
Dabei handelt es sich um technische Polymerprofile, die zwischen separaten Aluminiumprofilen installiert werden, um eine thermische Trennung innerhalb thermisch getrennter Fenster-, Tür- und Vorhangfassadensysteme zu gewährleisten. Sie halten auch eine mechanische Verbindung zwischen den Aluminiumkomponenten aufrecht.
PA66 GF25 ist Polyamid 66, verstärkt mit 25 Gewichtsprozent Glasfaser. Die Verstärkung verbessert die Steifigkeit und Formstabilität und unterstützt die mechanischen Anforderungen der Aluminiumprofilmontage.
Glasfaser erhöht die Steifigkeit und strukturellen Eigenschaften des Polyamidmaterials. Seine Verteilung und Orientierung während der Extrusion kann die Längsfestigkeit und die Querscherfestigkeit beeinflussen.
I-Typ-Profile haben einen einfachen Abschnitt für passende gerade Aluminiumnuten. C-Typ-Profile entsprechen gekrümmten oder abgestuften Hohlräumen, während T-Typ-Profile eine Kopf-Stiel-Struktur verwenden. Der richtige Typ hängt von der tatsächlichen Aluminium-Strangpressgeometrie ab.
Sie trennen die inneren und äußeren Aluminiumabschnitte durch ein Material, das eine geringere Wärmeleitfähigkeit als Aluminium hat. Dadurch wird der direkte Metallwärmeübertragungspfad unterbrochen und das thermische Verhalten des zusammengebauten Rahmens verändert.
Nicht automatisch. Ihre mechanischen Eigenschaften unterscheiden sich, da die Glasfaserverstärkung die Steifigkeit und das Dimensionsverhalten des Materials verändert. Die Auswahl sollte sich an der Konstruktion des Aluminiumsystems und der erforderlichen Materialspezifikation orientieren.
Wichtige Abmessungen sind Streifenbreite, Höhe, Dicke, Hohlraumtiefe und Verriegelungsgeometrie. Zur Bestätigung der erforderlichen Querschnitts- und Maßtoleranzen sollte die Zeichnung des Aluminiumprofils oder die physische Extrusion herangezogen werden.
Ja. Nicht standardmäßige Querschnitte können gemäß Aluminium-Strangpresszeichnungen oder physischen Profilreferenzen entwickelt werden. Die Anpassung kann Abmessungen, Verriegelungsstrukturen, Farben, Schnittlängen, Verpackung und Lasercodierung umfassen.
Mögliche Faktoren sind Maßabweichungen, falsche Hohlraumgeometrie, Profiltoleranzen, Oberflächenzustand, Materialeigenschaften und Einstellungen der Montageausrüstung. Um die Ursache zu ermitteln, sollten das gesamte Profil und der Produktionsprozess bewertet werden.
Abhängig von den geltenden Anforderungen können die Tests Dichte, Shore-Härte, Zugfestigkeit in Längs- und Querrichtung, Wasserbeständigkeit, thermische Alterung und lineare Ausdehnung umfassen. Auch Maß- und Oberflächenprüfungen sind während der Produktion wichtig.
Ja. Standardmäßige gerade Profile können mit 6 Metern pro Stück geliefert werden, und geeignete gewickelte Profile können mit 500 Metern pro Rolle geliefert werden. Je nach Produkt und Verarbeitungsanforderungen können auch spezifische Schnittlängen vereinbart werden.
Eine Aluminium-Strangpresszeichnung oder ein physisches Profil, die erforderlichen Abmessungen, die Verriegelungsstruktur, die Montagemethode, die Materialspezifikation und die Farbanforderungen sind nützliche Ausgangspunkte für die technische Bewertung und Profilentwicklung.
Ja. Polyamidprofile können in Pfosten, Riegel und andere thermisch getrennte Aluminiumprofile von Vorhangfassaden integriert werden. Ihre Querschnittsabmessungen und ihr mechanischer Eingriff müssen zum spezifischen Extrusionsdesign der Vorhangfassade passen.
Von PA66 GF25-Standardprofilen bis hin zu kundenspezifischen I-Type-, C-Type-, T-Type- und speziell geformten Profilen bieten wir Profillösungen an, die auf die Aluminium-Strangpressabmessungen, den mechanischen Eingriff und die Fertigungsanforderungen abgestimmt sind.
Entdecken Sie unser Sortiment an Polyamidprofilen
Kontaktieren Sie unsum Ihre Profilanforderungen zu besprechenDie endgültige Materialauswahl, Maßtoleranzen, Montagebedingungen und thermische Leistung sollten entsprechend dem spezifischen Aluminium-Strangpresssystem und den geltenden technischen Anforderungen bewertet werden.